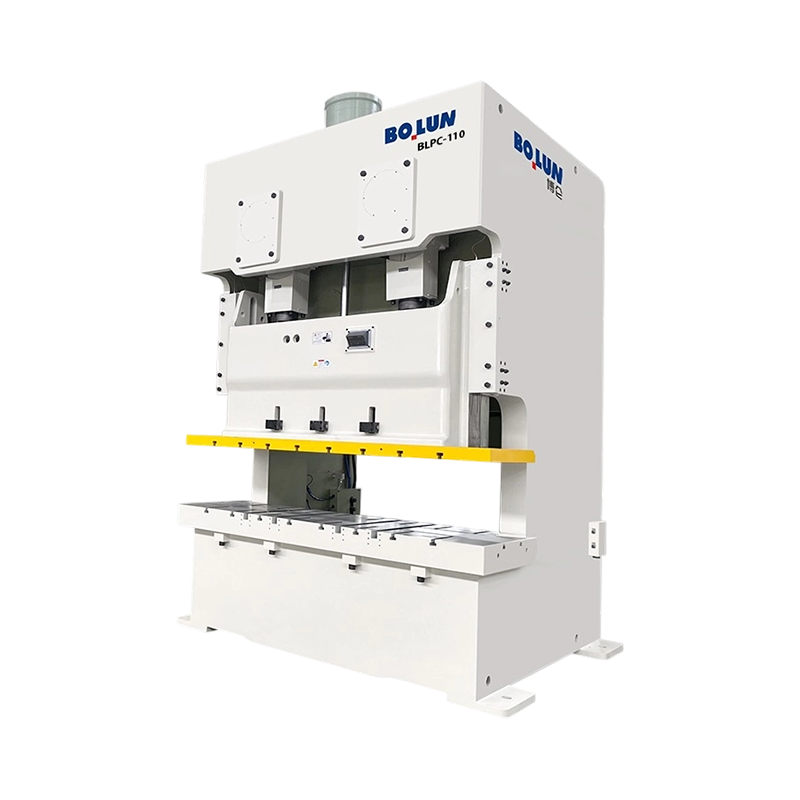


Prasa dwupunktowa o dużej wydajności i elastyczności typu otwartego BLPC-110 to najbardziej zwinny model w ...
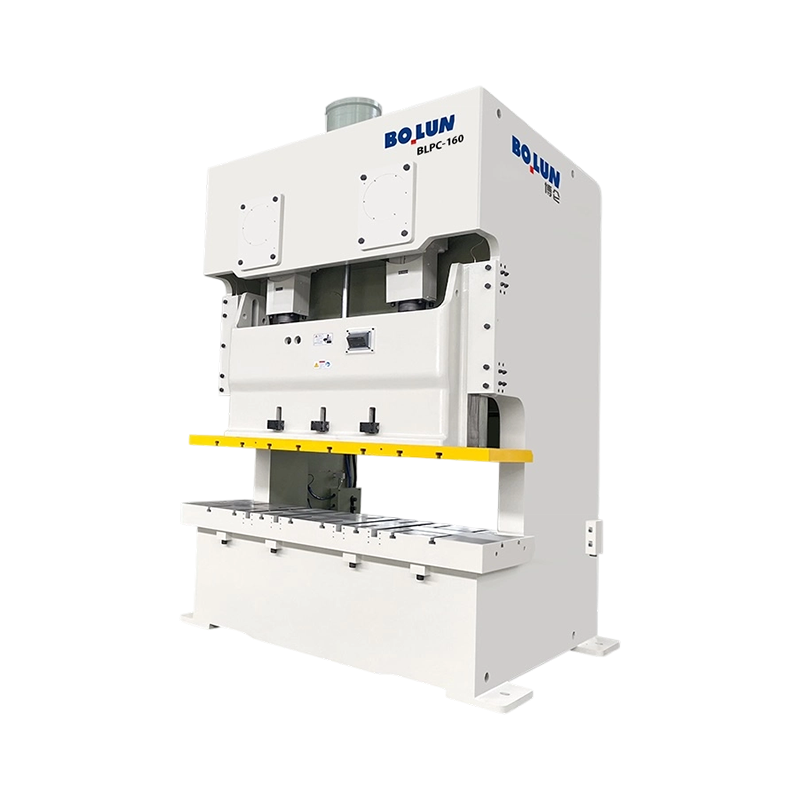
Wszechstronna, precyzyjna, stabilna dwupunktowa prasa mechaniczna typu otwartego BLPC-160 oferuje udźwig no...
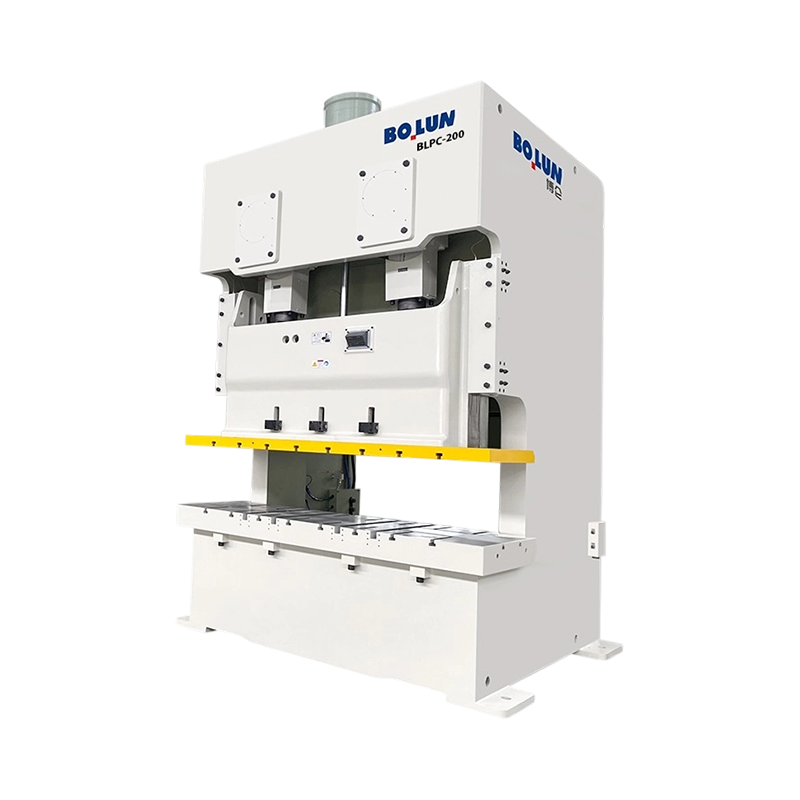
Prasa dwupunktowa o bardzo szerokim łożu i dużej sztywności typu otwartego to maszyna o dużej mocy do formo...
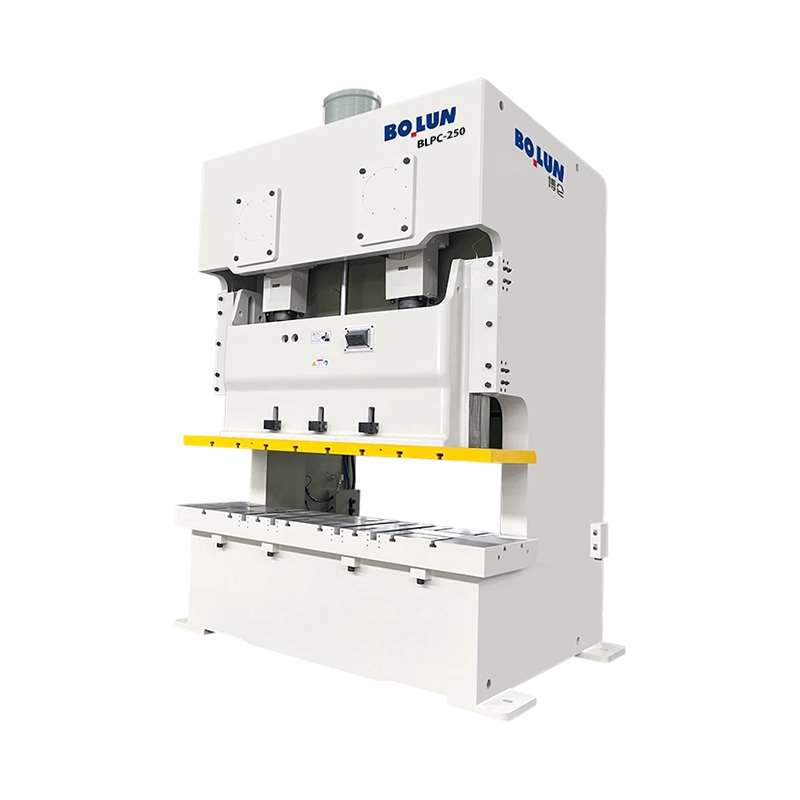
BLPC-250 Wytrzymała prasa dwupunktowa typu otwartego o dużej wytrzymałości, zapewniająca potężną siłę 2500 ...
Seria Bolun do dużych obciążeń, obejmująca modele BLPC i BLPE, stanowi najlepsze rozwiązanie dla środowisk tłoczenia o wysokiej precyzji i dużym tonażu. Zaprojektowane z myślą o trwałości i integracji cyfrowej, maszyny te wyróżniają się tam, gdzie zawodzi standardowe wyposażenie.
Seria BLPC: Precyzyjna prasa dwupunktowa o wysokiej wydajności
Seria BLPC została specjalnie zaprojektowana do zastosowań z szerokimi stołami i złożonymi narzędziami wielostanowiskowymi.
Doskonałe obciążenie mimośrodowe: Wykorzystując dwupunktowy mechanizm napędowy, seria BLPC oferuje wyjątkową odporność na obciążenia mimośrodowe. Dzięki temu suwak pozostaje idealnie poziomy nawet w przypadku stosowania szerokich lub niewyważonych matryc progresywnych, co znacznie zmniejsza zużycie narzędzia i zapewnia stałą jakość części na całym obszarze podpory.
Wszechstronność na dużą skalę: powiększony obszar stołu jest zoptymalizowany pod kątem dużych paneli samochodowych i obudów urządzeń, umożliwiając tworzenie bardziej złożonych geometrii części i zintegrowane procesy tłoczenia w jednym ustawieniu.
Tłumienie wibracji: Solidna dwupunktowa architektura w naturalny sposób tłumi wibracje harmoniczne, chroniąc delikatne elementy matrycy i zapewniając stabilne, ciche środowisko produkcyjne.
Seria BLPE: Bardzo sztywna prasa precyzyjna typu zamkniętego (rama H).
Seria BLPE to „złoty standard” w zakresie wykrawania i precyzyjnego formowania przy dużych obciążeniach, gdzie wymagane jest zerowe ugięcie.
Konstrukcja z ramą H o zerowym ugięciu: Symetryczna, zamknięta konstrukcja ramy typu H praktycznie eliminuje „otwarcie kątowe” powszechne w prasach otwartych. Zapewnia to idealne pionowe ustawienie stempla i matrycy, co ma kluczowe znaczenie przy obróbce stopów o wysokiej wytrzymałości lub materiałów o grubości przekraczającej 3,2 mm.
Powtarzalność na poziomie mikronów: ultrasztywny fundament zapewnia stabilność wymaganą w przypadku szybkich linii zautomatyzowanych, zachowując wyjątkową precyzję nawet przy maksymalnym tonażu.
Długoterminowa niezawodność: Seria BLPE, zaprojektowana do ciężkiego wykrawania i głębokiego tłoczenia, z łatwością wytrzymuje ogromne obciążenia udarowe, co czyni ją preferowanym wyborem w przypadku produkcji wysokiej częstotliwości na 3 zmiany.
Doskonałość inżynieryjna i automatyzacja
Obie serie są wyposażone w wały korbowe z kutej stali stopowej 42CrMo i tuleje z brązu cynowego CuSn12 zapewniające maksymalną żywotność. Zintegrowane z inteligentnymi sterownikami PLC, oferują płynne „uzgadnianie” z serwomechanizmami NC i systemami robotycznymi, zapewniając kompletne rozwiązanie „inteligentnej fabryki” dla nowoczesnych producentów.
Jako Chiny Prasa dwupunktowa typu otwartego Producenci oraz Prasa dwupunktowa typu otwartego Dostawcy, Zhejiang Bolun High-Precision Machinery Co., Ltd. znajduje się w Zhejiang, w sercu chińskiej produkcji precyzyjnej. Dzięki dwóm dekadom głębokiego zakorzenienia w przemyśle produkcji maszyn firma wykorzystała ogromny dorobek branżowy i przełomy technologiczne, aby przekształcić się w nowoczesne, wiodące przedsiębiorstwo w dziedzinie urządzeń do formowania o wysokiej precyzji. Łączymy badania i rozwój, projektowanie, produkcję, sprzedaż i serwis. Od naszych wczesnych dni wytrwałego pokonywania wyzwań po obecne przywództwo w dziedzinie maszyn kuźniczych i odlewniczych, Bolun Machinery zbudowała profesjonalny, dojrzały i wydajny system zarządzania produkcją. Z zaangażowaniem dostarczamy klientom na całym świecie najwyższej klasy rozwiązania w zakresie przemysłowych obrabiarek.
 Więcej o nas
BOLUN

0+
lat
Doświadczenie w branży

0+
Wyprodukowane jednostki (poprzedni rok)

0+
Liczba pracowników

0+
$
Milionów rocznej wartości produkcji

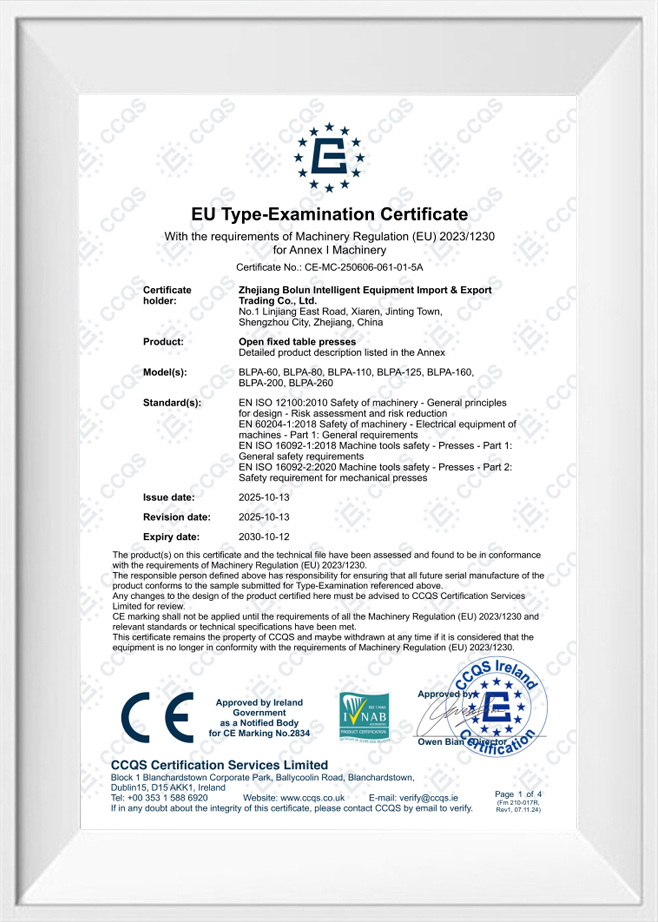
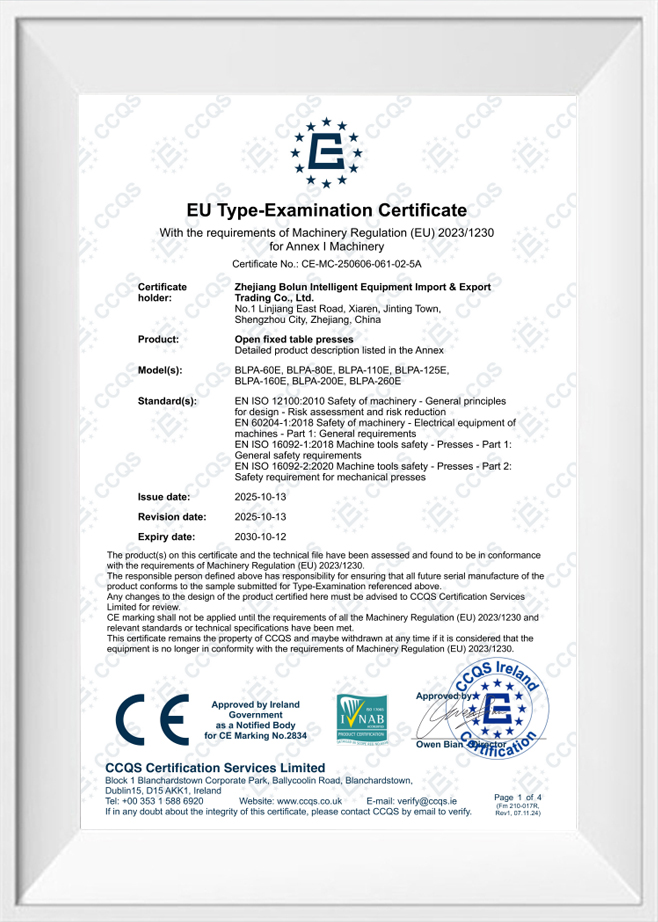
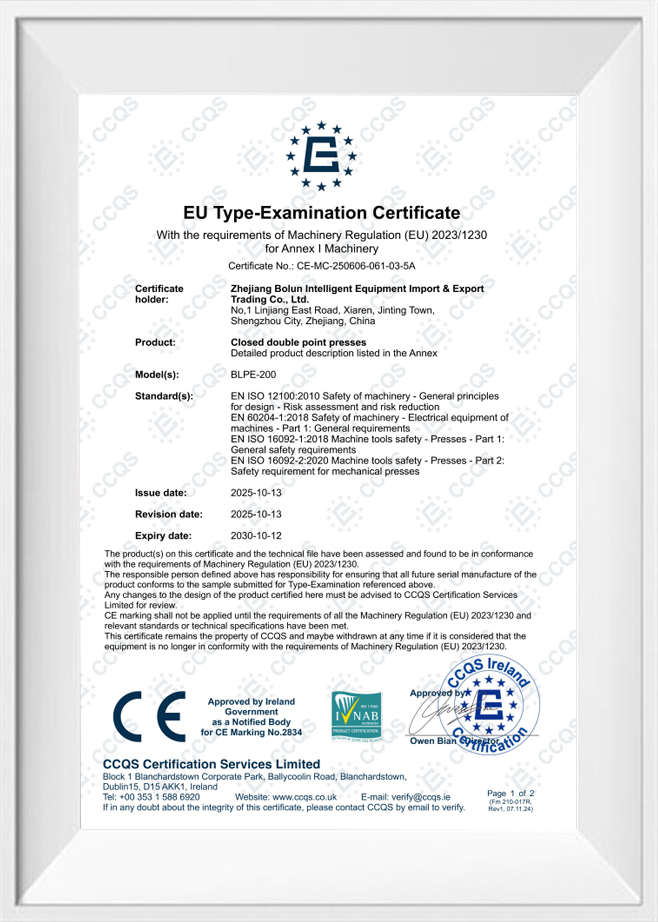
Projekt jednopunktowy Jedno złącze napędu na środku prowadnicy Projekt dwupunktowy Dwa przyłącza napędu rozłożone na całej prowadnicy Krótka odpowiedź: pojedynczy punkt kontra podwójny punkt w przypadku pras otwartych ...
Krótka odpowiedź: jaki typ ramy pasuje do Twojej pracy An prasa ciśnieniowa typu otwartego wykorzystuje ramę w kształcie litery C lub ramę szczelinową, która pozostawia dostęp do trzech stron obszaru roboczego, ułatwiając ładowanie matryc i podawanie części, podczas gdy prasa mechaniczna ...
Prasa nie jest jedną kategorią maszyn. Jest to rodzina maszyn do formowania metalu zdefiniowana przez ramę, napęd, punkty połączenia siłownika i zamierzony proces. Dlatego dwie maszyny o tym samym tonażu mogą zachowywać się bardzo różnie na tej samej matrycy: jedna może trzymać szeroki panel na płasko, druga może...
An Prasa dwupunktowa typu otwartego rozkłada siłę na dwa różne punkty połączenia na prowadnicy, umożliwiając szersze obszary łóżka i zwiększoną odporność na obciążenie niecentryczne. Ruch tej maszyny jest regulowany przez wytrzymałe pneumatyczne sprzęgło i hamulec. Podczas pracy prasy sprężone powietrze kierowane jest do tłoka sprzęgła, który sprzęga wał napędowy z kołem zamachowym. Jednocześnie ciśnienie powietrza pokonuje siłę ciężkich sprężyn mechanicznych, aby zwolnić hamulec. Po wydaniu polecenia zatrzymania, czy to ręcznie, czy za pomocą czujników automatycznych, system sterowania musi natychmiast wypuścić sprężone powietrze. Działanie to pozwala sprężynom mechanicznym docisnąć tarcze hamulcowe do siebie, zatrzymując ruch suwaka. Fizyczny czas reakcji zależy bezpośrednio od prędkości pneumatycznego zaworu wydechowego i masy zespołu suwaka dwupunktowego. Ponieważ suwak w prasie dwupunktowej jest szerszy i cięższy niż w prasie jednopunktowej, zarządzanie siłami bezwładności podczas sekwencji zatrzymywania wymaga uporządkowanego wymiarowania kanału powietrza i precyzyjnej kalibracji sprężyny, aby zapewnić zatrzymanie suwaka w określonych granicach.
Synchronizacja między zwolnieniem sprzęgła a włączeniem hamulca jest kluczowa. W przypadku częściowego zazębienia obu systemów nakładanie się, tarcze cierne będą narażone na duże naprężenia termiczne i szybkie zużycie. I odwrotnie, jeśli istnieje szczelina, w której żaden z systemów nie jest włączony, suwak może dryfować pod własnym ciężarem, szczególnie podczas przenoszenia ciężkiego oprzyrządowania. Nowoczesne zasady projektowania rozwiązują ten problem poprzez zastosowanie połączonego zespołu sprzęgło-hamulec, który wykorzystuje pojedynczy tłok, aby fizycznie zapobiec jednoczesnemu włączeniu. Taka konfiguracja gwarantuje, że w miarę spadku ciśnienia powietrza przejście z jazdy do hamowania następuje w sposób mechaniczny i przewidywalny, minimalizując czas wymagany do zainicjowania zwalniania podczas przystanków bezpieczeństwa.
Podczas zatrzymania awaryjnego każda milisekunda określa całkowitą odległość, jaką pokonuje suwak, zanim całkowicie się zatrzyma. Ścieżka sygnału rozpoczyna się w momencie naciśnięcia przez operatora przycisku awaryjnego lub w przypadku przerwania kurtyny świetlnej bezpieczeństwa. Ten sygnał elektryczny trafia bezpośrednio do dwukanałowego sterownika PLC bezpieczeństwa, który przetwarza sygnał wejściowy w małym oknie, zwykle w czasie krótszym niż piętnaście milisekund. Po przetworzeniu sterownik odcina zasilanie podwójnych elektromagnetycznych zaworów bezpieczeństwa. Te nadmiarowe zawory zaprojektowano tak, aby odprowadzały sprężone powietrze z komory sprzęgła i hamulca. Fizyczne uwolnienie ciśnienia powietrza i późniejsze załączenie tarcz hamulcowych ciernych stanowią część mechanicznego opóźnienia cyklu reakcji. W przypadku dwupunktowej prasy mechanicznej typu otwartego pracującej pod normalnym obciążeniem całkowity czas, jaki upłynął od sygnału początkowego do całkowitego zaprzestania ruchu suwaka, zwykle mieści się w zakresie od stu do dwustu pięćdziesięciu milisekund. Zhejiang Bolun High-Precision Machinery Co., Ltd. analizuje te parametry sekwencji podczas faz testów, aby upewnić się, że droga hamowania spełnia międzynarodowe wytyczne dotyczące obrabiarek.
Na całkowity czas zatrzymania wpływa także prędkość suwaka w momencie sygnału stopu. Przy wyższych prędkościach roboczych energia kinetyczna obrotu wału korbowego i pęd pionowy suwaka są większe, co wymaga większego rozpraszania energii z okładziny hamulcowej. W związku z tym strefy bezpieczeństwa i odległości kurtyn świetlnych należy obliczać w oparciu o maksymalną prędkość prasy, a nie średnią prędkość roboczą. Projektanci wykorzystują obliczenia opóźnienia, które uwzględniają czas reakcji zaworu, napięcie sprężyny hamulca i współczynnik tarcia okładziny hamulcowej, aby ustalić bezpieczny obwód roboczy wokół obszaru ślizgu.
Inching, znany również jako impulsowanie, jest niezbędnym trybem operacyjnym stosowanym podczas procedur ustawiania i wyrównywania formy. W tym trybie suwak przesuwa się w dół małymi krokami poprzez szybkie i powtarzalne załączenia mechanizmu sprzęgłowo-hamulcowego. Czas reakcji podczas impulsowania charakteryzuje się tym, jak szybko sprzęgło może wytworzyć ciśnienie, aby przesunąć suwak, oraz jak szybko może ponownie włączyć się hamulec, aby go zatrzymać, zanim suwak przesunie się za daleko. Ponieważ silnik pracuje w sposób ciągły, pneumatyczne zawory sterujące muszą reagować z dużą powtarzalnością. Jeśli czas reakcji jest niespójny, suwak może przekroczyć żądaną wysokość regulacji, co może skutkować uszkodzeniem formy lub nieprawidłowym ustawieniem systemów podawania. Obwód pneumatyczny musi być zaprojektowany tak, aby wytrzymać te szybkie wahania ciśnienia bez ryzyka spadków ciśnienia lub opóźnień strukturalnych. Typowy sygnał impulsowy wymaga reakcji zaworu trwającej poniżej sześćdziesięciu milisekund, aby zapewnić operatorowi możliwość dokładnego kontrolowania opadania suwaka podczas krytycznych etapów ustawiania formy.
Podczas cyklu wprowadzania prasa nie osiąga pełnej prędkości roboczej, co oznacza, że energia kinetyczna jest niższa niż podczas pracy ciągłej. Jednak częstotliwość załączeń jest znacznie wyższa, co może prowadzić do gromadzenia się ciepła w zespole sprzęgło-hamulec. Aby zachować stały czas reakcji podczas długich sekwencji konfiguracji, system opiera się na wymuszonej wentylacji lub kanałach chłodzących w celu rozproszenia energii cieplnej. Utrzymanie powierzchni ciernych w stabilnym zakresie temperatur zapewnia, że współczynnik tarcia pozostaje stały, zapobiegając dryftowi ślizgu lub opóźnionemu zatrzymaniu podczas tych precyzyjnych mikroregulacji.
Fizyczny rozmiar ramy maszyny i masa suwaka mają bezpośredni wpływ na tempo zwalniania i całkowity czas wymagany do zatrzymania ruchu suwaka. Poniższa tabela przedstawia typowe wskaźniki wydajności obserwowane dla różnych pojemności tonażowych tych konfiguracji dwupunktowych podczas sekwencji zatrzymania awaryjnego i poruszania się impulsowego w standardowych warunkach pracy.
| Wydajność prasy (tony) | Średnia reakcja zaworu zatrzymania awaryjnego (ms) | Włączenie hamulca mechanicznego (ms) | Całkowity czas zatrzymania slajdu (ms) | Odpowiedź na impuls impulsowy (ms) |
|---|---|---|---|---|
| 110 ton | 12 do 18 | 85 do 110 | 100 do 130 | 45 do 60 |
| 160 ton | 14 do 20 | 95 do 125 | 115 do 150 | 50 do 65 |
| 250 ton | 16 do 22 | 110 do 145 | 130 do 175 | 55 do 75 |
| 400 ton | 18 do 25 | 130 do 170 | 155 do 205 | 65 do 85 |
W trakcie długich okresów ciągłej produkcji okładziny cierne tarcz sprzęgła i hamulca ulegają naturalnemu, stopniowemu zużyciu. Zużycie to zwiększa szczelinę pomiędzy powierzchniami ciernymi, co z kolei zwiększa ilość powietrza potrzebnego do załączenia układu i wydłuża czas reakcji mechanicznej. Aby zapobiec temu zużyciu, które zagraża bezpieczeństwu operatora, nowoczesne prasy dwupunktowe typu otwartego są wyposażone w automatyczne systemy monitorowania hamulców. Monitory te mierzą kąt wału korbowego w momencie podania sygnału stopu i porównują go z kątem, w którym ślizg faktycznie się zatrzymuje. Jeśli zmierzony czas lub kąt zatrzymania przekracza ustalony próg bezpieczeństwa, system blokuje dalsze operacje, zmuszając personel konserwacyjny do wyregulowania luzu hamulcowego lub wymiany klocków ciernych. Bolun Machinery integruje te systemy monitorowania, aby zagwarantować, że maszyna będzie zgodna z ustalonymi normami bezpieczeństwa przez cały okres jej użytkowania, zapobiegając nieoczekiwanym przekroczeniom podczas codziennych procedur tłoczenia.
Integracja tych monitorów elektronicznych pomaga również w konserwacji predykcyjnej. Rejestrując trend czasów zatrzymywania na podstawie tysięcy cykli, oprogramowanie sterujące może przewidzieć, kiedy okładziny hamulcowe będą wymagały naprawy, zanim osiągnięty zostanie krytyczny limit bezpieczeństwa. To podejście oparte na danych minimalizuje nieplanowane przestoje i zapewnia, że maszyna zawsze działa w ramach certyfikowanych parametrów bezpieczeństwa, chroniąc zarówno oprzyrządowanie, jak i operatora przed potencjalnymi zagrożeniami.
Fizyczny układ rurociągów pneumatycznych w ramie prasy jest kolejnym krytycznym czynnikiem przy określaniu czasu reakcji dwupunktowej prasy mechanicznej typu otwartego. Długie przewody powietrzne pomiędzy zaworem bezpieczeństwa a zespołem sprzęgła i hamulca powodują opór przepływu powietrza i opóźnienia objętościowe, co może spowolnić cykl wydechu. Aby uzyskać szybki czas reakcji, inżynierowie umieszczają podwójne zawory bezpieczeństwa jak najbliżej obudowy sprzęgła i hamulca, jak to fizycznie możliwe. Zastosowanie rur o dużej średnicy i tłumików o dużym przepływie umożliwia ucieczkę sprężonego powietrza do atmosfery przy minimalnych ograniczeniach. Ten aspekt konstrukcyjny jest niezbędny do utrzymania czasów zatrzymania w wymaganych granicach, zwłaszcza podczas wykonywania operacji tłoczenia z dużą prędkością, gdzie okno zapobiegające kolizji narzędzia lub obrażeniom operatora jest małe.
Oprócz długości rurociągów należy regulować jakość dopływu powietrza. Wilgoć lub zanieczyszczenia w sprężonym powietrzu mogą powodować zatykanie się zaworów bezpieczeństwa lub ich powolną reakcję, co bezpośrednio wydłuża czas zatrzymania. Dedykowana jednostka przygotowania powietrza składająca się z filtrów, regulatorów i smarownic jest instalowana przed zaworami bezpieczeństwa, aby zapewnić czysty, suchy i stały dopływ powietrza. Ta utrzymana stabilność ciśnienia jest niezbędna do zapewnienia, że siłowniki pneumatyczne działają z wyznaczonymi prędkościami zarówno podczas zatrzymywania awaryjnego, jak i procesów impulsowania z dużą częstotliwością.
P: Jakie zalety konstrukcyjne oferuje prasa dwupunktowa typu otwartego w porównaniu z modelami jednopunktowymi przy obsłudze szerszych matryc do tłoczenia?
Odp.: Wykorzystując dwa różne punkty połączenia na suwaku, ta konfiguracja rozkłada siłę formującą na znacznie większą powierzchnię. Zhejiang Bolun High-Precision Machinery Co., Ltd. projektuje te prasy tak, aby zapewniały wyjątkową odporność na obciążenie niecentryczne, zapobiegając przechylaniu się suwaka i zapewniając bardzo równomierny rozkład nacisku podczas pracy z dużymi lub asymetrycznymi matrycami progresywnymi.
P: W jaki sposób systemy bezpieczeństwa pras Bolun Machinery zapewniają szybkie hamowanie poślizgu podczas zatrzymania awaryjnego?
Odp.: Nasze modele pras dwupunktowych typu otwartego zawierają podwójne elektrozawory bezpieczeństwa o wysokim przepływie, umieszczone bezpośrednio obok zespołu sprzęgłowo-hamulcowego. Taki układ minimalizuje opór przewodu pneumatycznego, umożliwiając wypuszczenie sprężonego powietrza w ciągu milisekund, co natychmiast uruchamia wytrzymałe sprężyny hamulca mechanicznego, aby szybko zatrzymać ruch suwaka.
P: W jaki sposób mechanizm napędowy tej prasy utrzymuje wysoką precyzję i niski poziom wibracji podczas szybkich operacji wprowadzania?
Odp.: Prasa posiada dynamicznie wyważony wał korbowy i układ ślizgowy wspomagany przez automatyczny, wymuszony układ smarowania pod wysokim ciśnieniem. Ta ciągła warstwa oleju zapobiega luzom mechanicznym lub luzom w podwójnych korbowodach, umożliwiając bardzo czułe i powtarzalne mikroregulacje podczas procesu osadzania formy.
P: Jakie środki stosuje się w celu monitorowania i kompensowania zużycia hamulców w długich cyklach produkcyjnych?
Odp.: Zintegrowany elektroniczny system monitorowania kąta korby stale mierzy kąt zatrzymania i czas podczas pracy. Jeśli okładziny cierne ulegają naturalnemu zużyciu i przekraczają wyznaczony próg bezpieczeństwa, system sterowania uruchamia blokadę, aby zaalarmować konserwację, zapewniając, że maszyna zawsze będzie działać z certyfikowanymi parametrami bezpieczeństwa.
P: Czy pneumatyczne ciśnienie równoważące w tych prasach dwupunktowych można regulować, aby dostosować je do ciężkich zestawów górnych matryc?
Odp.: Tak, nasze prasy są wyposażone w regulowane pneumatyczne cylindry wyważające, które można skalibrować w celu dopasowania do konkretnego ciężaru różnych narzędzi górnych. To działanie równoważące kompensuje bezwładność pionową zespołu suwaka, zmniejszając naprężenia na zębatkach napędowych i zachowując precyzyjną pionowość suwaka podczas tłoczenia z dużą prędkością.
Skontaktuj się z nami

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy aby zacząć?
Skontaktuj się

teraz!
ZHEJIANG BOLUN
