An prasa ciśnieniowa typu otwartego wykorzystuje ramę w kształcie litery C lub ramę szczelinową, która pozostawia dostęp do trzech stron obszaru roboczego, ułatwiając ładowanie matryc i podawanie części, podczas gdy prasa mechaniczna typu zamkniętego wykorzystuje prostą stronę lub ramę obudowy, która otacza obszar matrycy, zapewniając maksymalną sztywność i dokładność przy dużych obciążeniach . Prasy otwarte na ogół nadają się do lekkich i średnich prac wykrawania, wykrawania i formowania do około 300 ton, podczas gdy prasy zamknięte są wybierane do ciężkiego tłoczenia, głębokiego tłoczenia i części o wysokiej precyzji, często ocenianych znacznie powyżej 500 ton .
Dla kierowników zakładów i nabywców porównujących maszyny praktyczny wniosek jest taki, że typ ramy powinien odpowiadać rozmiarowi części, sile formowania, wymaganej równoległości i częstotliwości zmiany matryc. Wybór niewłaściwej ramy powoduje marnowanie pieniędzy w wyniku przedwczesnego zużycia i niedokładnych części w otwartej prasie o zbyt małych wymiarach lub w wyniku niepotrzebnych kosztów kapitałowych i zajmowania miejsca w przypadku ponadgabarytowej prasy zamkniętej.
Dostęp do załadunku i karmienia z trzech stron
Zamknięta rama zapewniająca sztywność i duży tonaż
Energia koła zamachowego magazynowana i uwalniana przy każdym skoku
Ugięcie ramy i równoległość pod obciążeniem
A prasa mechaniczna przekształca obrót silnika elektrycznego w ruch liniowy suwaka, który wbija matrycę w blachę, wykorzystując koło zamachowe do magazynowania energii pomiędzy uderzeniami oraz sprzęgło i hamulec do uruchamiania i zatrzymywania każdego cyklu . Takie podejście do magazynowania energii pozwala na wysoką częstotliwość skoków i stałą produkcję części, dlatego też prasy mechaniczne pozostają głównym silnikiem tłoczni o dużej wydajności.
Silnik napędza pasek połączony z kołem zamachowym, który obraca się swobodnie na wale korbowym, aż do załączenia sprzęgła. Po włączeniu sprzęgło przenosi zmagazynowaną energię na wał korbowy lub mimośród, który porusza korbowodem oraz przesuwa się w górę i w dół. Hamulec zatrzymuje wał korbowy w określonym punkcie cyklu, zwykle w górnym martwym punkcie, dzięki czemu prasa jest gotowa na następny skok.
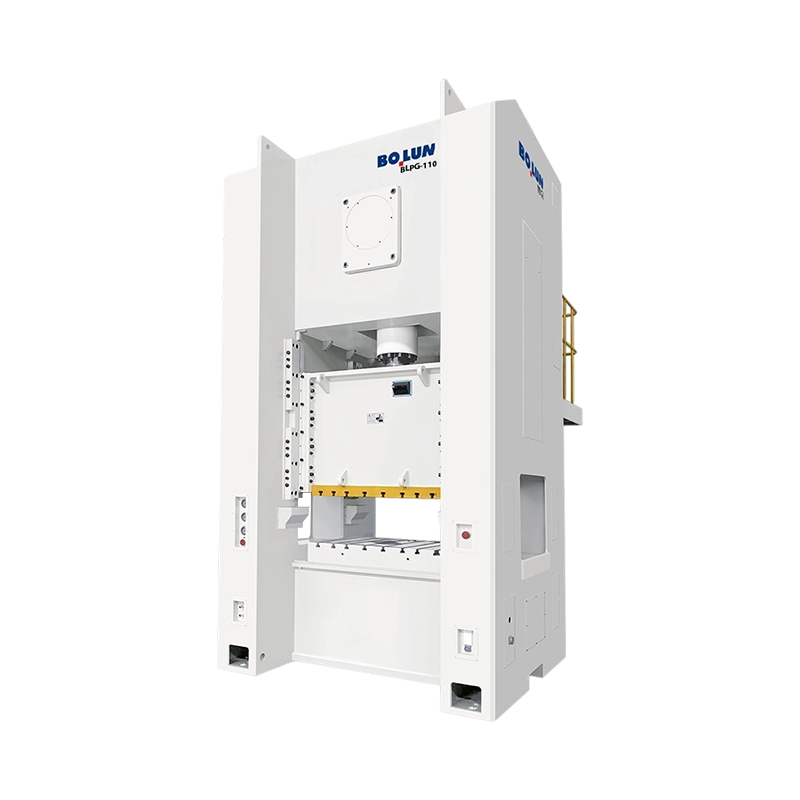
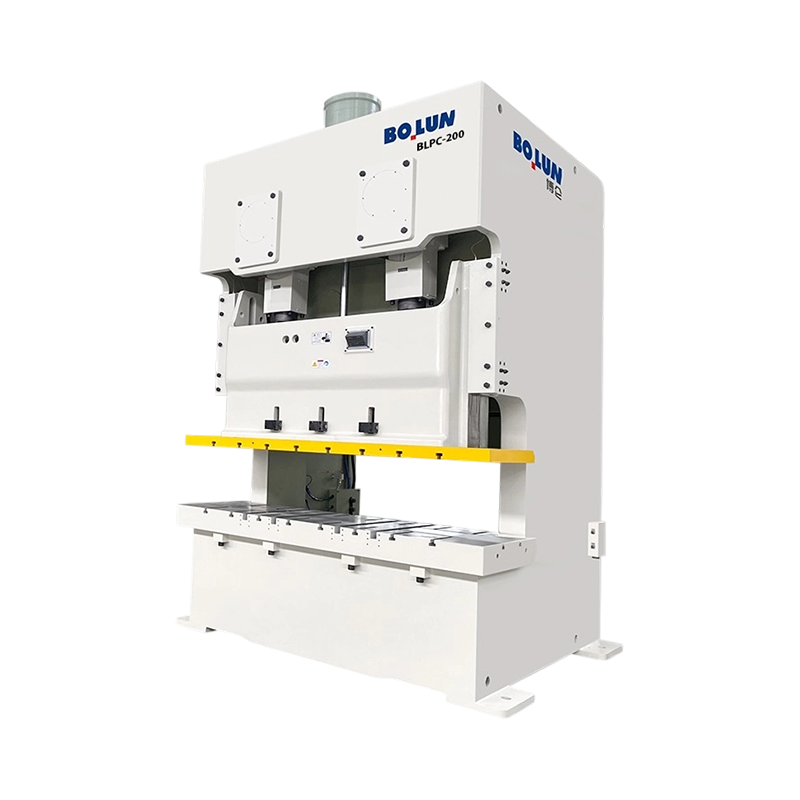
The prasa ciśnieniowa typu otwartego , często nazywana ramą szczelinową lub prasą ramową C, ma ramę w kształcie litery C, z gardzielą otwartą z przodu i po obu stronach, dzięki czemu operatorzy i urządzenia automatyki mogą dotrzeć do matrycy z kilku kierunków .
Otwarta gardziel ułatwia umieszczanie półfabrykatów, usuwanie gotowych części oraz instalowanie lub wymianę matryc. Ekipy montażowe mogą pracować od przodu i z boków, a przenośniki lub sprzęt podający mogą podchodzić pod więcej niż jednym kątem. Ta dostępność jest jednym z powodów, dla których otwarte prasy są popularne w warsztatach i zakładach średniej wielkości, gdzie często dochodzi do wymiany matryc.
Prasy otwarte wykonują operacje wykrawania, przekłuwania, formowania lekkiego, zwijania, gięcia i montażu części takich jak wsporniki, styki elektryczne, elementy urządzeń i małe elementy konstrukcyjne. Ich udźwig zwykle waha się od około 25 ton do około 300 ton, a częstotliwość skoków różni się w zależności od rozmiaru i konstrukcji napędu.
Ponieważ rama jest otwarta po bokach, ugina się bardziej pod wpływem dużych obciążeń formujących, co może zmniejszyć równoległość między prowadnicą a łożem i spowodować nierównomierne zużycie lub zmianę części . Operatorzy nie powinni przez dłuższy czas używać otwartej prasy w pobliżu jej tonażu znamionowego i powinni stosować monitorowanie tonażu, jeśli jest to możliwe, aby uniknąć przeciążenia.
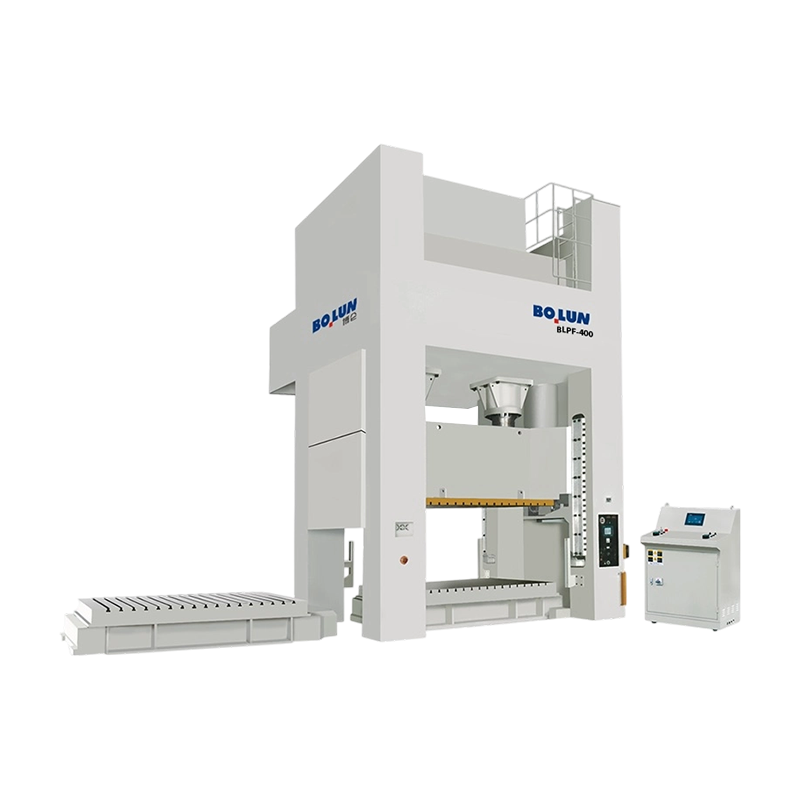
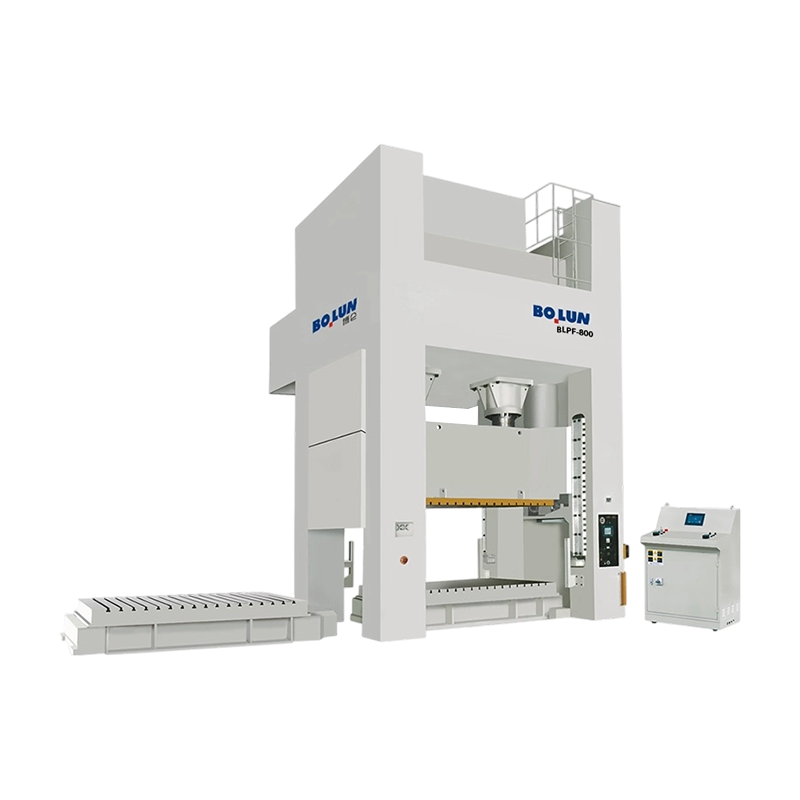
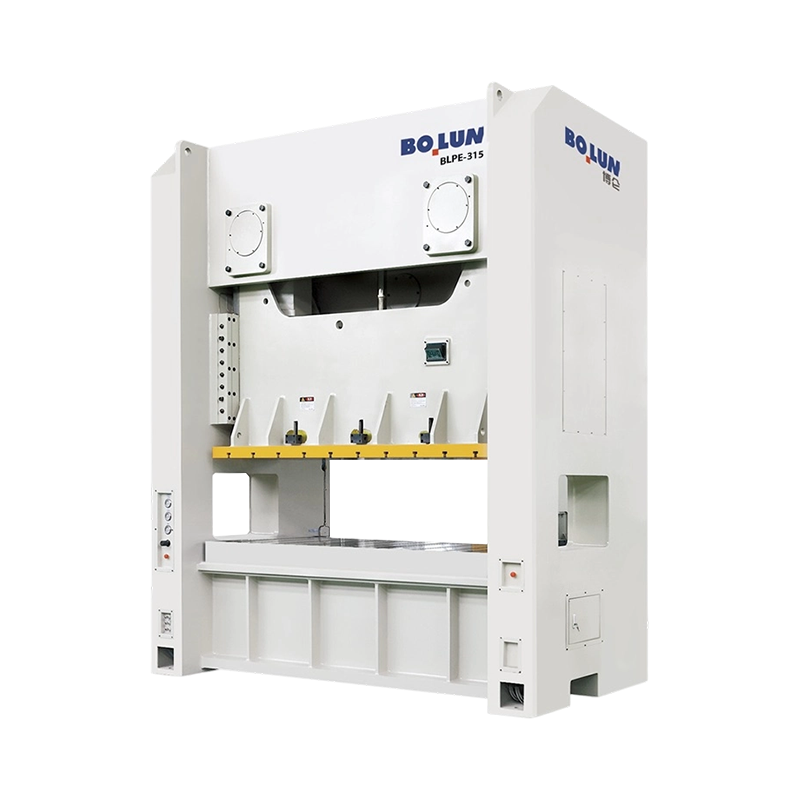
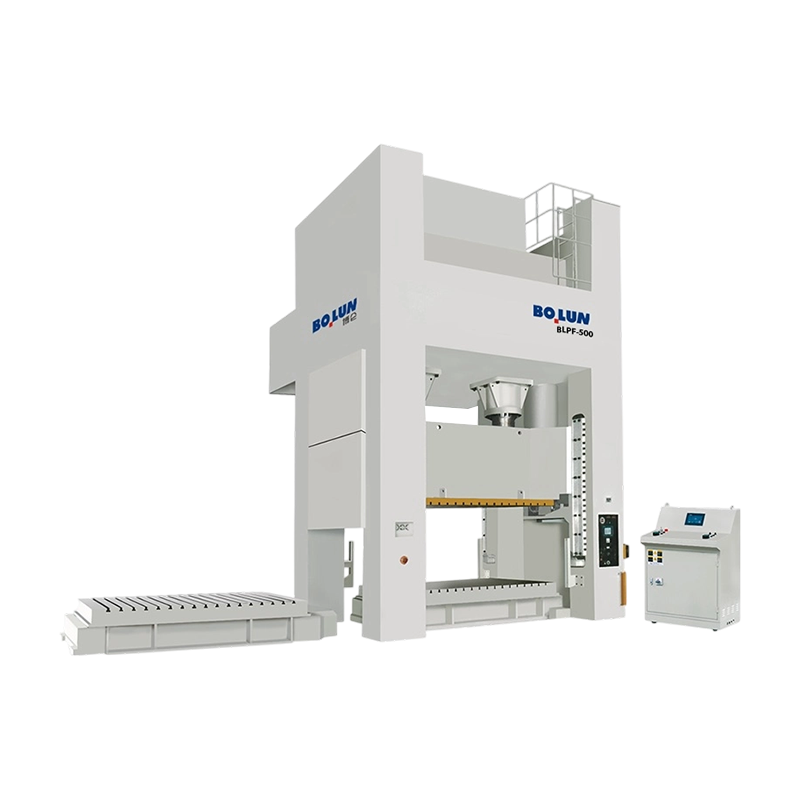
Prasa ciśnieniowa typu zamkniętego wykorzystuje prostą ramę boczną lub ramę obudowy z dwoma słupkami połączonymi u góry i u dołu, tworząc sztywną obudowę wokół obszaru roboczego, która jest odporna na ugięcie pod ekstremalnymi obciążeniami .
Zamknięta rama utrzymuje prowadnicę i łoże równolegle pod obciążeniem, co ma kluczowe znaczenie przy formowaniu głębokich części lub utrzymywaniu wąskich tolerancji. Stała równoległość zmniejsza zużycie matrycy, wydłuża żywotność narzędzia i utrzymuje niskie różnice wymiarowe w długich seriach produkcyjnych. Dlatego też prasy zamknięte są standardowym wyborem, gdy precyzja i powtarzalność liczą się bardziej niż dostęp.
Prasy zamknięte są szeroko stosowane w panelach karoserii samochodowych, obudowach urządzeń, dużych elementach konstrukcyjnych i częściach głęboko tłoczonych. Wydajność zwykle zaczyna się od setek ton i sięga tysięcy w przypadku bardzo dużych linii transferowych i tandemowych. Ich sztywna konstrukcja obsługuje również większe podpory i większe obszary matryc.
Zamknięta rama ogranicza dostęp, dlatego załadunek i wymiana matryc może trwać dłużej i często wymaga zastosowania suwnic, automatycznych podajników lub załadunku za pomocą robota. Większa masa konstrukcyjna i większa powierzchnia zwiększają również koszty inwestycyjne, wymagania dotyczące fundamentów i zapotrzebowanie na powierzchnię.
Bezpośrednie porównanie sprawia, że wybór ramy staje się jaśniejszy, ponieważ każdy projekt zapewnia inną równowagę pomiędzy dostępem, sztywnością, pojemnością i kosztem .
| Funkcja | Typ otwarty Power Press | Typ zamknięty Power Press |
|---|---|---|
| Kształt ramy | Rama w kształcie litery C lub szczelinowa | Prosta strona lub rama obudowy |
| Typowy zakres wydajności | Około 25 do 300 ton | Zwykle od 200 ton do kilku tysięcy ton |
| Dostęp do obszaru matrycy | Przód i obie strony otwierane | Ograniczona, zwykle tylko z przodu i z tyłu |
| Sztywność ramy | Niższe, większe ugięcie pod obciążeniem | Wysoka, doskonała równoległość |
| Czas zmiany matrycy | Generalnie szybciej | Generalnie wolniej, często przy pomocy dźwigu |
| Typowe zastosowania | Wykrawanie, przebijanie, lekkie formowanie, montaż | Głębokie tłoczenie, ciężkie tłoczenie, duże panele |
| Względny koszt kapitału | Niższa dla porównywalnych lekkich zastosowań | Wyższy, z większym fundamentem i powierzchnią |
Sam tonaż nie opisuje prasy, ponieważ długość skoku, wysokość zamknięcia, rozmiar złoża i pojemność energetyczna ograniczają, które części można wykonać bezpiecznie i dokładnie .
Tonaż znamionowy to maksymalna siła, jaką może dostarczyć prasa, ale producenci określają ją w określonej odległości przed dolnym martwym punktem, zwykle kilka milimetrów. Operacje formowania wymagające użycia siły w innym punkcie skoku mogą przekraczać siłę, jaką może bezpiecznie dostarczyć prasa, dlatego należy sprawdzić punkt znamionowy w odniesieniu do procesu.
Długość skoku określa, jak daleko przesuwa się suwak, co decyduje o tym, jak głęboko można wciągnąć część i czy sprzęt podający może wyczyścić matrycę. Wysokość zamknięcia to odległość od łoża do suwaka w dolnym martwym punkcie przy regulowanym skoku i musi ona uwzględniać łączną wysokość zestawów matryc i uruchamianych części.
Łoże i wałek muszą być wystarczająco duże, aby utrzymać zestaw matryc, z wyraźnymi marginesami na śruby mocujące i sprzęt podający. Nadwymiarowe matryce na niewymiarowych łożach powodują ugięcie i nierównomierne obciążenie, co powoduje uszkodzenie zarówno narzędzi, jak i prasy.
| Specyfikacja | Co kontroluje | Typowe rozważanie |
|---|---|---|
| Tonaż znamionowy | Maksymalna siła formowania | Potwierdź punkt znamionowy w skoku |
| Długość skoku | Głębokość rysowania i prześwit posuwu | Dopasuj do najdłuższej części i wysokości matrycy |
| Wysokość zamknięcia | Miejsce na zestawy matryc | Uwzględnij zestaw matryc i wysokość części |
| Uderzenia na minutę | Produkcja | Zrównoważ prędkość z limitami posuwu i bezpieczeństwa |
| Energia koła zamachowego | Energia dostępna na skok | Krytyczne w przypadku intensywnego wygaszania i rysowania |
| Równoległość | Nawet obciążaj całą powierzchnię matrycy | Sprawdź tolerancję części |
Wybór należy rozpocząć od części, a nie od katalogu prasy, ponieważ siła formowania, rozmiar części, tolerancja i wielkość produkcji decydują o tym, która rama będzie działać niezawodnie .
Wykorzystaj dane procesowe dotyczące obwodu wykrawania, grubości materiału, wytrzymałości na ścinanie i wymagań dotyczących formowania, aby oszacować wymaganą siłę. Dodaj margines bezpieczeństwa, zwykle co najmniej około 20 procent, aby uwzględnić zmienność materiału i zużycie matrycy. Jeśli szacunki zbliżają się do wydajności znamionowej prasy otwartej, często bezpieczniejszym wyborem jest prasa zamknięta.
Części o wąskich tolerancjach, szczególnie te wymagające stałej płaskości lub głębokości, korzystają ze sztywności zamkniętej ramy. W przypadku wykrawania i wykrawania z mniejszą tolerancją otwarta prasa może zapewnić odpowiednią dokładność przy niższych kosztach, pod warunkiem zweryfikowania i utrzymania równoległości.
Instalacje o dużym mieszaniu i częste zmiany matryc korzystają z otwartego dostępu prasy ramowej szczelinowej. Linie przeznaczone do kilku dużych części mogą uzasadniać zamkniętą prasę z automatycznym transferem lub zrobotyzowanym ładowaniem, gdzie ograniczenia dostępu mają mniejsze znaczenie.
Prasy zamknięte zwykle wymagają cięższych fundamentów, większych prześwitów, a czasem także sprzętu do transportu podwieszonego. W zakładach o ograniczonej powierzchni lub słabych podłogach otwarte prasy mogą być łatwiejsze w instalacji i przenoszeniu.
Spójne procedury konfiguracji utrzymują części w granicach tolerancji, zmniejszają ilość złomu i zapobiegają uszkodzeniom matryc i samej prasy .
Przed montażem oczyścić podporę i stopę matrycy, a następnie równomiernie docisnąć matrycę, aby uniknąć nierównego obciążenia. Ustawić wysokość zamknięcia zgodnie ze specyfikacją matrycy i sprawdzić ją za pomocą szczelinomierza lub wysokościomierza. Suwy próbne przy małej prędkości powinny potwierdzić, że matryca zamyka się całkowicie i że części są prawidłowo uformowane przed zastosowaniem prędkości produkcyjnej.
Okresowo sprawdzaj równoległość suwaka i łoża za pomocą czujników zegarowych lub podkładek pomiarowych. W szczególności należy regularnie sprawdzać prasy otwarte, ponieważ ugięcie i zużycie mogą z czasem zmienić ustawienie. Rejestruj odczyty, aby trendy stały się widoczne, zanim części wykroczą poza tolerancję.
Gibs prowadzą suwak, a ich luz wpływa zarówno na dokładność, jak i zużycie. Nadmierny luz powoduje chwianie się suwaka, natomiast zbyt mały powoduje wiązanie i nagrzewanie się. Postępuj zgodnie z harmonogramem smarowania łożysk, prowadnic i wału korbowego i używaj smarów określonych przez producenta.
Okładziny cierne sprzęgła i klocki hamulcowe zużywają się z każdym cyklem, a ich stan decyduje o niezawodności zatrzymania ślizgu w odpowiednim miejscu. Zmierzyć drogę hamowania i sprawdzić okładziny zgodnie z planem konserwacji. Zużyte hamulce zwiększają ryzyko najazdu i obrażeń.
Prasy mechaniczne mogą spowodować poważne obrażenia w ułamku sekundy, dlatego zabezpieczenia należy projektować, instalować i weryfikować jako kompletny system, a nie traktować jako opcjonalne akcesorium .
Osłony stałe, osłony blokowane, kurtyny świetlne i urządzenia wykrywające obecność chronią miejsce pracy. Wybór zależy od zadania, metody karmienia i potrzeb w zakresie dostępu. Strażnicy muszą zapobiegać przedostawaniu się dłoni podczas ruchu suwaka i muszą zatrzymać prasę w przypadku jej przerwania.
Sterowanie dwuręczne wymaga, aby obie ręce znajdowały się na siłownikach, zanim suwak się przesunie, co trzyma je z dala od matrycy. Urządzenia zatrzymujące awaryjnie powinny znajdować się w łatwo dostępnym miejscu i regularnie testowane. Dla każdego naciśnięcia należy zmierzyć i udokumentować czas zatrzymania i drogę zatrzymania.
Zakłady powinny przestrzegać norm dotyczących zabezpieczeń maszyn obowiązujących w ich kraju, takich jak przepisy OSHA w Stanach Zjednoczonych lub odpowiednie europejskie dyrektywy i standardy maszynowe. Operatorzy potrzebują szkolenia w zakresie bezpiecznej konfiguracji, obsługi matryc, oznaczania blokad i reagowania w sytuacjach awaryjnych. Regularne inspekcje potwierdzają, że osłony i elementy sterujące nadal działają zgodnie z przeznaczeniem.
Planowany program konserwacji ogranicza nieplanowane przestoje i utrzymuje dokładność prasy zgodnie ze specyfikacją przez wiele lat eksploatacji .
Codzienne kontrole powinny obejmować urządzenia zabezpieczające, poziom oleju, nietypowe dźwięki i stan matrycy. Cotygodniowe kontrole mogą obejmować pomiar luzu prowadnicy, napięcie paska oraz kontrolę elementów złącznych i śrub mocujących na łóżku i ramie.
Remonty główne obejmują zazwyczaj wymianę sprzęgła i hamulca, kontrolę łożysk, ustawienie wału korbowego i kontrolę ramy. Odstępy czasu zależą od cyklu pracy i warunków pracy, ale wiele zakładów planuje remonty co kilka lat w przypadku mocno obciążonych pras.
Cena początkowa to tylko jeden element kosztu. Zużycie energii, praca konserwacyjna, dostępność części zamiennych, żywotność matrycy i odsetek złomów składają się na całkowity koszt. Dobrze wybrana i dobrze utrzymana prasa często zapewnia niższy koszt w przeliczeniu na część niż tańsza maszyna, która działa słabo.
Większość problemów z prasą wykazuje wczesne sygnały ostrzegawcze, takie jak przesunięcie wymiarowe, nietypowy hałas lub nierównomierne zużycie, a systematyczne kontrole zwykle identyfikują przyczynę, zanim nastąpi poważne uszkodzenie .
Gdy wymiary części stopniowo się zmieniają, sprawdź zużycie matrycy, ustawienia wysokości zamknięcia i równoległość. W prasach otwartych ugięcie pod obciążeniem może zmieniać wyniki w miarę wzrostu tonażu, dlatego należy monitorować ten trend w poszczególnych seriach produkcyjnych.
Jeśli suwak zatrzymuje się w innym położeniu lub przekracza położenie, sprawdź hamulec, sprawdź dopływ powietrza lub hydrauliki, jeśli ma to zastosowanie, i zweryfikuj logikę sterowania. Problemy z zatrzymaniem należy rozwiązać przed uruchomieniem produkcji, ponieważ przekroczenie stwarza ryzyko zarówno dla bezpieczeństwa, jak i narzędzi.
Stukanie lub grzechotanie często wskazuje na zużyte prowadnice, poluzowane śruby lub zużycie łożysk. Wibracje rosnące wraz z prędkością mogą wskazywać na problemy z kołem zamachowym lub paskiem napędowym. Wczesne badanie pozwala uniknąć późniejszych kosztownych uszkodzeń wału korbowego lub ramy.
Pytanie: Jaka jest główna różnica pomiędzy prasą mechaniczną typu otwartego i typu zamkniętego?
Prasa typu otwartego ma ramę C, do której można uzyskać dostęp z trzech stron, co ułatwia załadunek i wymianę matryc, natomiast prasa typu zamkniętego ma zamkniętą ramę, która zapewnia większą sztywność i większy tonaż .
Pytanie: Jaki zakres wydajności zazwyczaj pokrywają prasy otwarte?
Prasy otwarte zwykle wahają się od około 25 ton do około 300 ton, w zależności od rozmiaru ramy, konstrukcji napędu i zamierzonego zastosowania.
Pytanie: Kiedy należy wybrać prasę zamkniętą zamiast otwartej?
Prasy zamknięte nadają się do głębokiego tłoczenia, ciężkiego tłoczenia, dużych paneli i prac o wąskich tolerancjach, gdzie ugięcie ramy mogłoby zagrozić dokładności części .
Pytanie: W jaki sposób koło zamachowe pomaga mechanicznej prasie mechanicznej?
Koło zamachowe magazynuje energię obrotową pomiędzy uderzeniami, wygładzając obciążenie silnika i zapewniając energię potrzebną do każdej operacji formowania.
Pytanie: Dlaczego znamionowy punkt tonażu w skoku ma znaczenie?
Producenci podają tonaż w określonej odległości przed dolnym martwym punktem, więc operacje formowania wymagające pełnej siły w innych pozycjach skoku mogą przekroczyć bezpieczną pojemność .
Pytanie: Jak często należy sprawdzać równoległość?
Równoległość należy sprawdzać zgodnie z harmonogramem określonym przez zakład, z częstszymi kontrolami otwartych pras oraz pras pracujących w pobliżu obciążenia znamionowego lub wytwarzających części o wąskich tolerancjach.
Pytanie: Jakie urządzenia zabezpieczające są powszechnie stosowane w prasach mechanicznych?
Typowe urządzenia obejmują osłony stałe i blokowane, kurtyny świetlne, systemy wykrywania obecności, sterowanie oburęczne i przyciski zatrzymania awaryjnego .
Pytanie: Które elementy zużywają się najszybciej w prasie mechanicznej?
Okładziny cierne sprzęgła, klocki hamulcowe, prowadnice i paski napędowe zwykle zużywają się najszybciej, dlatego należy je regularnie sprawdzać i przechowywać w magazynie jako części zamienne.
Pytanie: Czy otwartą prasę można używać do ciężkich prac formujących?
Prasy otwarte radzą sobie z formowaniem umiarkowanym, jeśli siła mieści się w zakresie wydajności znamionowej i zachowana jest równoległość, ale formowanie ciężkie lub głębokie zwykle wymaga zamkniętej ramy.
Pytanie: Jak oszacować siłę potrzebną do operacji tłoczenia?
Oszacuj siłę na podstawie obwodu cięcia, grubości materiału i wytrzymałości na ścinanie dla wykrojenia, a następnie dodaj wymagania dotyczące formowania i margines bezpieczeństwa wynoszący około 20 procent .


Obie prasy mogą unieść 200-tonową tabliczkę znamionową i nadal wytwarzać b...
Co to jest prasa ciśnieniowa? A prasa mechaniczna — zwana takż...
Zrozumienie pras mechanicznych i ich podstawowych funkcji A ...
Projekt jednopunktowy Jedno złącze napędu ...
Zacznij od decyzji o zakupie, a nie od definicji Inżynier zaopatrzen...
Kupujący porównujący 45-tonową prasę z otwartą szczeliną do linii wspornik...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

