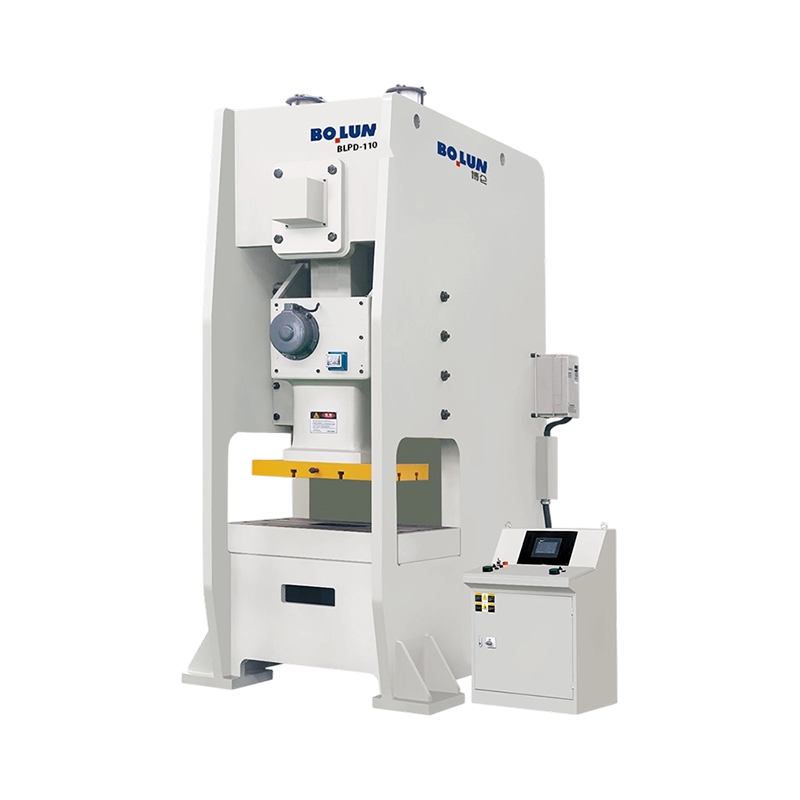


Zwinna, precyzyjna, półzamknięta prasa jednopunktowa BLPD-110 została opracowana do wysokowydajnych operacj...
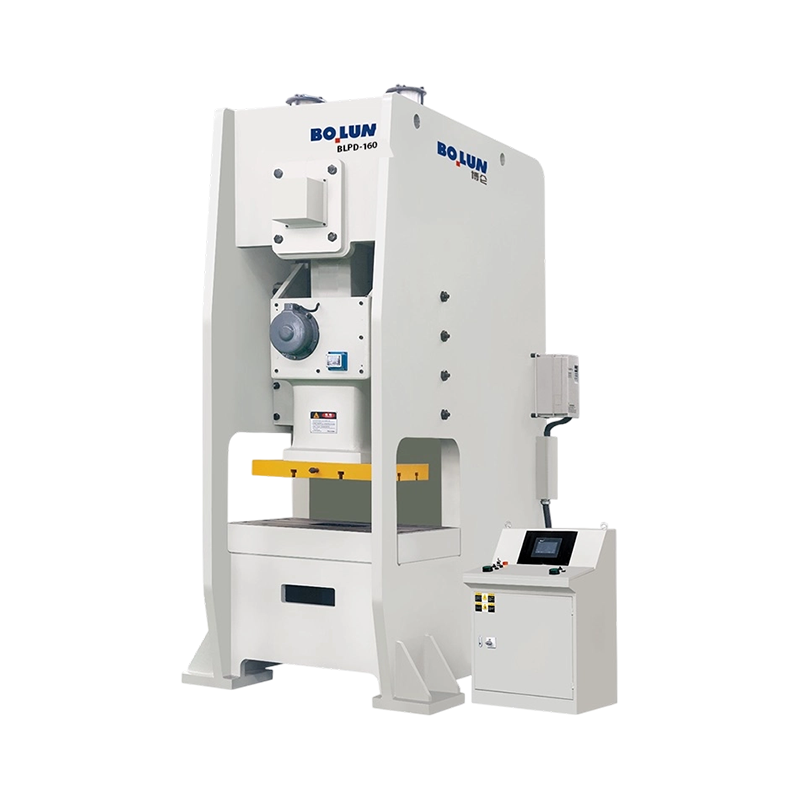
Wszechstronna, półzamknięta prasa jednopunktowa o zrównoważonej stabilności BLPD-160 zapewnia nominalny udź...
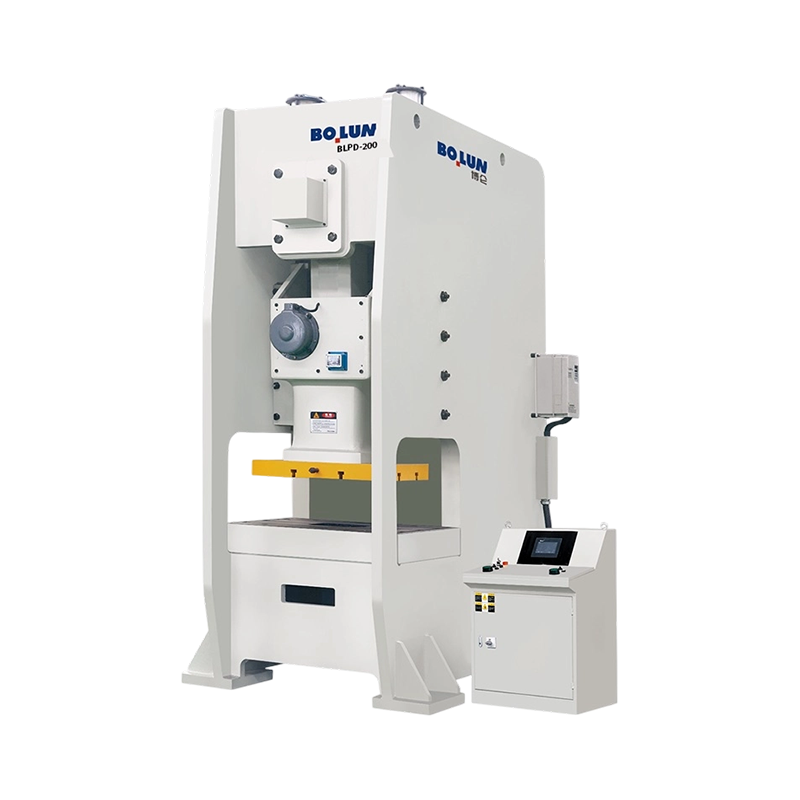
Wytrzymała, wielkoformatowa, półzamknięta jednopunktowa prasa mechaniczna BLPD-200 o dużej wytrzymałości za...
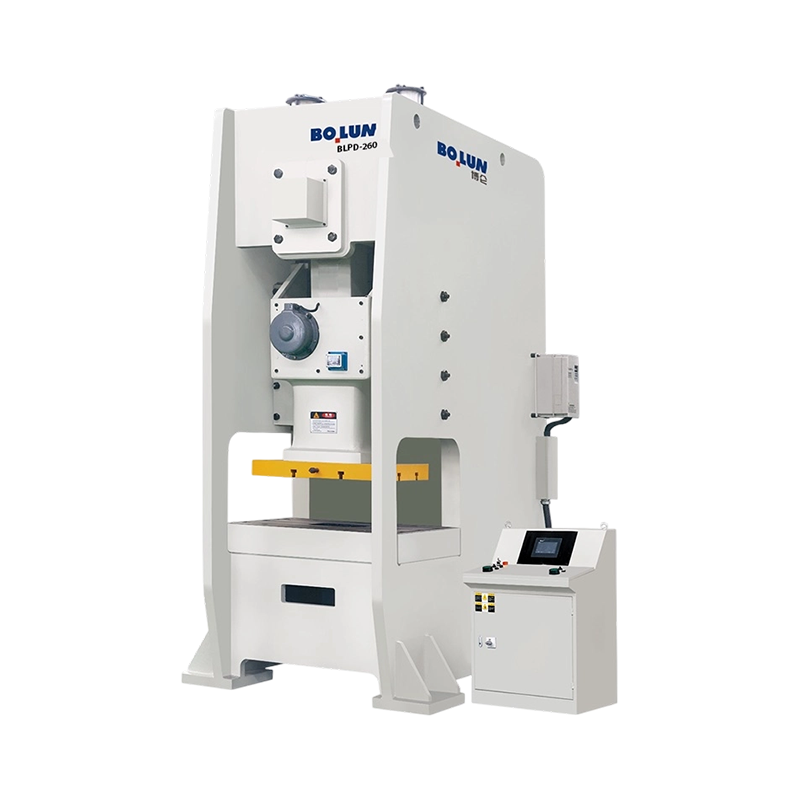
Nadaje się do głębokiego formowania, kucia pod dużym obciążeniem i tłoczenia przemysłowego na dużą skalę, p...
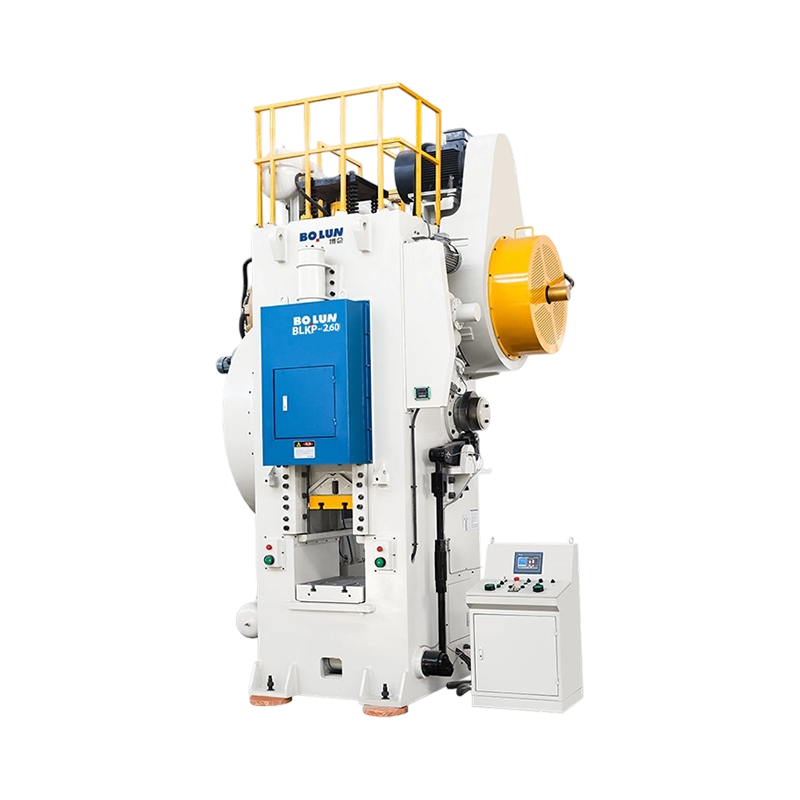
Prasa BLKP-260 Agile Precision do kucia na zimno typu dźwigniowego zapewnia nominalną wydajność 2600 kN i n...
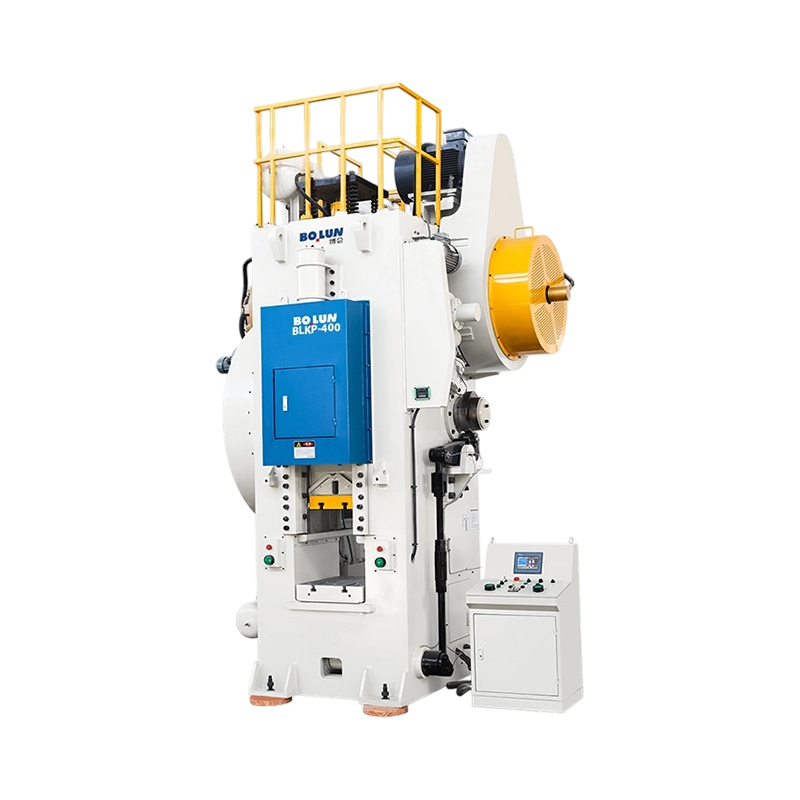
BLKP-400 Wszechstronna prasa dźwigniowa do kucia na zimno o zrównoważonym skoku zapewnia nominalną wydajnoś...
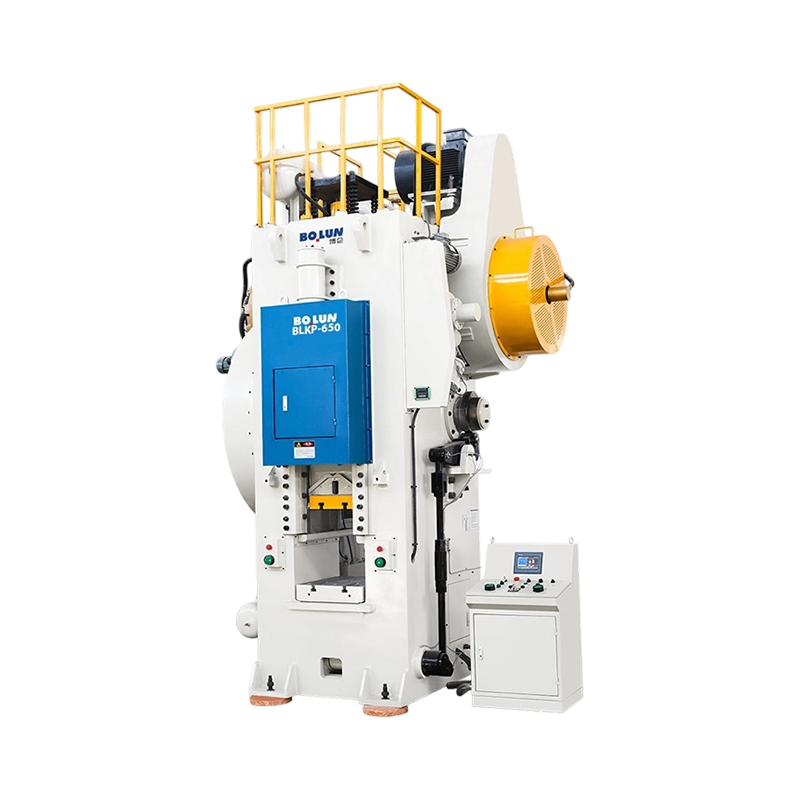
BLKP-650 Wytrzymała prasa przegubowa do kucia na zimno o dużej odporności na odkształcenia zapewnia nominal...
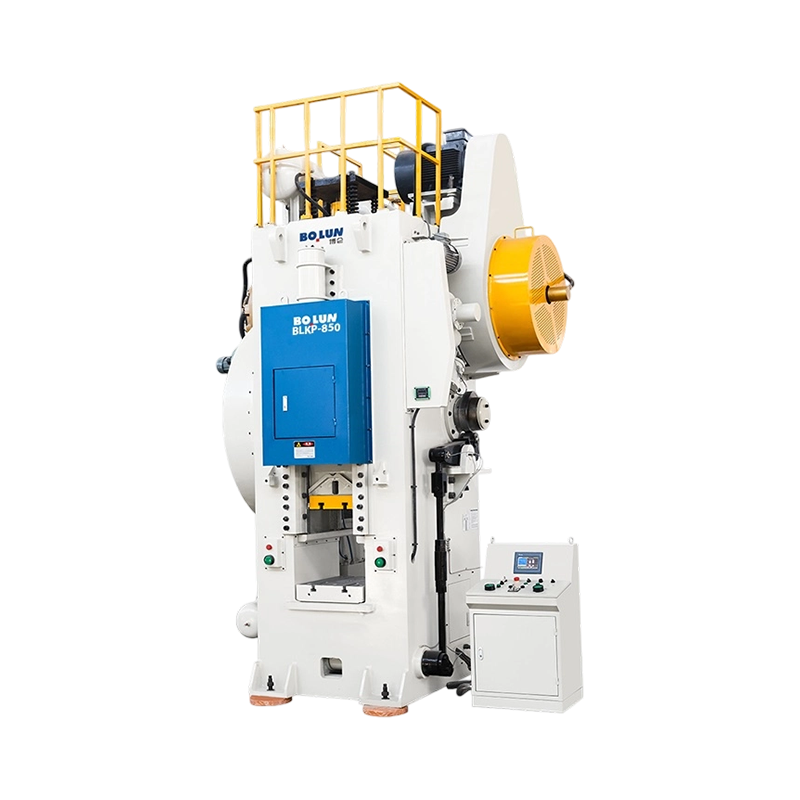
BLKP-850 Wytrzymała prasa przegubowa do kucia na zimno o dużej wytrzymałości przemysłowej zapewnia nominaln...
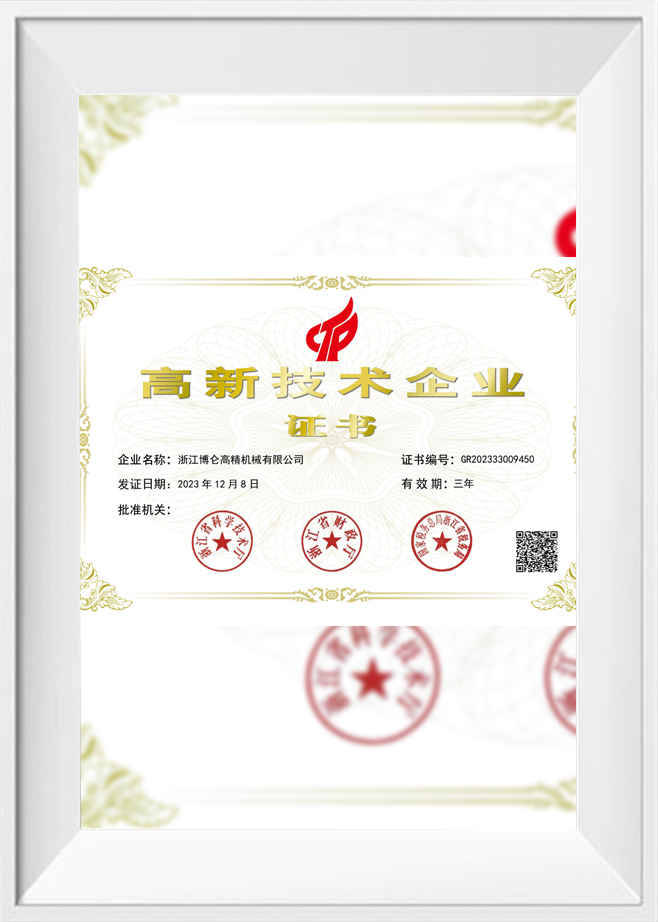
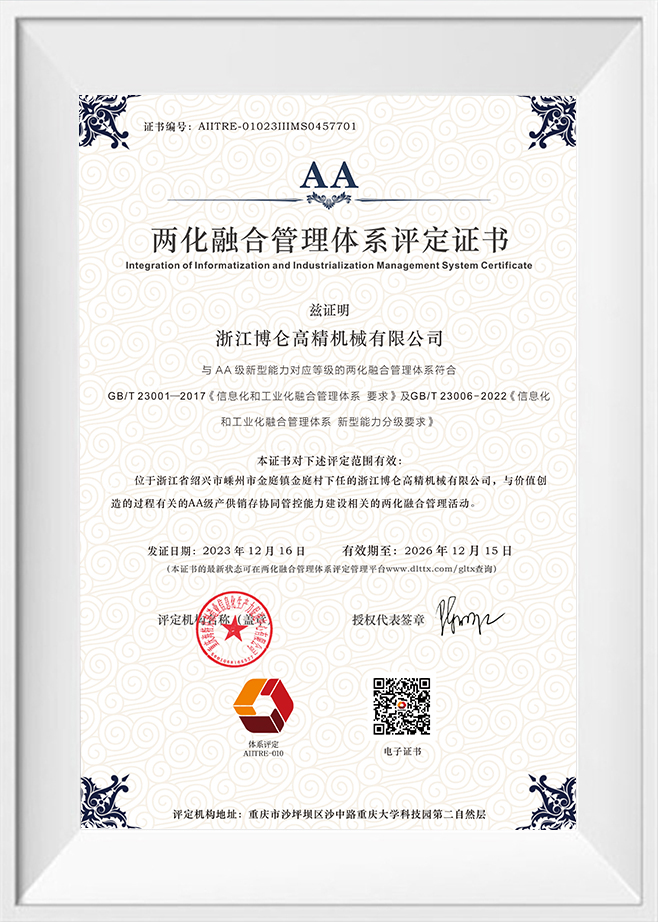
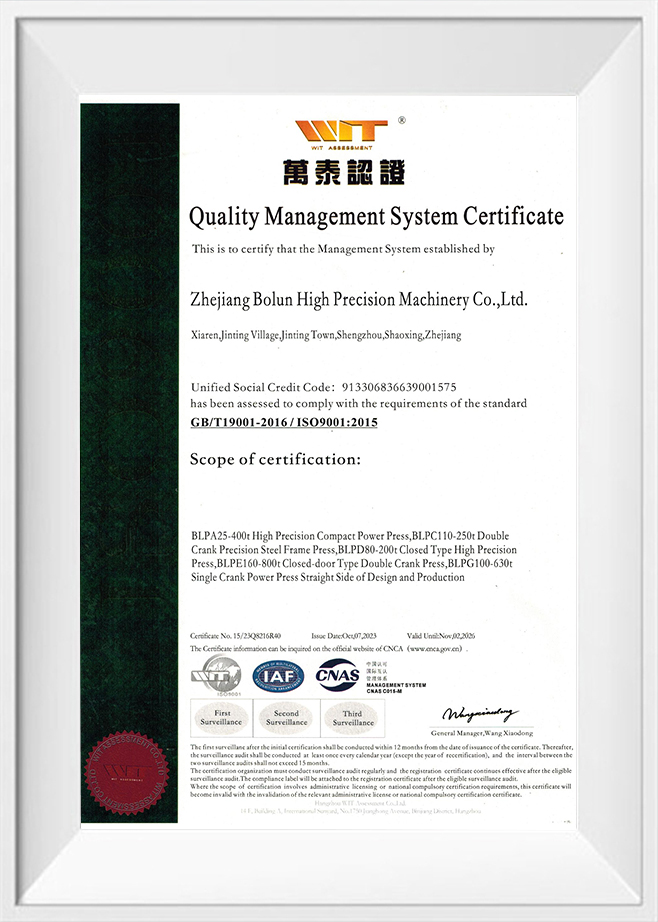
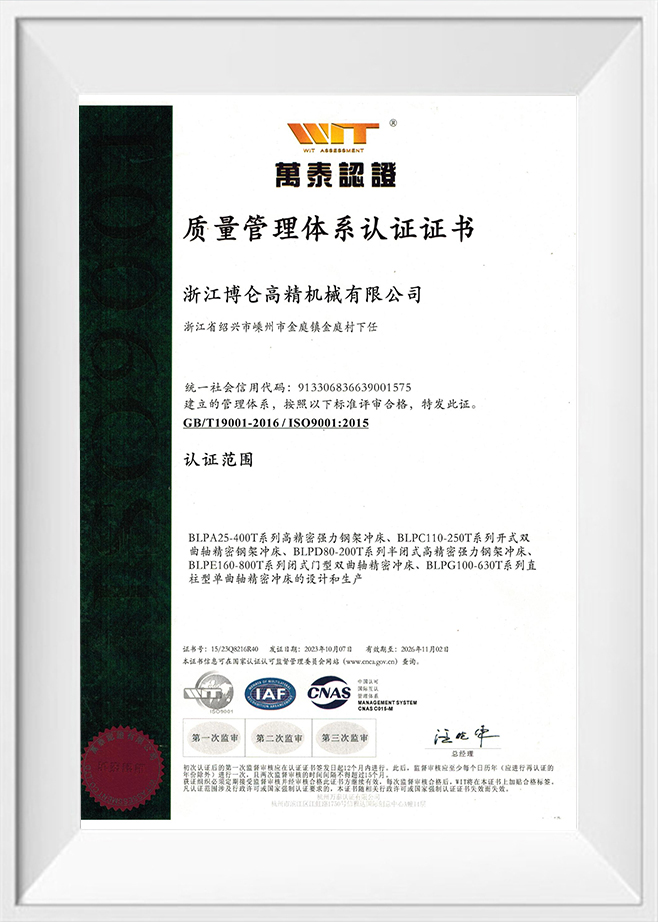
Jako Chiny Fabryka pras do tłoczenia metalu oraz Producenci pras do tłoczenia precyzyjnego, Zhejiang Bolun High-Precision Machinery Co., Ltd. znajduje się w Zhejiang, w sercu chińskiej produkcji precyzyjnej. Dzięki dwóm dekadom głębokiego zakorzenienia w przemyśle produkcji maszyn firma wykorzystała ogromny dorobek branżowy i przełomy technologiczne, aby przekształcić się w nowoczesne, wiodące przedsiębiorstwo w dziedzinie urządzeń do formowania o wysokiej precyzji. Łączymy badania i rozwój, projektowanie, produkcję, sprzedaż i serwis. Od naszych wczesnych dni wytrwałego pokonywania wyzwań po obecne przywództwo w dziedzinie maszyn kuźniczych i odlewniczych, Bolun Machinery zbudowała profesjonalny, dojrzały i wydajny system zarządzania produkcją. Z zaangażowaniem dostarczamy klientom na całym świecie najwyższej klasy rozwiązania w zakresie przemysłowych obrabiarek.
 Więcej o nas
BOLUN

0+
lat
Doświadczenie w branży

0+
Wyprodukowane jednostki (poprzedni rok)

0+
Liczba pracowników

0+
$
Milionów rocznej wartości produkcji

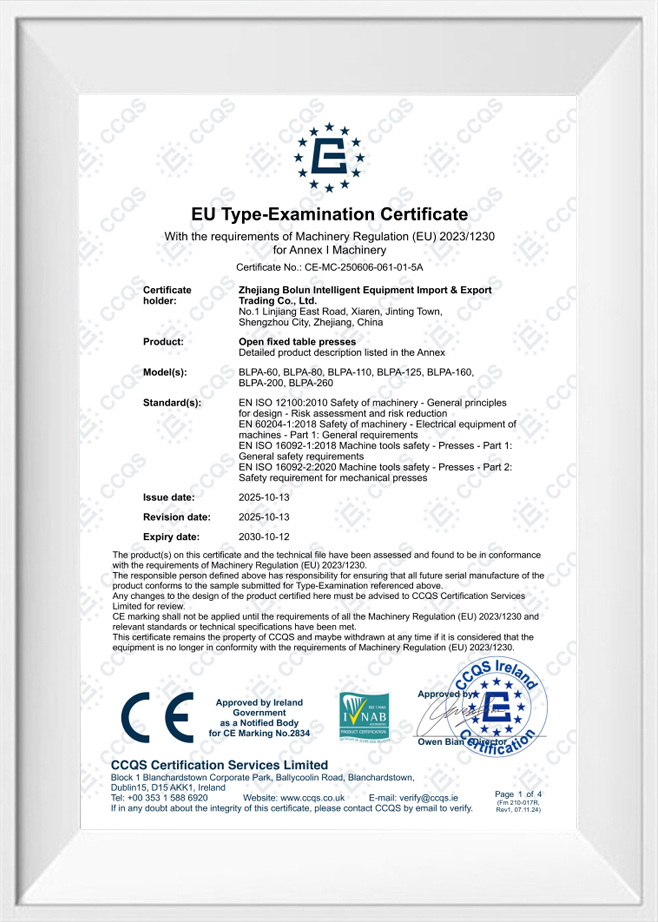
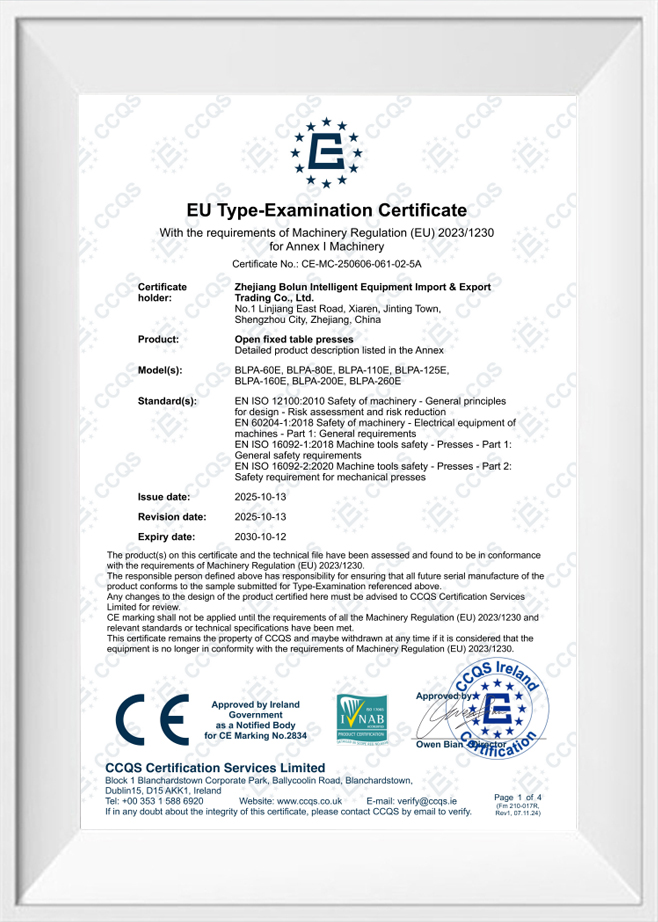
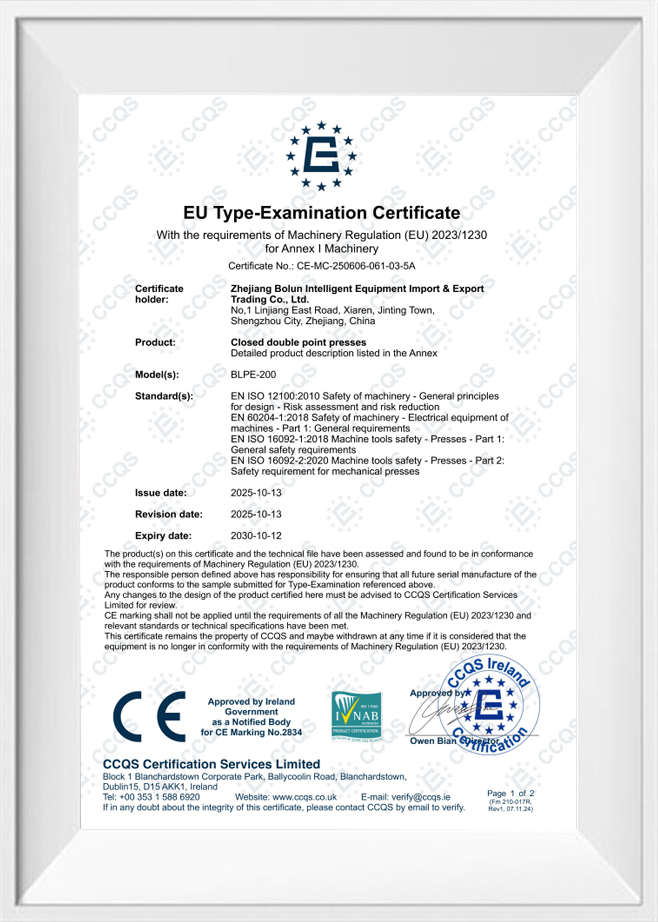
Projekt jednopunktowy Jedno złącze napędu na środku prowadnicy Projekt dwupunktowy Dwa przyłącza napędu rozłożone na całej prowadnicy Krótka o...
Krótka odpowiedź: jaki typ ramy pasuje do Twojej pracy An prasa ciśnieniowa typu otwartego wykorzystuje ramę w kształcie litery C lub ramę szczelinową, która pozostawia dostęp do trzech stron obszaru roboczego...
Prasa nie jest jedną kategorią maszyn. Jest to rodzina maszyn do formowania metalu zdefiniowana przez ramę, napęd, punkty połączenia siłownika i zamierzony proces. Dlatego dwie maszyny o tym samym tonażu mogą zachowywać się bardzo róż...
Kupujący porównujący 45-tonową prasę z otwartą szczeliną do linii wsporników często otrzymuje dwie oferty, które na papierze wyglądają niemal identycznie: ta sama klasa tonażowa, podobny rozmiar złoża, podobna cena. Różnica pojawia si...
W produkcji tłoczenia o wysokiej częstotliwości precyzyjna prasa do tłoczenia często pracuje z prędkościami przekraczającymi setki uderzeń na minutę. W tak intensywnych warunkach pracy fizyczne obszary styku głównego wału napędowego, połączeń łączących i prowadnic ślizgowych są poddawane ciągłym siłom mikrotarcia. Tarcie to przekształca energię kinetyczną bezpośrednio w energię cieplną, powodując szybki wzrost temperatury w zlokalizowanych elementach maszyny. Bez odpowiednich środków łagodzących, akumulacja ciepła powoduje rozszerzalność cieplną, która zmienia mechaniczne luzy powierzchni ślizgowych. W miarę zmniejszania się luzów tarcie dalej wzrasta, przyspieszając zużycie powierzchni i powodując odchylenie wymiarowe gotowych części. Równoważenie tych zachowań tribologicznych ma kluczowe znaczenie dla zapewnienia wyrównania strukturalnego i długoterminowej trwałości prasy podczas dłuższych serii produkcyjnych.
Aby kontrolować tempo zużycia i zarządzać ciepłem, inżynierowie analizują reżimy smarowania elementów nośnych. Gdy prasa pracuje z dużymi prędkościami, istotne jest utrzymanie ciągłego filmu olejowego pod ciśnieniem pomiędzy łożyskami poprzecznymi a wałem korbowym. Powłoka ta zapobiega bezpośredniemu kontaktowi metalu z metalem, przesuwając profil zużycia z tarcia ściernego na ścinanie lepkie w płynie. Rozumiejąc stany przejściowe tych granicznych smarów, producenci mogą zoptymalizować fizyczne ścieżki poślizgu i szybkości podawania oleju, zapewniając pracę maszyn w bezpiecznych zakresach temperatur roboczych bez utraty dokładności tłoczenia.
Podstawową metodą zapobiegania gromadzeniu się ciepła jest zastosowanie ciągłego obiegu smarowania olejowego o regulowanej temperaturze. Zamiast stosować statyczne kąpiele olejowe, zastosuj nowoczesne precyzyjna prasa do tłoczenia zawiera układ wymuszonego smarowania, który pompuje przefiltrowany olej bezpośrednio do punktów tarcia o dużym obciążeniu. System ten działa zarówno jako dostawca środka smarnego, jak i medium odprowadzające ciepło. Olej pochłania energię cieplną z wewnętrznych przekładni, głównych tulei mimośrodowych i powierzchni prowadzących, zanim spłynie do centralnego zbiornika. Stamtąd jest on przepuszczany przez zewnętrzny wymiennik ciepła chłodzący olej, który obniża temperaturę płynu do określonej wartości zadanej przed ponownym wprowadzeniem go do struktury prasy.
Ten proces stabilizacji temperatury zapobiega rozszerzaniu się ramy w zlokalizowanych gorących strefach i zmianie krytycznej wysokości zamknięcia. Zhejiang Bolun High-Precision Machinery Co., Ltd. buduje w swoich systemach pras jednostki kontroli termicznej o dużej wydajności, aby utrzymać jednolitą temperaturę maszyn w ciągu 24-godzinnych cykli produkcyjnych. Utrzymując stabilny gradient temperatury konstrukcji, prasa unika fizycznego dryfu na ścieżkach prowadzących suwak, zachowując odstępy na poziomie mikronów niezbędne do tłoczenia delikatnych złączy i laminowania silników o wysokiej tolerancji.
Wybór materiałów łożyskowych i konfiguracji konstrukcyjnych bezpośrednio determinuje współczynnik tarcia i współczynnik wytwarzania ciepła w głównym układzie napędowym. Poniższa tabela przedstawia charakterystykę działania różnych systemów łożysk stosowanych w zastosowaniach wymagających dużych prędkości.
| Typ konfiguracji łożyska | Maksymalna prędkość praktyczna (RPM) | Zakres współczynnika tarcia | Szybkość rozpraszania ciepła (kW) | Typowy okres użytkowania (w godzinach) |
|---|---|---|---|---|
| Standardowa tuleja z brązu | 300 do 500 | 0,05 do 0,08 | 1,2 do 2,5 | 12 000 do 18 000 |
| Łożysko hydrostatyczne | 600 do 1200 | 0,001 do 0,005 | 4,5 do 8,0 | Ponad 35 tys |
| Hybrydowe ceramiczne łożysko kulkowe | 1000 do 1800 | 0,0015 do 0,003 | 3,2 do 5,5 | 25 000 do 30 000 |
| Hydrodynamiczne łożysko ślizgowe | 500 do 800 | 0,005 do 0,012 | 2,8 do 4,5 | 20 000 do 28 000 |
Dane wskazują, że konfiguracje łożysk hydrostatycznych zapewniają najniższe współczynniki tarcia i najwyższe współczynniki rozpraszania przy obciążeniach ciągłych. Opierając wał obrotowy na poduszce olejowej pod ciśnieniem, systemy te eliminują kontakt mechaniczny podczas obrotu, utrzymując współczynnik zużycia bliski zeru i znacznie zmniejszając wytwarzanie ciepła podczas długotrwałych operacji z dużą prędkością.
Mechaniczna dokładność ruchu suwaka w dół jest utrzymywana dzięki wydłużonym szynom prowadzącym zamontowanym na wytrzymałych pionowych kolumnach ramy prasy. Kiedy precyzyjna prasa do tłoczenia obsługuje obciążenia niecentryczne, na suwak działają boczne siły nacisku, które popychają go na prowadnice. Aby zapobiec miejscowemu nagrzewaniu i zużyciu w tych strefach styku, w prasach wysokoobrotowych stosuje się ośmio- lub dwunastopunktowe systemy prowadzące igiełkowe lub z kompozytową powierzchnią czołową. Prowadnice te rozprowadzają siły boczne na dużej powierzchni, zapobiegając powstawaniu wysokich ciśnień, które mogą spowodować rozerwanie filmu smarnego.
Te struktury prowadzące są wstępnie obciążone, aby zminimalizować luzy wewnętrzne, utrzymując przechylenie suwaka na minimalnym poziomie. Aby zarządzać ciepłem tarcia wytwarzanym wzdłuż tych długich ścieżek ślizgowych, w samych szynach prowadzących można zintegrować wewnętrzne kanały chłodzące. Zapewnia to, że ciepło powstające podczas przesuwania nie będzie przenoszone do kolumn ramy głównej, co w przeciwnym razie mogłoby spowodować asymetryczne zginanie termiczne i niewspółosiowość stempla tłoczącego. Bolun Machinery kładzie nacisk na tę wyważoną geometrię prowadnic, aby zagwarantować, że równoległość suwaka do podpory pozostanie w ścisłych granicach tolerancji podczas szybkich, ciągłych cykli.
Utrzymanie dokładności na poziomie mikro w milionach cykli o dużej udarności wymaga strukturalnie stabilnej ramy prasy, która jest odporna na wewnętrzne przesuwanie materiału. Elementy spawane ramy prasy szybkobieżnej są wykonane z grubych płyt stalowych o dużej wytrzymałości na rozciąganie. Po spawaniu cała rama konstrukcyjna poddawana jest procesowi odprężania termicznego, podczas którego zespół jest podgrzewany w piecu w celu uwolnienia zlokalizowanych naprężeń wewnętrznych powstałych podczas cięcia i spawania blachy. Ta obróbka termiczna zapobiega powolnemu wypaczaniu się metalu na przestrzeni lat użytkowania przemysłowego, zapewniając, że krytyczne luzy pomiędzy suwakiem a łożem pozostaną niezmienione.
Stabilna, pozbawiona naprężeń rama zapewnia, że szyny prowadzące pozostają równoległe i proste, zapobiegając wysokiemu tarciu punktowemu powodującemu miejscowe zużycie. Ta stabilizacja materiału jest niezbędna do zachowania współosiowości narzędzi progresywnych, ponieważ nawet niewielkie odchylenie w geometrii ramy może spowodować zużycie narzędzia i obniżyć jakość tłoczonych części. Zapewniając, że wszystkie konstrukcje ramy są strukturalnie rozluźnione przed precyzyjną obróbką, prasa utrzymuje swoje geometryczne wyrównanie pod dynamicznymi naprężeniami ciągłej, szybkiej produkcji.
P: W jaki sposób inżynieria konstrukcyjna chroni prasę do tłoczenia metali przed długotrwałym zmęczeniem pod ciągłymi obciążeniami udarowymi o dużej prędkości?
Odp.: Zhejiang Bolun High-Precision Machinery Co., Ltd. produkuje wytrzymałe konstrukcje spawane ram skrzynkowych, wykorzystując blachy stalowe o dużej wytrzymałości na rozciąganie. Po wyprodukowaniu cała konstrukcja przechodzi dokładny proces wyżarzania naprężeniowego w celu wyeliminowania wewnętrznych naprężeń materiału, zapobiegając fizycznemu wypaczeniu i zmęczeniu konstrukcji nawet w przypadku dziesięcioleci ciągłych uderzeń dynamicznych.
P: Jakie systemy zarządzania temperaturą są zintegrowane, aby zapobiegać przesuwającym się przesunięciom luzu w prasie do tłoczenia metali o wysokim SPM?
Odp.: Nasze konstrukcje pras wykorzystują scentralizowany, ciśnieniowy układ smarowania, który stale dostarcza olej o regulowanej temperaturze do wszystkich krytycznych łożysk i szyn prowadzących. Kierując olej przez zewnętrzną aktywną chłodnicę, system stabilizuje wewnętrzny gradient temperatury maszyny, zapobiegając przesuwaniu się luzów ślizgów podczas ciągłej pracy przez rozszerzalność cieplną.
P: W jaki sposób Państwa systemy szyn prowadzących utrzymują równoległość prowadnicy do podpory podczas przetwarzania ładunków niecentrycznych?
Odp.: Aby przeciwdziałać bocznym siłom ciągu, nasze prasa do tłoczenia metali modele wyposażone są w pełnowymiarowe, regulowane ośmiopunktowe prowadnice. Prowadnice te są wstępnie naprężone z minimalnymi luzami i stale smarowane, co zapewnia przesuwanie się suwaka po ściśle pionowej ścieżce i chronienie matryc progresywnych przed nierównomiernym zużyciem narzędzia.
P: Jaki mechanizm stosuje się w celu złagodzenia silnego wstrząsu wstecznego, czyli przebicia, podczas wycinania blachy o dużym tonażu?
Odp.: Prasa jest wyposażona w pneumatyczne cylindry przeciwwagi, które wywierają ciągły naciąg do góry na zespół prowadnicy. Ta skierowana do góry siła wstępnie obciąża układ napędowy i eliminuje luz w łożyskach i przekładniach, pochłaniając energię uwalnianą przy przebiciu i chroniąc zarówno elementy napędu, jak i oprzyrządowanie.
P: W jaki sposób zintegrowane hydrauliczne zabezpieczenie przed przeciążeniem chroni drogie wielostopniowe matryce progresywne przed nagłym uszkodzeniem?
Odp.: Bezpośrednio wewnątrz prowadnicy wbudowany jest szybko działający, wysokociśnieniowy hydrauliczny system zabezpieczający przed przeciążeniem. Jeśli ciśnienie formowania przekroczy progi bezpieczeństwa z powodu podawania dwóch arkuszy lub zacięcia, zawór zwalniający ciśnienie otwiera się w ciągu milisekund, aby natychmiast zatrzymać ruch suwaka, zapobiegając katastrofalnemu uszkodzeniu ramy prasy i oprzyrządowania.
Skontaktuj się z nami

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy aby zacząć?
Skontaktuj się

teraz!
ZHEJIANG BOLUN
