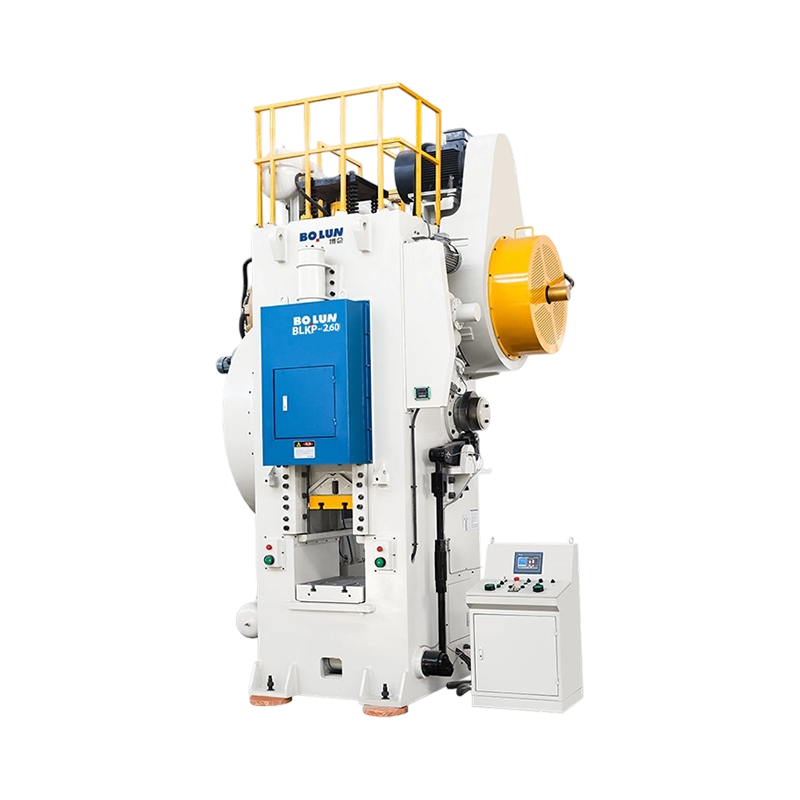


Prasa BLKP-260 Agile Precision do kucia na zimno typu dźwigniowego zapewnia nominalną wydajność 2600 kN i n...
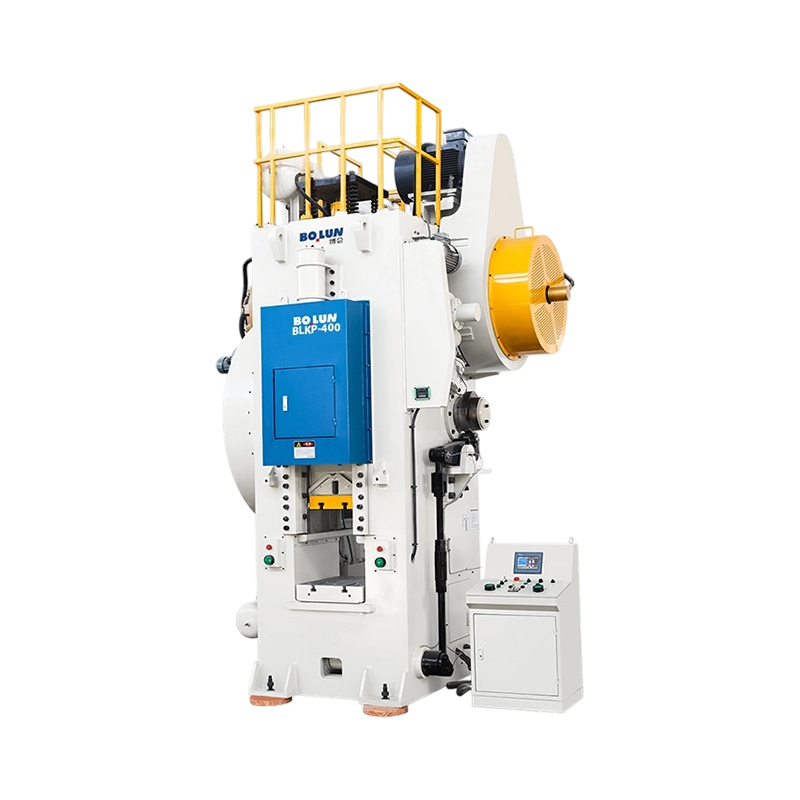
BLKP-400 Wszechstronna prasa dźwigniowa do kucia na zimno o zrównoważonym skoku zapewnia nominalną wydajnoś...
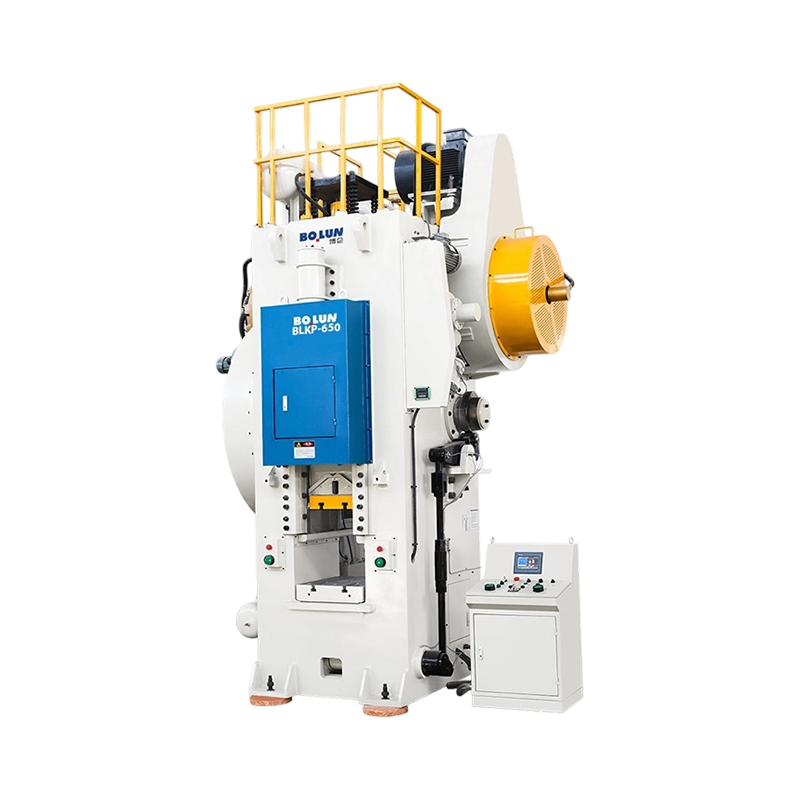
BLKP-650 Wytrzymała prasa przegubowa do kucia na zimno o dużej odporności na odkształcenia zapewnia nominal...
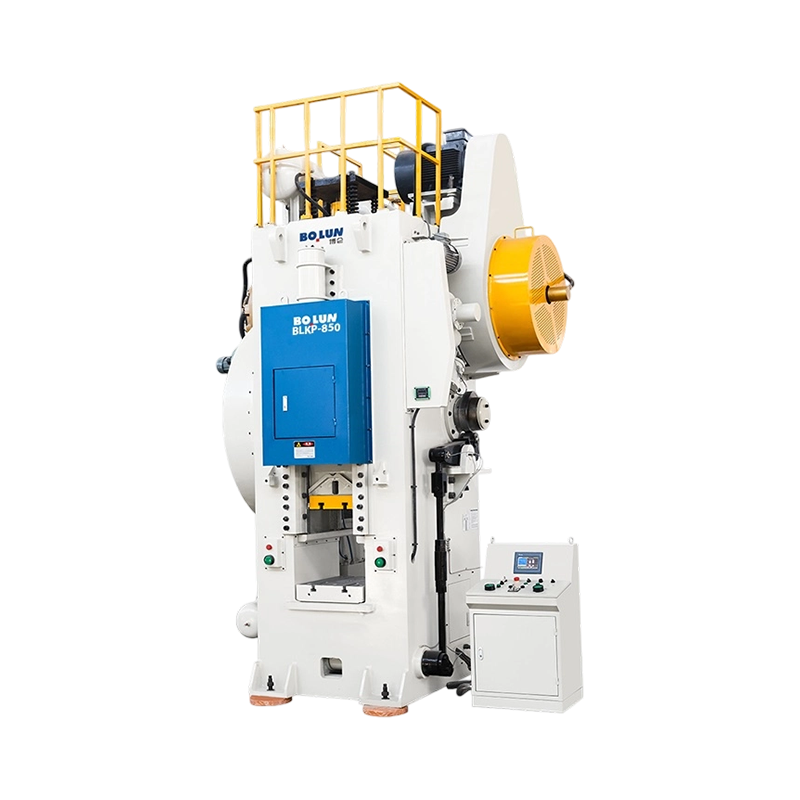
BLKP-850 Wytrzymała prasa przegubowa do kucia na zimno o dużej wytrzymałości przemysłowej zapewnia nominaln...
Prasa przegubowa do kucia na zimno Bolun to najlepsze rozwiązanie inżynieryjne zaprojektowane do najbardziej wymagających zastosowań w zakresie wytłaczania na zimno i formowania w kształcie zbliżonym do netto. Wykorzystując specjalistyczny mechanizm przegubowy zamiast standardowego napędu korbowego, prasa ta zapewnia ekstremalny tonaż i specyficzną kinematykę wymaganą do płynięcia metalu w stanie zimnym z niezrównaną dokładnością i wykończeniem powierzchni.
Zoptymalizowana kinematyka do kucia na zimno
Definiującą zaletą konstrukcji typu przełączanego jest unikalny profil prędkości poślizgu. Gdy suwak zbliża się do dolnego martwego punktu (BDC), mechaniczna przewaga łączników przełączających wzrasta wykładniczo, podczas gdy prędkość suwaka znacznie spada. Ten efekt „przestoju” zapewnia dłuższy czas trwania szczytowego ciśnienia, umożliwiając lepszy przepływ materiału do złożonych wnęk matrycy i znaczną redukcję sprężynowania materiału. Jest to niezbędne do produkcji precyzyjnych wałów samochodowych, półfabrykatów przekładni i wytrzymałych elementów złącznych.
Zwiększona trwałość narzędzia i redukcja uderzeń
Kucie na zimno wiąże się z ogromnym oporem. Prasa przełączająca Bolun minimalizuje początkową prędkość uderzenia, gdy stempel styka się z przedmiotem obrabianym. Ta „miękka w dotyku” charakterystyka znacznie zmniejsza obciążenia udarowe przenoszone na drogie matryce z węglików spiekanych, wydłużając żywotność narzędzi nawet 2-3 razy w porównaniu z konwencjonalnymi prasami mechanicznymi. Rezultatem są niższe koszty operacyjne i skrócony czas przestojów na konserwację matrycy.
Ultra sztywna konstrukcja zapewniająca ekstremalny tonaż
Aby wytrzymać ogromne siły reakcji kucia na zimno, prasa posiada ultra wzmocnioną, odprężoną stalową ramę. Zgodnie z wysokimi standardami firmy Bolun układ przeniesienia napędu zbudowany jest z wału korbowego z kutej stali stopowej 42CrMo i wysokiej jakości tulei z brązu cynowego CuSn12. Ten sztywny fundament zapewnia minimalne wydłużenie ramy i utrzymuje doskonałe wyrównanie, zapewniając, że nawet przy maksymalnych obciążeniach wyprodukowane części spełniają najsurowsze tolerancje wymiarowe.
Inteligentna kontrola i bezpieczeństwo
Zintegrowana z inteligentnym systemem sterowania opartym na PLC i interfejsem HMI o wysokiej rozdzielczości, prasa umożliwia precyzyjne monitorowanie każdego skoku. Standardowe funkcje bezpieczeństwa obejmują pneumatyczne sprzęgło cierne o wysokim momencie obrotowym, hydrauliczne zabezpieczenie przed przeciążeniem i podwójny elektromagnetyczny zawór bezpieczeństwa. Niezależnie od tego, czy dążysz do produkcji na dużą skalę, czy do złożonego, precyzyjnego formowania, prasa przegubowa do kucia na zimno firmy Bolun jest ostatecznym kamieniem węgielnym doskonałości w przemyśle ciężkim.
Jako Chiny Producenci pras do kucia na zimno oraz Dostawcy pras kuźniczych dźwigniowych do kucia na zimno, Zhejiang Bolun High-Precision Machinery Co., Ltd. znajduje się w Zhejiang, w sercu chińskiej produkcji precyzyjnej. Dzięki dwóm dekadom głębokiego zakorzenienia w przemyśle produkcji maszyn firma wykorzystała ogromny dorobek branżowy i przełomy technologiczne, aby przekształcić się w nowoczesne, wiodące przedsiębiorstwo w dziedzinie urządzeń do formowania o wysokiej precyzji. Łączymy badania i rozwój, projektowanie, produkcję, sprzedaż i serwis. Od naszych wczesnych dni wytrwałego pokonywania wyzwań po obecne przywództwo w dziedzinie maszyn kuźniczych i odlewniczych, Bolun Machinery zbudowała profesjonalny, dojrzały i wydajny system zarządzania produkcją. Z zaangażowaniem dostarczamy klientom na całym świecie najwyższej klasy rozwiązania w zakresie przemysłowych obrabiarek.
 Więcej o nas
BOLUN

0+
lat
Doświadczenie w branży

0+
Wyprodukowane jednostki (poprzedni rok)

0+
Liczba pracowników

0+
$
Milionów rocznej wartości produkcji

Projekt jednopunktowy Jedno złącze napędu na środku prowadnicy Projekt dwupunktowy Dwa przyłącza napędu rozłożone na całej prowadnicy Krótka odpowiedź: pojedynczy punkt kontra podwójny punkt w przypadku pras otwartych ...
Krótka odpowiedź: jaki typ ramy pasuje do Twojej pracy An prasa ciśnieniowa typu otwartego wykorzystuje ramę w kształcie litery C lub ramę szczelinową, która pozostawia dostęp do trzech stron obszaru roboczego, ułatwiając ładowanie matryc i podawanie części, podczas gdy prasa mechaniczna ...
Prasa nie jest jedną kategorią maszyn. Jest to rodzina maszyn do formowania metalu zdefiniowana przez ramę, napęd, punkty połączenia siłownika i zamierzony proces. Dlatego dwie maszyny o tym samym tonażu mogą zachowywać się bardzo różnie na tej samej matrycy: jedna może trzymać szeroki panel na płasko, druga może...
W produkcji przemysłowej o dużej wydajności, a Prasa przełączająca do kucia na zimno jest powszechnie stosowany do odkształcania surowych komponentów metalowych w pobliżu temperatury pokojowej. W przeciwieństwie do standardowych układów z wałem korbowym, mechanizm przełączający opiera się na szeregu obrotowych połączeń, które zapewniają wyjątkową przewagę mechaniczną, gdy suwak osiąga najniższy punkt swojego ruchu. Chociaż to zwielokrotnienie siły jest bardzo skuteczne przy wypełnianiu skomplikowanych wnęk matrycy, naraża ramę prasy na intensywne, szybkie skoki obciążenia. Nagły wzrost ciśnienia w dolnej części skoku generuje potężną falę uderzeniową, która przemieszcza się na zewnątrz przez główne kolumny i łoże. Przez miliony ciągłych cykli te powtarzające się fale uderzeniowe indukują cykliczne naprężenia rozciągające i ściskające w płytach stalowych, stwarzając wysokie ryzyko pękania zmęczeniowego w pobliżu głównych połączeń i spoin łączących.
Ponieważ kucie na zimno wymaga znacznie większej siły niż formowanie na gorąco lub na gorąco, rama musi wytrzymywać takie nagłe obciążenia, nie powodując trwałego odkształcenia. Jeśli układ konstrukcyjny nie jest w stanie wchłonąć tej energii, na poziomie molekularnym stali będą stopniowo tworzyć się mikropęknięcia. Po zainicjowaniu pęknięcia te rozprzestrzeniają się pod wpływem ciągłych wibracji, ostatecznie prowadząc do katastrofalnego zniszczenia konstrukcji. Zrozumienie, w jaki sposób te siły dynamiczne rozkładają się w ramie prasy, jest pierwszym krokiem w projektowaniu stabilnej obudowy, która wytrzyma dziesięciolecia ciągłej pracy przy dużym tonażu.
Aby zapobiec powstawaniu pęknięć zmęczeniowych, projektanci skupiają się głównie na rozkładzie masy fizycznej spawanej ramy. Nowoczesne modelowanie elementów skończonych pozwala inżynierom zlokalizować punkty koncentracji naprężeń, w których siły naturalnie łączą się podczas cyklu tłoczenia. Na podstawie tych obliczeń grubość przekroju poprzecznego słupów pionowych i korony jest zwiększana w obszarach wysokiego napięcia, podczas gdy obszary niekrytyczne są cieńsze, aby uniknąć niepotrzebnego ciężaru. Wewnętrzne żebra wzmacniające są przyspawane wewnątrz kolumn skrzynkowych, aby rozłożyć siły pionowe na większą powierzchnię, zapobiegając miejscowemu wyboczeniu płyty i zmniejszając ogólny współczynnik ugięcia prasy w warunkach szczytowego obciążenia.
Oprócz grubości ścianki, geometria wewnętrznych narożników i złączy przejściowych odgrywa zasadniczą rolę w zapobieganiu zmęczeniu. Ostre narożniki pod kątem dziewięćdziesięciu stopni działają jak mnożniki naprężeń fizycznych, koncentrując dynamiczne siły uderzenia w jednej linii. Aby wyeliminować to ryzyko, wszystkie wewnętrzne wycięcia i połączenia płytowe zostały zaprojektowane z dużym, wstępnie obliczonym promieniem zaokrąglenia. Bolun Machinery wykorzystuje specjalistyczne wytyczne dotyczące projektowania strukturalnego, które wymagają dużych zakrzywionych zaokrągleń na wszystkich wstawkach konstrukcyjnych i stykach żeber. Ta zakrzywiona geometria umożliwia płynne przejście sił mechanicznych z poziomej korony do pionowych filarów, zapobiegając koncentracji naprężeń, która prowadzi do wczesnego zniszczenia materiału.
Chociaż masa konstrukcyjna zapewnia niezbędną odporność na zginanie, zarządzanie wibracjami resztkowymi po uderzeniu wymaga kompleksowego projektu tłumienia. Kiedy stempel uderza w zimny metalowy przedmiot, odwrotny wstrząs o wysokiej częstotliwości jest wysyłany z powrotem przez suwak i ramę. Aby zapobiec powodowaniu zmęczenia konstrukcji przez wibracje, w krytycznych złączach zintegrowane są specjalistyczne urządzenia tłumiące. Izolatory elastomerowe i wytrzymałe hydrauliczne cylindry tłumiące są umieszczone pod łożem prasy i na głównych przegubach. Urządzenia te pochłaniają energię kinetyczną uderzenia i przekształcają ją w energię cieplną niskiej jakości, która następnie jest bezpiecznie rozpraszana do otaczającego środowiska.
Tłumiąc oscylacje konstrukcyjne w ułamku sekundy, prasa ogranicza czas trwania cyklicznych fal naprężeń przemieszczających się przez stalowe płyty. Ta szybka stabilizacja jest szczególnie ważna podczas biegów o wysokiej częstotliwości, ponieważ zapobiega łączeniu się późniejszych sił uderzenia z nierozwiązanymi wibracjami szczątkowymi. Zmniejszenie tej dynamicznej akumulacji naprężeń nie tylko chroni ramę główną przed pękaniem zmęczeniowym, ale także minimalizuje zużycie szyn prowadzących ślizg, utrzymując wąskie tolerancje wymagane w operacjach kucia na zimno z dużą precyzją.
Wybór odpowiedniej geometrii ramy i konfiguracji tłumienia zależy w dużej mierze od nominalnego tonażu prasy i zamierzonej prędkości roboczej. Poniższa tabela porównuje charakterystykę ugięcia i naprężenia różnych układów konstrukcyjnych pod ciągłymi uderzeniami kucia na zimno.
| Metoda budowy ramy | Typ konfiguracji tłumienia | Szczytowe stężenie naprężenia (MPa) | Dynamiczny współczynnik ugięcia (mm/m) | Czas rozpraszania wibracji (s) |
|---|---|---|---|---|
| Standardowa spawana rama | Pasywne podkładki podkładowe | 210 do 240 | 0,080 do 0,110 | 1,8 do 2,4 |
| Wzmocniona rama skrzynki | Wewnętrzne amortyzatory elastomerowe | 130 do 160 | 0,045 do 0,060 | 0,8 do 1,2 |
| Wstępnie naprężona rama drążka kierowniczego | Aktywne amortyzatory hydrauliczne | 75 do 95 | 0,020 do 0,035 | 0,2 do 0,4 |
Dane tabelaryczne pokazują, że zintegrowanie aktywnego tłumienia hydraulicznego ze wstępnie naprężoną ramą drążków kierowniczych minimalizuje zarówno naprężenia szczytowe, jak i ugięcie dynamiczne. Utrzymywanie tych wartości w bezpiecznych granicach jest niezbędne w przypadku kucia na zimno o dużym tonażu, ponieważ zapobiega rozciąganiu struktury fizycznej poza jej granice sprężystości, co jest główną przyczyną odchyleń współosiowości i mikropęknięć w obrabiarkach przemysłowych.
W przypadku zastosowań o dużym tonażu poleganie wyłącznie na połączeniach spawanych zapewniających odporność na rozciąganie w pionie jest często niewystarczające. Aby zapewnić wysoki margines bezpieczeństwa, wiele zaawansowanych pras wykorzystuje konstrukcję z dzieloną ramą, utrzymywaną razem za pomocą masywnych, wstępnie naprężonych prętów ściągających. Te pręty ze stali o wysokiej wytrzymałości biegną pionowo przez pusty rdzeń kolumn, fizycznie łącząc koronę, słupki i łoże w jedną ściśniętą jednostkę. Podczas montażu drążki kierownicze są podgrzewane za pomocą elementów elektrycznych lub napinaczy hydraulicznych w celu zwiększenia ich długości, a ciężkie nakrętki mocujące dokręcane są do płyt ramy.
Gdy stalowe pręty ostygną, kurczą się z powrotem do swoich pierwotnych wymiarów, poddając całą ramę pionową stałemu, wysoce obliczonemu wstępnemu naprężeniu ściskającemu. Ponieważ ta siła ściskająca jest zaprojektowana tak, aby przekraczała maksymalną siłę rozciągającą skierowaną do góry, powstającą podczas suwu kucia, złącza spawane i kolumny nigdy nie są poddawane rzeczywistemu naprężeniu. Zamiast tego rama pozostaje poddana ściskaniu przez cały cykl formowania, co skutecznie zapobiega inicjacji pęknięć rozciągających i zapewnia, że struktura fizyczna zachowuje się jak bardzo sztywny, jednolity blok przez miliony cykli o dużym obciążeniu.
Długoterminowa trwałość ramy prasy zależy nie tylko od jej geometrii, ale także od stanu metalurgicznego blach stalowych po spawaniu. Wysokie temperatury generowane przez łuki spawalnicze powodują miejscowe rozszerzanie i kurczenie się cieplne, co powoduje powstawanie poważnych naprężeń szczątkowych uwięzionych wewnątrz połączeń. Jeśli rama zostanie oddana do użytku bez obróbki tych sił wewnętrznych, naprężenia szczątkowe połączą się z operacyjnymi obciążeniami odkuwczymi, powodując szybkie uszkodzenie szwów spawalniczych pod cyklicznym obciążeniem. Zhejiang Bolun High-Precision Machinery Co., Ltd. rozwiązuje ten problem, wdrażając rygorystyczne procedury odprężania termicznego we wszystkich wytwarzanych konstrukcjach.
Po zakończeniu spawania cały zespół ramy umieszcza się w dużym, sterowanym komputerowo piecu do wyżarzania. Struktura jest powoli podgrzewana do określonej temperatury wygrzewania, utrzymywana przez kilka godzin, aby umożliwić rozluźnienie struktury ziaren stali węglowej, a następnie schładzana ze stopniową, równomierną szybkością. Proces ten eliminuje uwięzione, zlokalizowane naprężenia i zapewnia, że właściwości materiału pozostają spójne w całej ramie, zapobiegając odkształceniom po obróbce i zabezpieczając maszyny przed wczesnym pękaniem strukturalnym podczas wymagających zastosowań w zakresie kucia na zimno.
P: W jaki sposób konstrukcja mechanizmu przełączającego w tej prasie zmniejsza dynamiczną siłę uderzenia przenoszoną na ramę podczas kucia na zimno?
Odp.: Zhejiang Bolun High-Precision Machinery Co., Ltd. projektuje te prasy ze specjalistycznymi wielowahaczowymi systemami przełączającymi, które spowalniają prędkość przesuwania w pobliżu dolnego martwego punktu (BDC). To działanie osadzające umożliwia płynny przepływ surowego metalu do wnęki matrycy, redukując nagły wstrząs przebijający i obniżając wibracje dynamiczne przenoszone na kolumny ramy.
P: Jakie środki podejmuje się, aby zapobiec pęknięciom zmęczeniowym złączy spawanych prasy przegubowej do kucia na zimno?
Odp.: Rama prasy jest zbudowana z grubych blach stalowych o dużej wytrzymałości na rozciąganie, z wewnętrznymi żebrami wzmacniającymi i dużymi zakrzywionymi zaokrągleniami odciążającymi na wszystkich przejściach połączeń. Po spawaniu cała rama poddawana jest kompleksowemu procesowi wyżarzania termicznego w celu uwolnienia uwięzionych naprężeń szczątkowych, zapewniając wysoką stabilność konstrukcyjną pod ciągłymi obciążeniami o dużej udarności.
P: W jaki sposób pneumatyczny system przeciwwagi wspiera połączenia prasy przegubowej o wysokim momencie obrotowym podczas szybkich cykli?
Odp.: W maszynie znajdują się wytrzymałe pneumatyczne cylindry równoważące, które ciągną do góry zespół prowadnicy. To ciągłe napięcie równoważy duży ciężar górnego oprzyrządowania i połączeń, usuwając mechaniczne luzy w tulejach sworzni łączących, aby zapewnić stabilny, pozbawiony luzów skok w dół.
P: Czy hydrauliczny układ przeciążeniowy może zareagować wystarczająco szybko, aby chronić połączenia przełączające przed poważnym oporem podczas formowania na zimno?
Odpowiedź: Tak, bezpośrednio pod punktami podłączenia napędu zintegrowany jest szybko działający hydrauliczny system zabezpieczenia przed przeciążeniem. Jeśli opór kucia przekracza bezpieczne granice, hydrauliczne komory ciśnieniowe zwalniają się natychmiast w ciągu milisekund, umożliwiając lekkie zapadnięcie się suwaka, aby zapobiec trwałemu uszkodzeniu drogich przegubów i matryc.
P: W jaki sposób Bolun Machinery zapewnia spójne smarowanie licznych połączeń obrotowych mechanizmu przełączającego?
Odp.: Nasza prasa dźwigniowa do kucia na zimno jest wyposażona w scentralizowany, automatyczny, wysokociśnieniowy układ smarowania olejem. System ten zapewnia odmierzony, ciągły przepływ schłodzonego smaru do każdego sworznia obrotowego i łożyska ślizgowego, rozpraszając ciepło i utrzymując stabilną warstwę płynu, aby zapobiec mechanicznemu zużyciu ściernemu podczas długich prac.
Skontaktuj się z nami

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy aby zacząć?
Skontaktuj się

teraz!
ZHEJIANG BOLUN
