Obie prasy mogą unieść 200-tonową tabliczkę znamionową i nadal wytwarzać bardzo różne części. Wytwórnia matryc, która wycenia wspornik ze stali miękkiej o grubości 2,5 mm na prasie z otwartą szczeliną, a następnie uruchamia to samo narzędzie na prasie z zamkniętą ramą, zwykle zauważa zmianę w wygięciu krawędzi, wysokości zadziorów na szerokości paska oraz częstotliwości konieczności ostrzenia matrycy. Liczba tonażowa nie uległa zmianie. Zmieniło się to, jak bardzo rama poruszała się pod obciążeniem.
Na pierwszy plan wysuwa się praktyczny wniosek: gdy tolerancje części są wąskie, narzędziem jest matryca progresywna lub łoże jest szersze niż około 1200 mm, zwykle właściwym punktem wyjścia jest prasa mechaniczna typu zamkniętego. Pierwszą rzeczą do negocjacji jest sztywność ramy, użyteczna przestrzeń matrycy i charakterystyka napędu, a nie tonaż główki. W przypadku prostego przekłuwania i formowania z dużymi tolerancjami i wąskimi zwojami, dobrze zbudowana prasa z otwartą szczeliną często wykonuje to zadanie za mniejsze pieniądze i zapewnia lepszy dostęp z trzech stron.
Wszystko poniżej wyjaśnia, gdzie właściwie przebiega ta linia podziału, jak czytać arkusz specyfikacji o zamkniętej ramie, nie dając się wprowadzić w błąd, i jakie szczegóły decydują o tym, czy maszyna będzie działać czysto przez piętnaście lat, czy też spokojnie stanie się źródłem złomu, przestojów i napraw matryc.
Rama prasowa jest sprężyną. Pod obciążeniem rozciąga się pionowo, a w konstrukcji z otwartą szczeliną również się obraca, ponieważ droga obciążenia ma kształt litery C i jest podparta tylko z jednej strony. Rozciągnięcie pionowe jest możliwe do opanowania; obrót kątowy jest tym, co powoduje śmierć. Kiedy suwak przechyla się o kilka setnych milimetra w poprzek łoża, prześwit między stemplem a matrycą przestaje być równomierny. Luz cięcia w blasze wynosi zazwyczaj 5 do 8 procent grubości na stronę, więc w przypadku materiału o grubości 1,5 mm akceptowalne okno wynosi około 0,075 do 0,12 mm. Rama, która obraca się na tyle, że pochłania połowę okna na jednym końcu łóżka, skutecznie skraca żywotność matrycy o połowę i zwiększa wysokość zadziorów po tej stronie.
Prasy o zamkniętej ramie otaczają ścieżkę obciążenia dwoma słupkami i koroną, dzięki czemu siła przemieszcza się przez symetryczną strukturę. Odchylenie pionowe nadal istnieje, ale odchylenie kątowe na suwaku jest znacznie mniejsze, a równoległość suwaka do podpory pozostaje w granicach tolerancji na całej szerokości złoża. W praktyce zapewnia to stałą wysokość zadziorów, lepszą płaskość ciągnionych części, dłuższą żywotność stempla i matrycy oraz możliwość pracy z narzędziem progresywnym z czterema lub sześcioma stacjami tnącymi jednocześnie, bez przesuwania się taśmy na boki.
Kompromisem jest dostęp. W maszynie z zamkniętą ramą materiał zwykle wchodzi od przodu do tyłu, linie zwojów i podajniki są ustawione w tym kierunku, a dostęp z boku do ręcznego ładowania jest ograniczony. Jeśli Twój proces zależy od operatorów ładujących z trzech stron lub musisz zawiesić długie części z boku narzędzia, bardziej uczciwą odpowiedzią będzie konstrukcja z otwartą lub półzamkniętą szczeliną. Nasze własne porównanie obu architektur, wyjaśniono prasę mechaniczną typu otwartego i zamkniętego , opisuje geometrię bardziej szczegółowo, jeśli nadal ważysz oba.
| Czynnik wyboru | Prasa z otwartą szczeliną | Prasa o zamkniętej ramie |
|---|---|---|
| Zachowanie ramy pod obciążeniem | Rozciągnięcie pionowe plus zauważalny obrót kątowy szczeliny | Przeważnie rozciągnięcie pionowe, mały błąd kątowy |
| Równoległość od przesuwania do wzmocnienia | Zmiany wraz z obciążeniem i położeniem ładunku | Trzyma się ściśle na całej szerokości łóżka |
| Tolerancja obciążenia niecentrycznego | Niski; ładunek musi pozostać blisko środka szczeliny | Umiarkowany do wysokiego, zwłaszcza przy poślizgu dwupunktowym |
| Dokładność części i konsystencja zadziorów | Dopuszczalne do prac ogólnych | Lepsze do wąskiej tolerancji i progresywnej pracy |
| Umrzyj życiem | Krótszy, gdy nachylenie jest duże | Dłużej, ponieważ prześwit pozostaje jednolity |
| Dostęp dla operatora i matrycy | Znakomity z przodu, z lewej i prawej strony | Tylko przód i tył; dostęp z boku ograniczony |
| Typowy zakres tonażu | Około 10 do 250 ton | Około 60 do 1000 ton i więcej |
| Powierzchnia użytkowa przy tym samym tonażu | Większa powierzchnia w stosunku do pojemności | Bardziej kompaktowy na tonę siły |
Nie wszystkie ramy zamknięte są zbudowane w ten sam sposób, a wybór konstrukcji wpływa na transport, konserwację i zachowanie maszyny po dziesięciu latach ciężkiego wygaszania.
Rama monoblokowa jest odlewana lub wytwarzana jako jedna część lub spawana, a następnie odprężana i obrabiana maszynowo jako pojedyncza jednostka. Jest to najsztywniejsza opcja na kilogram stali, nie powoduje odprężenia wstępnego naprężenia i zapewnia najbardziej przewidywalną krzywą ugięcia. Ograniczeniem jest logistyka: rama jest najcięższym pojedynczym elementem, zwykle wymaga transportu w formie płaskiego regału lub luzem, a nie kontenera, a plan montażu w zakładzie musi zostać ustalony przed złożeniem zamówienia, a nie po nim. Naprawa po wypadku jest również trudniejsza, ponieważ nie ma drążków kierowniczych, które można by ponownie zamontować.
Ramy drążków kierowniczych are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Maszyna półzamknięta utrzymuje kolumny boczne, ale przód i tył pozostawia bardziej otwarte niż w przypadku całkowicie zamkniętej ramy. Znajduje się pomiędzy obiema rodzinami i jest przydatna tam, gdzie wymagana jest lepsza sztywność niż prasa z otwartą szczeliną, ale nadal potrzebny jest duży dostęp z przodu w przypadku długich lub niewygodnych części. Nie zastępuje prawdziwie zamkniętej ramy w matrycy progresywnej o tonażu zbliżonym do znamionowego.
Niezależnie od tego, którą konstrukcję wybierzesz, zapytaj o najcięższy pojedynczy element, punkty podnoszenia i środek ciężkości. Te trzy liczby decydują o udźwigu dźwigu, szerokości drzwi i koszcie instalacji, a często brakuje ich w ofertach skupiających się wyłącznie na tonażu i rozmiarze łóżka.
Liczba punktów połączeń prowadnicy jest decyzją dotyczącą ścieżki obciążenia, a nie cechą marketingową. Suwak jednopunktowy prowadzony jest przez jeden korbowód umieszczony w środku suwaka. Jest to proste, ekonomiczne i całkowicie wystarczające, gdy siła robocza znajduje się w pobliżu środka łoża, a narzędzie jest stosunkowo wąskie.
Suwak dwupunktowy napędzany jest przez dwa korbowody, po jednym z każdej strony. Pod obciążeniem niecentrycznym prowadnica jest znacznie lepiej odporna na przechylanie, ponieważ drugi punkt połączenia działa jako zabezpieczenie przed momentami. Ma to znaczenie w trzech typowych sytuacjach: matryce progresywne, w których kilka stanowisk tnie jednocześnie w różnych pozycjach, szerokie łoża, w których taśma przebiega na długości 1500 mm lub więcej, oraz zadania, w których narzędzie jest celowo przesunięte w jedną stronę, aby dopasować je do linii zwoju lub systemu przenoszenia.
Praktyczna zasada jest prosta. Jeśli matryca jest szersza niż około 60 procent szerokości złoża lub jeśli tonaż jest skoncentrowany od środka na więcej niż w przybliżeniu jedną czwartą długości złoża, bezpieczniejszym wyborem jest maszyna dwupunktowa. Prasę jednopunktową można uruchomić w ten sposób, ale marnujesz życie matrycy, aby zaoszczędzić na kosztach kapitałowych.
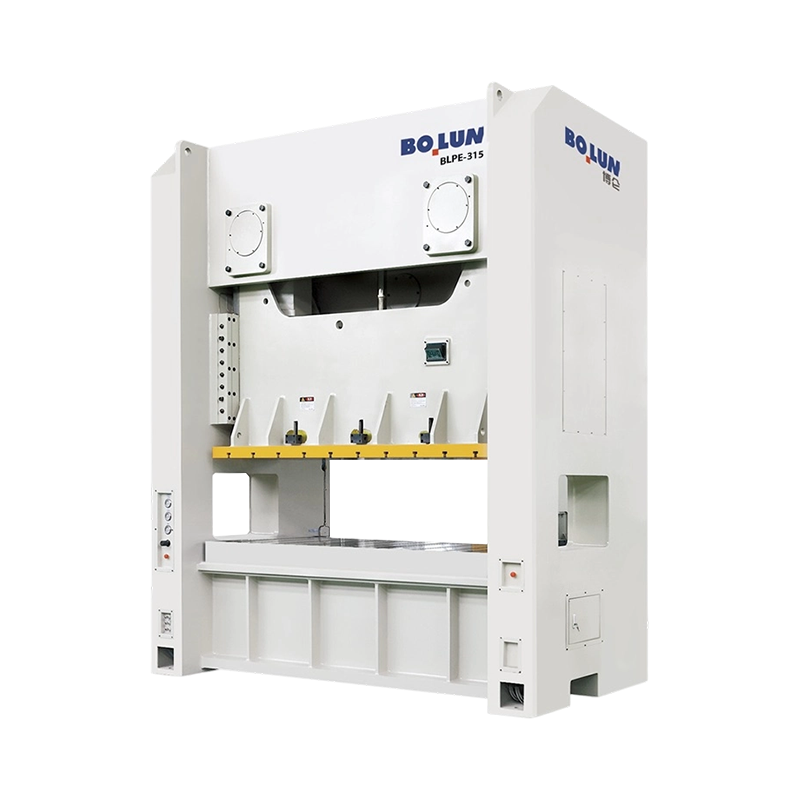
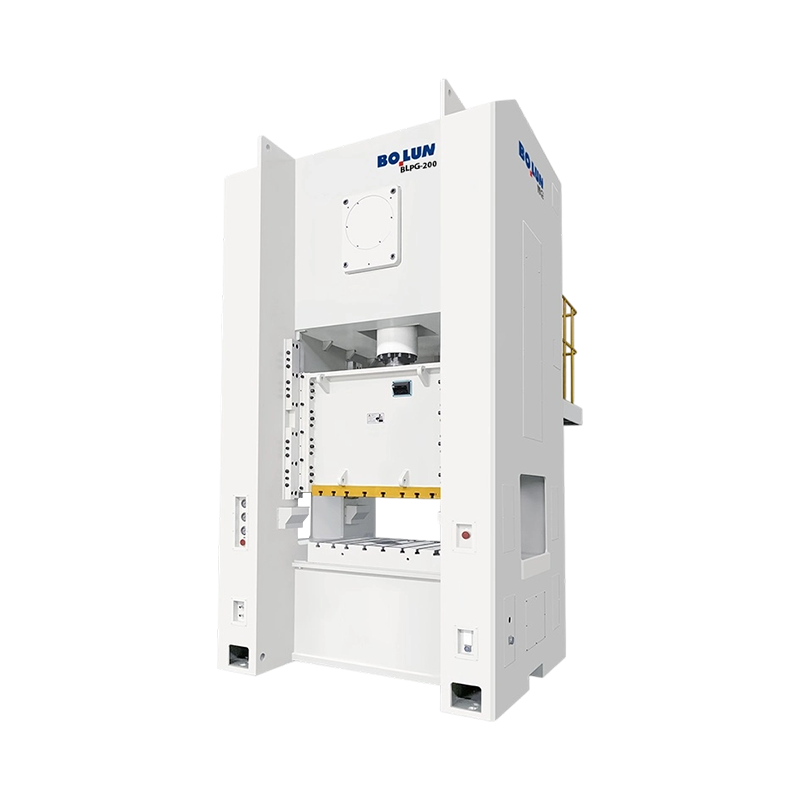
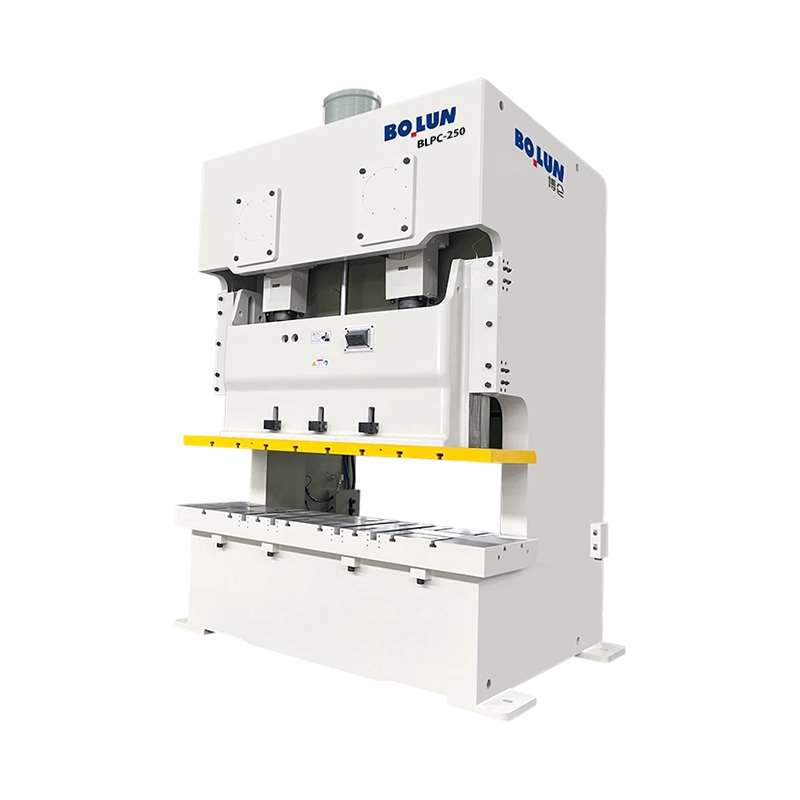
Tutaj również swoje miejsce zajmują maszyny jednopunktowe z szerokim łożem. Zamknięta prasa jednopunktowa z szerokimi drzwiami i dużym łożem, taka jak seria BLPG, zapewnia dobry dostęp z przodu do dużych paneli przy jednoczesnym zachowaniu sztywności zamkniętej ramy i nadaje się do prac, w których ładunek jest rzeczywiście wyśrodkowany, ale część jest fizycznie duża. Z kolei rodzina dwupunktowych to koń pociągowy do oprzyrządowania progresywnego i wielostanowiskowego. Reprezentatywnym przykładem jest 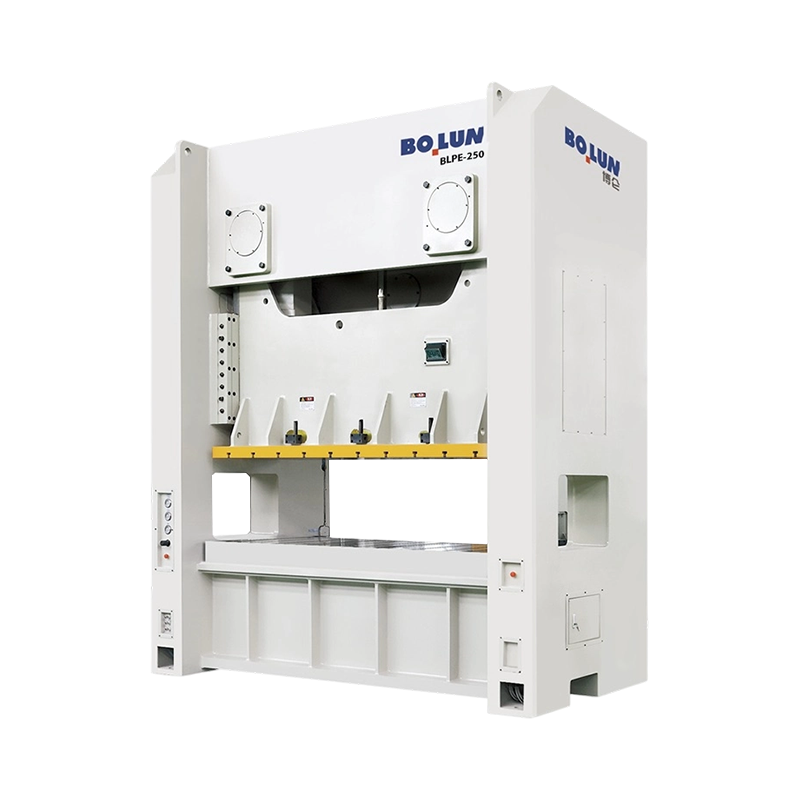 Prasa dwupunktowa z szeroką ramą zamkniętą BLPE-250 BLPE-250 o wytrzymałości 2500 kN łączy łoże o wymiarach 2500 × 1000 mm ze sztywnością zamkniętej ramy dla dużych narzędzi progresywnych i wielostanowiskowych. Zobacz produkt → konfiguracja, która łączy w sobie szerokie łóżko z dwoma punktami połączeń i solidną ramę do ciągłej pracy produkcyjnej.
Rama decyduje o tym, jak prosto maszyna pozostanie. Napęd decyduje o tym, co robi zjeżdżalnia w dół, a to z kolei decyduje, jakie procesy może faktycznie wykonać maszyna. W prasach mechanicznych o zamkniętej ramie dominują cztery układy, które nie są wymienne.
Klasyczny napęd korbowy przekształca energię obrotowego koła zamachowego w sinusoidalny ruch ślizgowy. Jest wydajny, mechanicznie prosty i tani w utrzymaniu. Prędkość poślizgu osiąga szczyt w połowie skoku i spada w kierunku dolnego martwego punktu, więc materiał spędza rozsądny czas pod ciśnieniem w pobliżu dna. Napędy korbowe nadają się do wykrawania, przebijania, zginania, płytkiego formowania i ogólnego tłoczenia, gdy zapotrzebowanie na siłę jest bliskie dolnej części skoku.
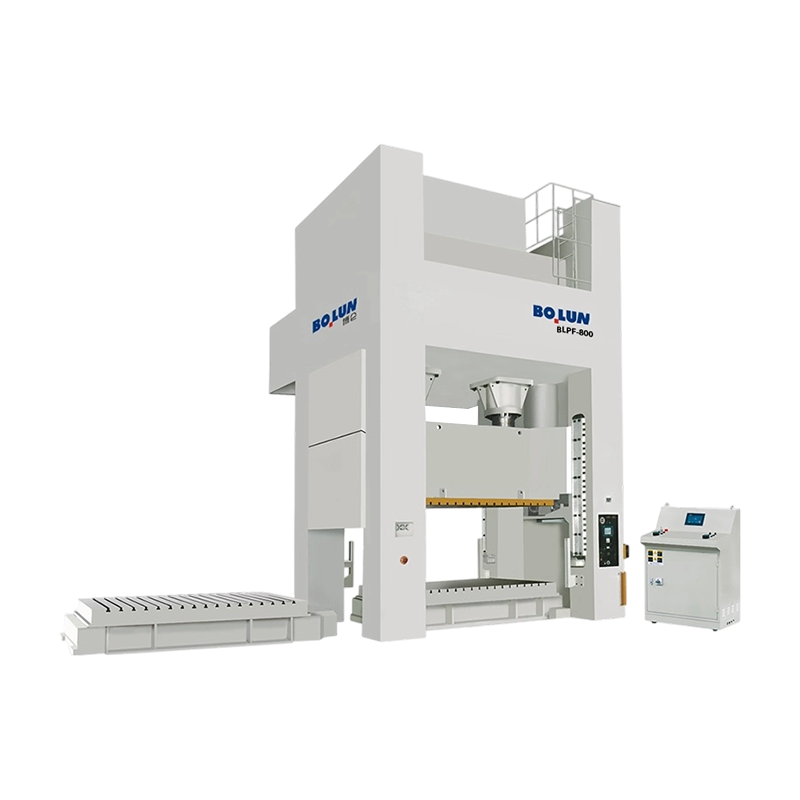
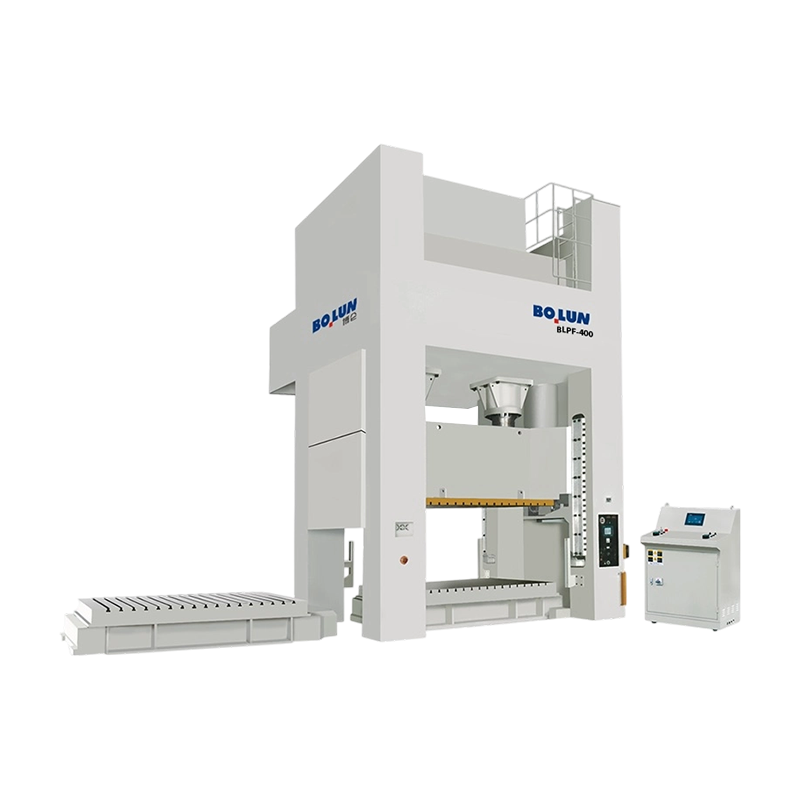
Mimośrodowy napęd zębaty umieszcza dużą przekładnię i mimośrodowe łożysko pomiędzy kołem zamachowym a korbowodem, co zwiększa zwielokrotnienie momentu obrotowego w pobliżu dolnego martwego punktu i umożliwia dłuższy skok bez proporcjonalnie większego skoku korby. Rezultatem jest duża dostępna siła przy niskim skoku, czyli dokładnie to, czego potrzeba do głębokiego tłoczenia, formowania na zimno i obróbki grubych blach. Maszyny te są zazwyczaj duże: mają długi skok, szerokie łoże, duży tonaż i koło zamachowe przystosowane do ciężkiej, pojedynczej pracy, a nie do ciągłej, lekkiej pracy. Tam, gdzie praca wymaga głębokiego skoku przy dużym tonażu, model 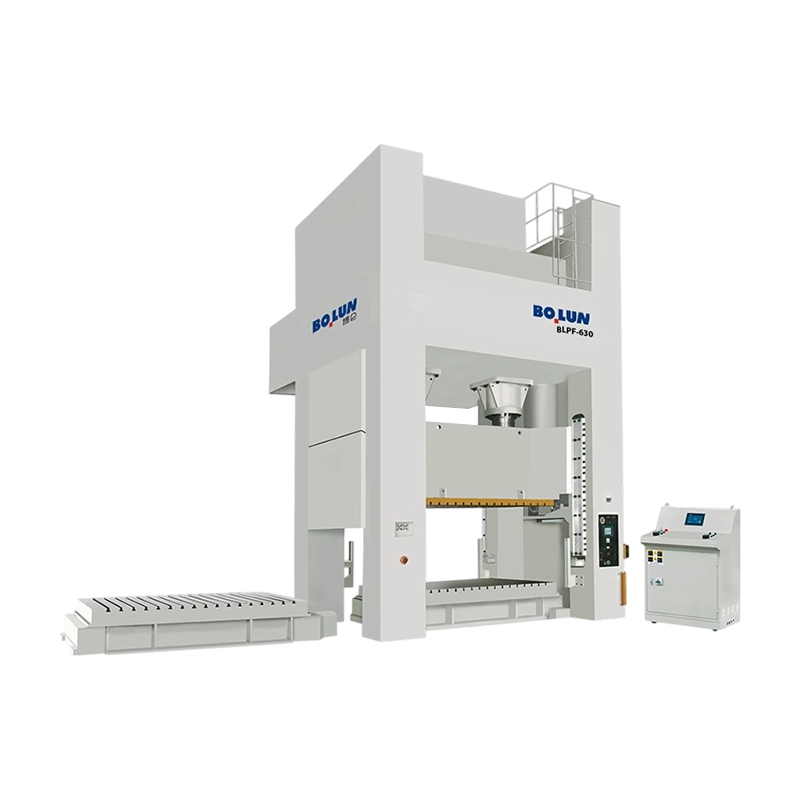 Prasa dwupunktowa z przekładnią mimośrodową o głębokim skoku BLPF-630 Prasa mimośrodowa o sile 6300 kN, skoku 400 mm i poduszce 800 kN do głębokiego tłoczenia przy dużym tonażu i skomplikowanego formowania. Zobacz produkt → Specyfikacja to rodzaj maszyny, którą należy porównać z obliczeniami energii formowania, a nie tylko obliczeniami tonażu.
Serwoprasa zastępuje koło zamachowe i sprzęgło silnikiem oraz mechanizmem śrubowym lub korbowym, który można zaprogramować. Suwak może zwolnić w trakcie cięcia, zatrzymać się na dnie, cofnąć się częściowo lub szybko zbliżyć się i formować powoli. Ta elastyczność procentuje w przypadku cichego wykrawania, podczas rysowania, gdy wymagana jest kontrolowana prędkość przebijania materiału, podczas wybijania, gdy krótki postój poprawia wypełnienie, oraz w pracach, w których ta sama maszyna musi obsługiwać kilka różnych narzędzi. Granice są równie realne: dostępny moment obrotowy przy niskiej prędkości, energia na skok, koszt silnika i napędu oraz fakt, że użyteczna energia serwomechanizmu jest ograniczona w przeciwieństwie do dużego koła zamachowego. Jeśli Twój proces wymaga bardzo ciężkiego pojedynczego skoku, sprawdź wartość energii w kilodżulach, a nie tylko tonaż.
Dwupunktowe serwomechanizmy montowane na ramie, takie jak 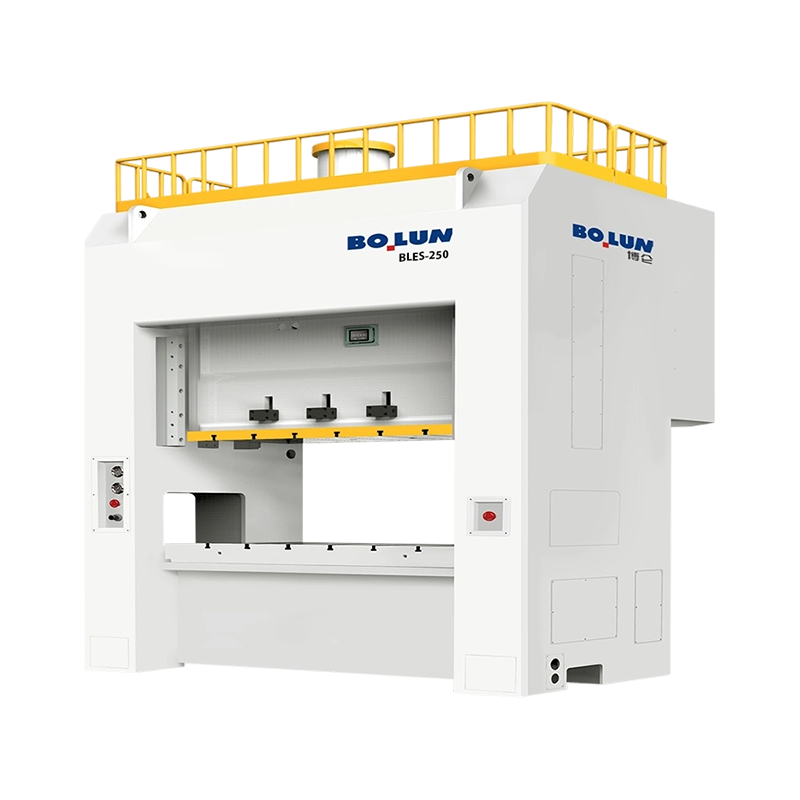 BLES-250 Dwupunktowa prasa serwo o zamkniętej ramie Serwoprasa o mocy 2500 kN i energii roboczej 25 200 J oraz sztywność dwupunktowa z zamkniętą ramą do programowalnych prac głębokiego tłoczenia i precyzyjnego tłoczenia. Zobacz produkt → konfiguracji, jest naturalnym rozwiązaniem dla zakładu, który wykonuje mieszaną pracę o wysokiej wartości i potrzebuje programowalnych profili skoku bez rezygnacji ze sztywności zamkniętej ramy.
Napędy przełączające znacznie zwiększają siłę w pobliżu dolnego martwego punktu poprzez połączenie, które prostuje się w miarę opadania zjeżdżalni. Suwak zbliża się powoli z dużą przewagą mechaniczną, a następnie szybko się cofa. Jest to standardowa architektura kucia na zimno, wybijania i wymiarowania, gdzie materiał musi płynąć, a nie być cięty, i gdzie szczyt siły znajduje się w odległości milimetra lub dwóch od dna. Maszyny przegubowe są zwykle określane na podstawie energii odkształcenia i sztywności ramy, a nie samego tonażu.
| Typ napędu | Siła dostępna w pobliżu dolnego martwego punktu | Typowe procesy | Główne ograniczenie do sprawdzenia |
|---|---|---|---|
| Korba | Siła znamionowa w położeniu tonażu znamionowego | Wykrawanie, przekłuwanie, gięcie, płytkie formowanie | Długość skoku i energia na skok |
| Ekscentryczna przekładnia | Wysoki, z silnym zwielokrotnieniem momentu obrotowego | Głębokie tłoczenie, gruba płyta, formowanie na zimno | Czas regeneracji koła zamachowego przy ciągłych ruchach |
| Serwo | Programowalny; zależy od parametrów silnika i śruby | Ciche wykrawanie, kontrolowane ciągnienie, wybijanie, mieszane oprzyrządowanie | Dostępna energia na skok i koszt napędu |
| Przełącznik / golonka | Bardzo wysoka w krótkiej strefie roboczej | Kucie na zimno, kalibrowanie, wybijanie | Wąskie okno obrysu użytkowego |
Większość błędów zakupowych pras o zamkniętej ramie nie wynika z tonażu. Są one wykonane na czterech lub pięciu liczbach wydrukowanych pod nim. Arkusz specyfikacji to miniaturowa umowa, a każdy rysunek ma kontekst, który cytat rzadko wyjaśnia.
Zacznij od pozycji tonażu znamionowego. Prasa mechaniczna może dostarczyć swoją siłę nominalną jedynie w określonej odległości powyżej dolnego martwego punktu, zwykle pomiędzy 5 a 13 mm, w zależności od rozmiaru i standardu. Powyżej tego punktu geometria napędu ogranicza siłę. Jeśli operacja formowania wymaga pełnego tonażu 30 mm powyżej dolnego martwego punktu, maszyna o średnicy znamionowej 6 mm nie zapewni tego, niezależnie od tego, co jest napisane na tabliczce znamionowej. Zapytaj o krzywą tonażu, a nie o pojedynczą liczbę.
Następnie sprawdź razem skok i liczbę uderzeń na minutę. SPM jest zwykle podawany przy określonej długości skoku i często przy określonym ustawieniu prędkości. Maszyna reklamowana jako 60 SPM może osiągnąć tę wartość tylko przy krótkim skoku i maksymalnym ustawieniu napędu o zmiennej prędkości. Jeśli Twoje narzędzie wymaga skoku 200 mm do ekstrakcji części, realistyczna wydajność może być znacznie niższa.
Następnie sprawdź arytmetykę przestrzeni matrycy. Wysokość zasuwy, regulację zamka i grubość podpory należy czytać jako całość. Twój stos matryc powinien znajdować się blisko środka zakresu regulacji, a nie skrajnie, tak aby zachować naddatek na szlifowanie na matrycy i miejsce na późniejsze dodanie podkładki dystansowej lub płyty amortyzującej. Matryca, która pasuje tylko przy regulacji w górnej granicy, to matryca, która nie będzie pasować po pierwszym przeszlifowaniu.
| Rysunek specyfikacji | Co kontroluje | Pytanie, które należy zadać |
|---|---|---|
| Tonaż znamionowy i pozycja znamionowa | Siła użytkowa na danej wysokości nad dolnym martwym punktem | Czy możesz podać krzywą tonażu w całym skoku roboczym? |
| Długość skoku i SPM | Wysokość ekstrakcji części i realistyczna wydajność | Przy jakim ustawieniu skoku i prędkości mierzony jest SPM? |
| Regulacja wysokości matrycy i suwaka | Czy stos matryc pasuje do marginesu | Jaka jest pozycja regulacji przy zainstalowanej matrycy? |
| Łóżko i zjeżdżalnia | Ślad matrycy i przestrzeń mocowania | Czy cytowane łóżko to otwór w ramie czy zagłówek? |
| Ugięcie ramy | Stabilność luzu matrycy i dokładność części | Jakie ugięcie pionowe i kątowe jest gwarantowane przy obciążeniu znamionowym? |
| Pojemność poduszki i skok matrycy | Siła i wyrzut pustego uchwytu | Czy siła poduszki jest stała w całym skoku, czy rośnie? |
| Główna moc silnika | Ciągła wydajność i odzysk energii | Ile uderzeń na minutę można wykonać przy pełnym obciążeniu? |
Tonaż należy obliczyć z narzędzia, zaokrąglić w górę z marginesem i sprawdzić względem krzywej prasy. Wykonanie tej czynności w odwrotnej kolejności, zaczynając od oferowanej maszyny, powoduje, że prasy pracują z 95 procentami obciążenia znamionowego i wcześnie ulegają awariom.
W przypadku ścinania i wykrawania siła jest długością cięcia pomnożoną przez grubość pomnożoną przez wytrzymałość materiału na ścinanie. Kwadratowy półfabrykat o średnicy 180 mm ze stali miękkiej o grubości 3 mm ma długość cięcia 720 mm; przy wytrzymałości na ścinanie około 350 MPa, siła wynosi około 756 kN, czyli około 77 ton. Dodaj siłę zdzierania, zwykle od 5 do 10 procent i margines roboczy od 20 do 30 procent, a maszyna o masie od 100 do 110 ton będzie wygodna. Pomnóż przez liczbę stanowisk tnących jednocześnie w matrycy progresywnej. Cztery jednoczesne cięcia tej wielkości będą wymagały siły znacznie ponad 300 ton, co całkowicie zmienia klasę maszyny.
W przypadku ciągnienia siła ciągnąca zależy od średnicy półfabrykatu, grubości materiału i wytrzymałości na rozciąganie, a siła uchwytu półwyrobu zwykle dodaje się od 20 do 40 procent w górę. Częstym błędem jest dobieranie rozmiaru wciskacza wyłącznie na podstawie siły naciągu i zapominanie, że poduszka musi przytrzymywać blank na całej głębokości naciągu, gdy zamek jest nadal w ruchu. Nośność poduszki, jej krzywą siły i skok należy sprawdzić zgodnie z harmonogramem rysunku, a nie tylko z najwyższą liczbą w katalogu.
Często pomija się dwie kolejne kontrole. Po pierwsze, energia: maszyna z kołem zamachowym może dostarczyć dużą siłę, ale tylko skończoną ilość energii na skok, zanim zwolni. Praca z długim skokiem roboczym zużywa więcej energii niż krótkie cięcie przy tym samym tonażu, a jeśli koło zamachowe nie może zregenerować się pomiędzy skokami, wydajność spada. Po drugie, ładowanie niecentryczne: zamknięte ramy tolerują to lepiej niż maszyny z otwartą szczeliną, ale go nie ignorują. Jeśli wypadkowa siła znajduje się poza zalecaną strefą, suwak przechyla się, prowadnice zużywają się nierównomiernie, a w matrycy występują zmiany luzu. Poproś o wykres dopuszczalnego obciążenia mimośrodowego i sprawdź, gdzie faktycznie znajduje się środek siły narzędzia.
Przestrzeń matrycy to miejsce, w którym umierają dobre specyfikacje. Rysunek przedstawiający łóżko o wymiarach 2000 na 1000 mm może podawać otwór w ramie, podczas gdy rzeczywista płyta podporowa z rowkami teowymi może być mniejsza. Potwierdź, jaki wymiar kupujesz, a następnie potwierdź rozmiar, podziałkę i położenie rowka T, ponieważ to one decydują o sposobie mocowania matrycy oraz o tym, czy istniejące zaciski i równoległości będą działać.
Powierzchnia zjeżdżalni ma takie samo znaczenie jak powierzchnia łóżka. Górna matryca jest dociskana do suwaka, a suwak znacznie węższy od matrycy pozostawia zewnętrzne krawędzie narzędzia bez podparcia. W przypadku dużych paneli jest to prawdziwe źródło zginania i znakowania. Sprawdź także limit ciężaru matrycy względem suwaka i nośności przeciwwagi: niewyważona, ciężka matryca spadnie po zwolnieniu ciśnienia przeciwwagi, co jest zarówno kwestią bezpieczeństwa, jak i możliwością uszkodzenia matrycy.
Na poduszce najważniejsze są siła, uderzenie i kontrola. Poduszka pneumatyczna zapewnia mniej więcej stałą siłę z charakterystycznym wzrostem na końcu skoku, co jest dobre w przypadku wielu prac rysunkowych. Poduszka hydrauliczna z programowalną siłą i pozycją zapewnia większą kontrolę w przypadku trudnych losowań, ale zwiększa koszty i konserwację. Jeśli zamierzasz wykonywać zarówno prace ciągnące, jak i wycinające, sprawdź, czy poduszkę można zablokować lub wycofać z matrycy oraz czy kołki poduszki można ustawić tak, aby pasowały do układu narzędzia bez wiercenia nowych otworów w stole.
W zakładach wykonujących prace charakteryzujące się dużą mieszanką i niewielkimi nakładami, ruchomy stół z szynami i szybkim mocowaniem matrycy zmienia ekonomikę bardziej niż jakakolwiek inna opcja na liście. Czas konfiguracji, który spada z czterech godzin do czterdziestu minut, zwraca się szybciej niż marginalne skrócenie czasu cyklu, ponieważ prasa może zarabiać pieniądze wykonując kolejne zadanie, gdy matryca jest jeszcze w przygotowaniu.
Prasa zamknięto-ramowa to duża inwestycja zabezpieczona niewielką liczbą podzespołów, a najważniejszym z nich jest system przeciążeniowy. Hydrauliczne zabezpieczenie przed przeciążeniem zwalnia suwak, gdy siła przekroczy ustawiony limit, zwykle w ciągu milisekund, a następnie resetuje się. Bez tego podwójny półfabrykat lub źle poprowadzony pasek przenosi przeciążenie na korbowód, korbę i ramę. Porównując maszyny, zapytaj, jaki jest próg zwolnienia przeciążenia, w jaki sposób jest on resetowany i czy punkt zwolnienia można zweryfikować podczas testów akceptacyjnych, a nie przyjąć na wiarę.
Układ sprzęgła i hamulca decyduje o skuteczności hamowania, hałasie i konserwacji. Mokre sprzęgła i hamulce wielopłytkowe pracują w oleju, działają dłużej, pracują ciszej i wymagają mniej regulacji niż sprzęgła suche, kosztem obiegu oleju, który należy konserwować. Dla bezpieczeństwa ważny jest czas zatrzymania i kąt zatrzymania mierzony na kole zamachowym lub suwaku, od tego bowiem zależy odległość bezpieczeństwa osłon i kurtyn świetlnych. Wartości te należy rejestrować przy uruchomieniu i co roku ponownie sprawdzać.
Smarowanie jest nieestetyczne i zdecydowane. Automatyczne, centralne smarowanie z monitorowanym ciśnieniem i wyjściem usterek zapobiega najczęstszej przyczynie przedwczesnego zużycia prowadnic i przekładni. Zapytaj o schemat smarowania, liczbę punktów, pojemność zbiornika i zachowanie alarmu w przypadku zablokowania linii. Zapytaj także o procedurę nagrzewania: prasa na zimno ma inne prześwity niż prasa ciepła, a warsztat, który rozpoczyna pracę z pełnym tonażem w zimny poranek, odnotuje spadek dokładności przez pierwszą godzinę zmiany.
Bezpieczeństwo prasy jest regulowane niemal wszędzie i wymaganiem nie jest naklejka na maszynie, ale sprawdzona funkcja bezpieczeństwa. Na rynkach zgodnych z normą ISO 16092 prasy mechaniczne są objęte ogólną normą bezpieczeństwa dla pras oraz specyficzną dla maszyny częścią pras mechanicznych, a systemy sterowania związane z bezpieczeństwem są projektowane i zatwierdzane na poziomie wydajności zgodnym z normą ISO 13849. Maszyny ze znakiem CE w Europie, NR-12 w Brazylii i instalacje zarządzane przez OSHA w Stanach Zjednoczonych podchodzą do tego samego problemu z nieco innych punktów widzenia: punkt pracy musi być chroniony, a zabezpieczenie musi bezpiecznie zawieść.
W praktyce należy szukać osłon stałych z połączonymi drzwiami inspekcyjnymi, dwuręcznej jednostki sterującej do pracy jednosuwowej, kurtyn świetlnych lub mat bezpieczeństwa tam, gdzie potrzebny jest dostęp, bloku zabezpieczającego do ustawiania matrycy oraz procedury izolacji energii, która faktycznie izoluje energię zmagazynowaną w kole zamachowym, powietrzu przeciwwagi i obwodzie hydraulicznym. Blok bezpieczeństwa jest często pomijany w ofertach budżetowych i jest niezbędny dla każdego, kto zmienia matryce.
Po stronie sterowania przydatne funkcje to te, które zmniejszają błąd operatora, a nie te, które wyglądają imponująco w broszurze. Warto mieć pamięć wysokości matrycy z elektryczną regulacją, monitorowanie tonażu ze wskazaniem skoku, historię usterek ze znacznikami czasu i wyraźne wskazanie kąta obrotu korby. Szczególnie monitorowanie tonażu zwraca się po pierwszym wykryciu zacięcia przed zniszczeniem narzędzia.
Prasa o zamkniętej ramie jest sztywna, ciężka i wrażliwa na sposób ustawienia na podłodze. Fundament stanowi zazwyczaj oddzielny blok żelbetowy, odizolowany od otaczającej płyty, dobrany do masy maszyny i obciążenia dynamicznego i odlany z kieszeniami na śruby kotwiące ustawionymi z szablonu. Pominięcie izolacji i przykręcenie bezpośrednio do zwykłej płyty przemysłowej to najszybsza droga do pęknięć, przenoszenia wibracji na sąsiednie maszyny i do prasy, która nie będzie utrzymywać równoległości.
Poziomowanie to praca precyzyjna. Prasa wypoziomowana do ułamka milimetra na metr za pomocą odpowiedniej poziomicy spirytusowej lub elektronicznej, następnie spoinowana i ponownie sprawdzona po utwardzeniu zaprawy, zachowa swoją geometrię. Wyrównany na oko pokaże to na pierwszej kostce. Przed rozpoczęciem produkcji poczekaj na utwardzanie i zapisz odczyty poziomu jako część pliku instalacyjnego.
Narzędzia użyteczności publicznej są zwykle niedoceniane. Sprężone powietrze jest potrzebne do sprzęgła, przeciwwagi, poduszki i nadmuchu powietrza; sprawdź ciśnienie, przepływ i czy zasilanie jest suche i przefiltrowane, ponieważ woda z obiegu powietrza dociera do sprzęgła i pneumatyki. Zasilanie elektryczne musi być dostosowane do napięcia silnika i sterowania, a moc transformatora powinna być dobrana z uwzględnieniem prądu rozruchowego i przyszłego obciążenia serwomechanizmu lub VFD. Zostaw miejsce na przenośnik ślimakowy lub pojemnik na złom pod łóżkiem i potwierdź głębokość wykopu wymaganą dla poduszki i wyrzutu.
Na koniec zaplanuj olinowanie. Potwierdź udźwig dźwigu w miejscu instalacji, szerokość drzwi i przejścia, obciążenie podłogi na trasie oraz to, czy rama zostanie dostarczona w stanie złożonym, czy w częściach. Maszyna, która jest gotowa na czas, ale nie można jej wnieść do budynku, to kosztowne opóźnienie, a przygotowanie planu osprzętu nic nie kosztuje.
Przed podpisaniem przejrzyj poniższe punkty i uzyskaj pisemną odpowiedź na każdy z nich. Żaden z nich nie jest egzotyczny; wszystkie z nich są rutynowo pomijane.
Całkowity koszt posiadania zwykle podąża za żywotnością matrycy i czasem sprawności znacznie bardziej niż cena zakupu. Maszyna utrzymująca równoległość pod obciążeniem wydłuża żywotność matrycy o wymierny margines, a matryca, która wytrzymuje o 30 procent dłużej, jest warta więcej niż niewielka zniżka na prasę. Dodaj koszt złomu, godzin konfiguracji, energii na tysiąc uderzeń i nieplanowanych przestojów, a najtańsza oferta często przestaje być najtańszą opcją po trzecim roku.
Konstruktorzy produkujący zarówno maszyny otwarte, jak i zamknięte, zwykle tworzą swój katalog wokół tych samych czterech zmiennych: architektury ramy, liczby punktów połączeń prowadnic, rodzaju napędu i specjalizacji procesu. Zrozumienie tej struktury ułatwia wybranie odpowiedniego modelu zamiast czytania trzydziestu arkuszy danych.
Typowa linia z zamkniętą ramą obejmuje maszyny z jednopunktowymi szerokimi drzwiami do dużych prac centrowanych, poprzez prasy dwupunktowe do obróbki progresywnej i wielostanowiskowej, maszyny z przekładnią mimośrodową do głębokiego tłoczenia i ciężkiego formowania, aż wreszcie do wariantów z serwonapędem, w których programowany ruch suwaka jest na wagę złota. Obok wyspecjalizowanych oddziałów znajdują się: prasy kolanowe do kucia na zimno do prac odkształcających oraz prasy akumulatorowe do produkcji osłonek na dużą skalę, gdzie zgodność wymiarowa milionów części ma większe znaczenie niż tonaż surowy.
Zhejiang Bolun High-Precision Machinery buduje swoją rodzinę maszyn z zamkniętą ramą dokładnie według tych zasad, obejmującą modele jednopunktowe z szerokimi drzwiami, prasy dwupunktowe w średnim zakresie, maszyny z przekładnią mimośrodową na szczycie skali tonażu oraz dwupunktowe ramię serwa do programowalnego formowania. Firma deklaruje swoją pozycję jako pionowo zintegrowanego producenta zajmującego się projektowaniem, obróbką komponentów rdzenia i montażem końcowym, co ma znaczenie dla kupujących głównie z jednego powodu: rama, prowadnica i napęd są produkowane pod jednym dachem, więc dane dotyczące ugięcia i dokładności można prześledzić wstecz do procesu obróbki i kontroli, a nie do montażu z części stron trzecich. Kupujący oceniający asortyment mogą przejrzeć przegląd producenta a następnie porównaj konkretne modele z powyższą listą kontrolną specyfikacji.
Najbardziej przydatnym nawykiem przy zakupie prasy mechanicznej typu zamkniętego jest zaprzestanie traktowania tonażu jako głównej specyfikacji. Tonaż informuje o wielkości maszyny. Ugięcie ramy, przestrzeń matrycy, charakterystyka napędu i energia na skok mówią Ci, co faktycznie wyprodukuje, jak długo wytrzymają matryce i czy maszyna będzie nadal utrzymywać tolerancję za dekadę. Popraw te cztery elementy, umieść kryteria akceptacji na piśmie, a reszta zakupu to administracja.


Krótka odpowiedź: jaki typ ramy pasuje do Twojej pracy An ...
Co to jest prasa ciśnieniowa? A prasa mechaniczna — zwana takż...
Zrozumienie pras mechanicznych i ich podstawowych funkcji A ...
Projekt jednopunktowy Jedno złącze napędu ...
Kupujący porównujący 45-tonową prasę z otwartą szczeliną do linii wspornik...
Matryca do kucia na zimno rzadko z góry ogłasza swoją awarię. Pewnego dnia...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

