Umieść obok siebie 160-tonową prasę z otwartą ramą i 160-tonową prasę z zamkniętą ramą, a różnica będzie widoczna z odległości trzydziestu stóp. Jeden pozostawia obszar matrycy otwarty z trzech stron, aby operator mógł ręcznie wsunąć szeroki półfabrykat; drugi owija tę samą matrycę w pudełku ze stali odprężonej, która ledwo ugina się przy pełnym obciążeniu. Obie sprzedawane są pod tym samym opisem „160-tonowa prasa mechaniczna” i obie będą oferowane w zaskakująco podobnych cenach. To nie są te same maszyny.
Definicja powinna być na pierwszym miejscu, bo z niej wypływa każda praktyczna decyzja dotycząca prasy. Prasa mechaniczna to obrabiarka do formowania metalu, która magazynuje energię kinetyczną w obracającym się kole zamachowym i uwalnia tę energię poprzez sprzęgło i mechanizm korbowy do suwaka, który porusza się o ustalony skok w górę i w dół w zestawie prowadnic. Siła nie jest stała. Tworzy się w trakcie skoku i osiąga maksimum na ostatnich kilku milimetrach przed dolnym martwym punktem, dlatego też prasa mechaniczna doskonale radzi sobie z wykrawaniem i wybijaniem oraz jest niewygodna przy powolnym formowaniu na pełnej głębokości.
Ta jedna cecha wyjaśnia większość z poniższych: dlaczego tonaż, skok i skoki na minutę są ustalane przez mechanikę maszyny, a nie przez ustawienie sterowania; dlaczego sztywność ramy ma większe znaczenie niż liczba na tabliczce znamionowej; i dlaczego wersja tej samej maszyny napędzana serwo stała się najszybciej rozwijającą się kategorią w tłoczniach, które potrzebują elastyczności bez utraty szybkości cyklu.
Podążaj ścieżką energii od źródła zasilania do powierzchni matrycy, a cała maszyna stanie się łatwiejsza do zrozumienia i łatwiejsza do określenia.
Z tej sekwencji wypadają dwie konsekwencje. Po pierwsze, prasa mechaniczna rozwija swój nominalny tonaż tylko w dolnej części skoku; jeśli proces wymaga dużej siły w połowie skoku, prasa korbowa jest niewłaściwym narzędziem i należy rozważyć prasę hydrauliczną lub serwo. Po drugie, ponieważ sprzęgło i hamulec decydują o tym, jak dokładnie można zatrzymać poślizg i jak szybko można go uruchomić, typ sprzęgła jest jednym z najsilniejszych sygnałów w procesie generacji maszyny. Sprzęgło cierne z elektronicznym monitorem hamulca i selektorem trybu calowego/pojedynczego/ciągłego umożliwia wykorzystanie prasy do ustawiania matrycy i automatycznego podawania cewek na tej samej zmianie.
Rodzaj skrzyni biegów to druga połowa historii. Zwykły wał korbowy jest niedrogi, kompaktowy i zapewnia w przybliżeniu sinusoidalną krzywą skoku, która pasuje do wygaszania i ogólnego tłoczenia. Mimośrodowy napęd zębaty wydłuża efektywny skok i spowalnia poślizg w dolnej części, wytwarzając więcej energii roboczej na skok i lepszą wydajność przy głębokim tłoczeniu i ciężkim formowaniu. Łącznik przegubowy znacznie zwiększa siłę w pobliżu dna i dlatego jest standardowym wyborem do kucia na zimno, wybijania i kalibracji, gdzie materiał musi płynąć, a nie ścinać. Serwonapęd zastępuje układ koła zamachowego i sprzęgła silnikiem o wysokim momencie obrotowym, który może zaprogramować dowolną krzywą skoku, jakiej wymaga proces.
Tonaż to główna liczba, ale to właśnie one decydują o tym, czy prasa nadal zachowuje tolerancję po pięciu latach pracy na dwie zmiany.
| Montaż | Co to robi | Co mówi ci cytat |
|---|---|---|
| Rama | Przenosi reakcję formowania i utrzymuje suwak prostopadle do łoża | Konstrukcja spawana a konstrukcja drążka kierowniczego; wartość ugięcia pod obciążeniem znamionowym; czy jest odprężany po spawaniu |
| Koło zamachowe | Przechowuje energię uwalnianą podczas każdego uderzenia | Koło zamachowe mass and allowable speed drop indicate available work energy, not just tonnage |
| Sprzęgło i hamulec | Włączyć i zatrzymać układ napędowy w każdym cyklu | Pneumatyczne sprzęgło cierne z monitorowaniem hamulców i trybem calowym sygnalizuje nowoczesną i bezpieczniejszą maszynę |
| Wał korbowy lub przekładnia mimośrodowa | Konwertuje obrót na ruch ślizgowy | Określa profil skoku, energię pracy i przydatność do rysowania w porównaniu do wykrawania |
| Korbowód i suwak | Przenosi siłę na górną matrycę | Powierzchnia suwaka, zakres regulacji suwaka oraz obecność hydraulicznego zabezpieczenia przed przeciążeniem |
| Giby i prowadnice | Utrzymuj suwak równolegle i przeciwstawiaj się naciskowi niecentrycznemu | Regulowane i stałe prowadnice; specyfikacja luzu; prowadzenie ośmiopunktowe na szerszych prowadnicach |
| Płyta łóżka i zagłówka | Podtrzymuje dolną matrycę i określa użyteczną przestrzeń matrycy | Rozmiar łóżka, wzór rowka T, dostępność poduszek lub poduszek oraz grubość łóżka |
| Cylindry przeciwwagi | Przesunięty ciężar prowadnicy i oprzyrządowania | Wpływa na dokładność hamowania, zużycie hamulców i poziom hałasu |
| Układ smarowania | Dostarcza olej do łożysk, prowadnic i przekładni | Scentralizowany a ręczny; czy błędy smarowania są powiązane ze sterowaniem |
| System sterowania i bezpieczeństwa | Uruchamia cykl i chroni operatora | Generowanie sterownika PLC, monitor tonażu, kurtyny świetlne, sterowanie oburęczne i wybór trybu skoku |
Dwa wpisy w tej tabeli zasługują na szczególną uwagę, ponieważ to właśnie je kupujący najczęściej przeglądają. Ugięcie ramy — często wyrażane jako ułamek milimetra na metr długości łoża przy obciążeniu znamionowym — decyduje o tym, czy krawędzie matrycy w środku długiego łoża znajdują się blisko tej samej głębokości co krawędzie matrycy na końcach. Luz prowadnicy decyduje o tym, jak zachowuje się suwak, gdy matryca jest załadowana niecentrycznie, co jest normalne w pracy progresywnej i transferowej. Prasa o dużym tonażu, ale z miękką ramą i luźnymi prowadnicami nadal będzie produkować odrzucone części, tylko drożej.
Prasy są pogrupowane według czterech elementów: kształtu ramy, liczby punktów połączenia między napędem a suwakiem, przekładni wytwarzającej skok oraz procesu, do jakiego została zbudowana maszyna. Te cztery osie generują kategorie, które zobaczysz w każdym katalogu.
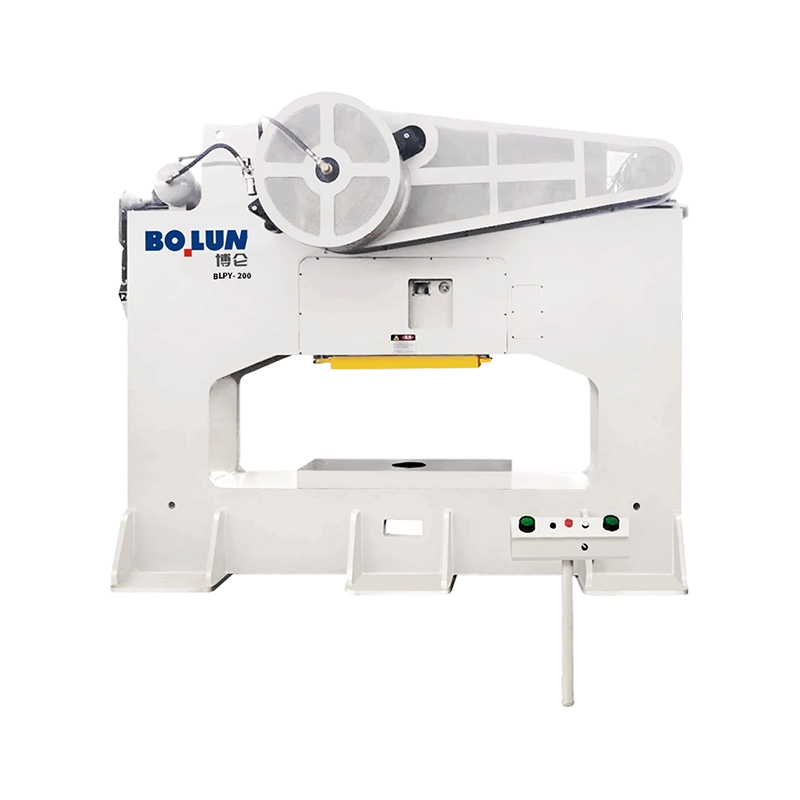
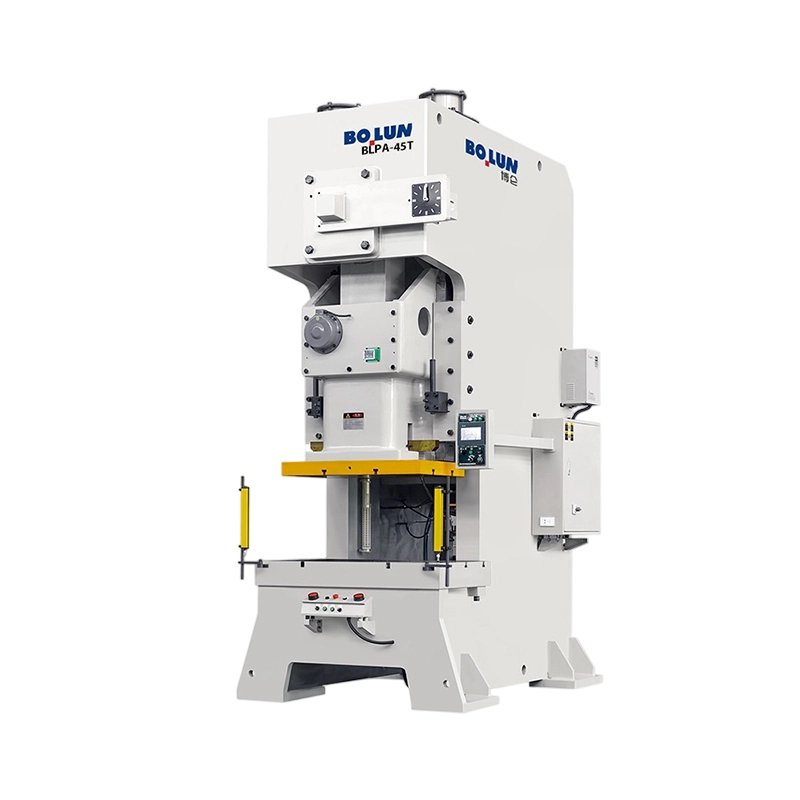
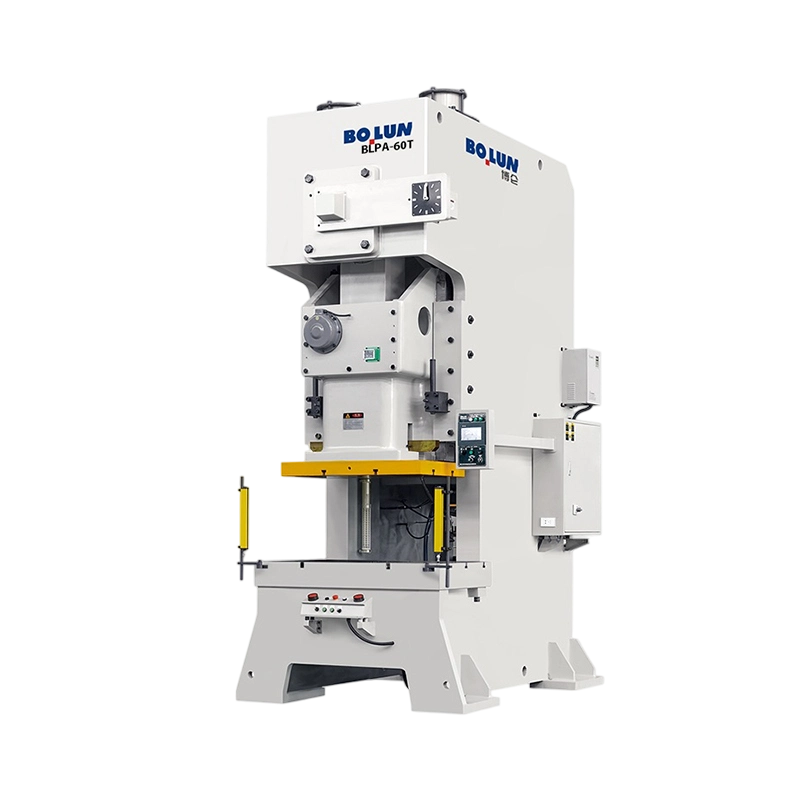
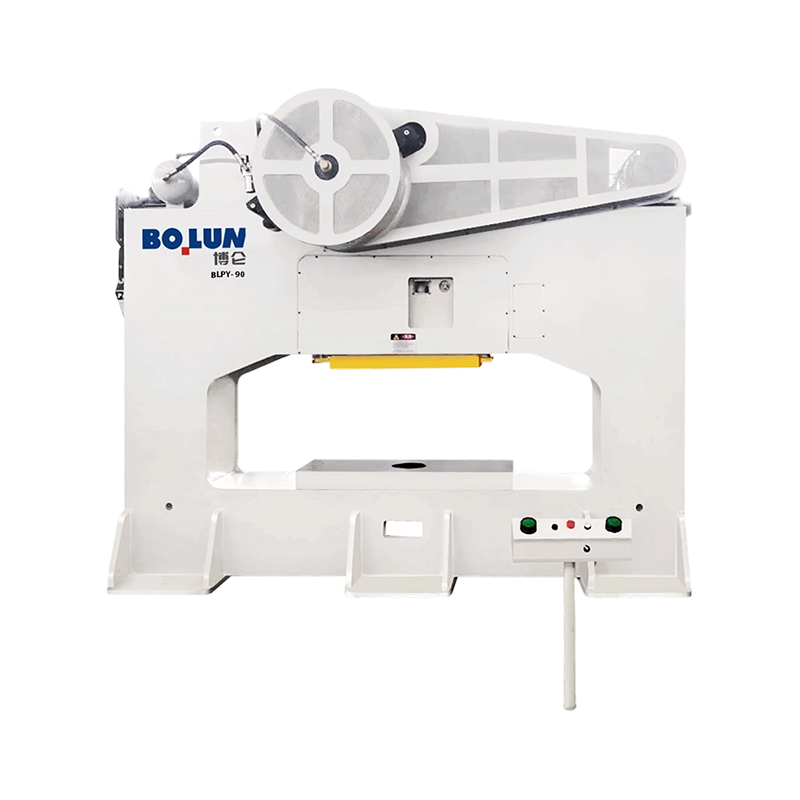
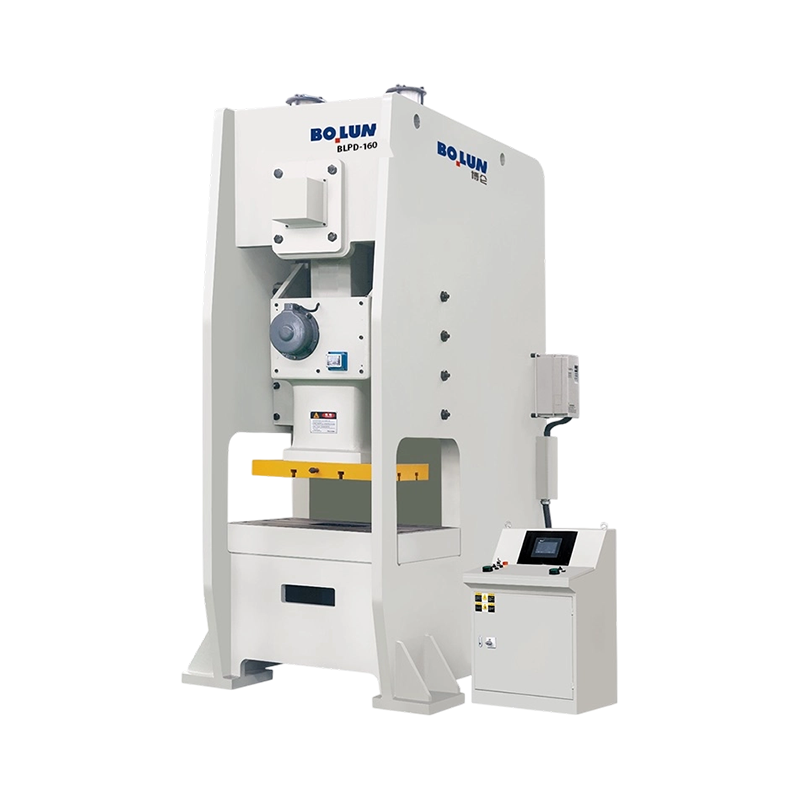
Prasa typu otwartego posiada ramę w kształcie litery C z dostępem do obszaru matrycy od przodu i z obu stron, co ułatwia ręczny załadunek, dostęp robota i pracę w krótkich seriach. Kompromis polega na tym, że rama jest z natury mniej sztywna, ponieważ ścieżka obciążenia nie jest zamknięta, więc ugina się bardziej i bardziej sprężynuje pod obciążeniem, co obniża trwałość matrycy i dokładność części. Prasa typu zamkniętego zamyka ścieżkę obciążenia wokół matrycy, zapewniając znacznie większą sztywność i lepszą tolerancję obciążenia niecentrycznego kosztem ograniczonego dostępu. Większość warsztatów wykonujących precyzyjne prace na dużą skalę ostatecznie standaryzuje się na maszynach z zamkniętą ramą, podczas gdy prasy z ramą otwartą pozostają standardem w przypadku mniejszych tonażów i produkcji mieszanej. Przed podjęciem decyzji o zakupie warto zapoznać się z pełniejszym porównaniem obu rodzin i przydatnym zestawieniem kompromis typu otwartego i typu zamkniętego omawia bardziej szczegółowo argumenty odchylenia i dostępu.
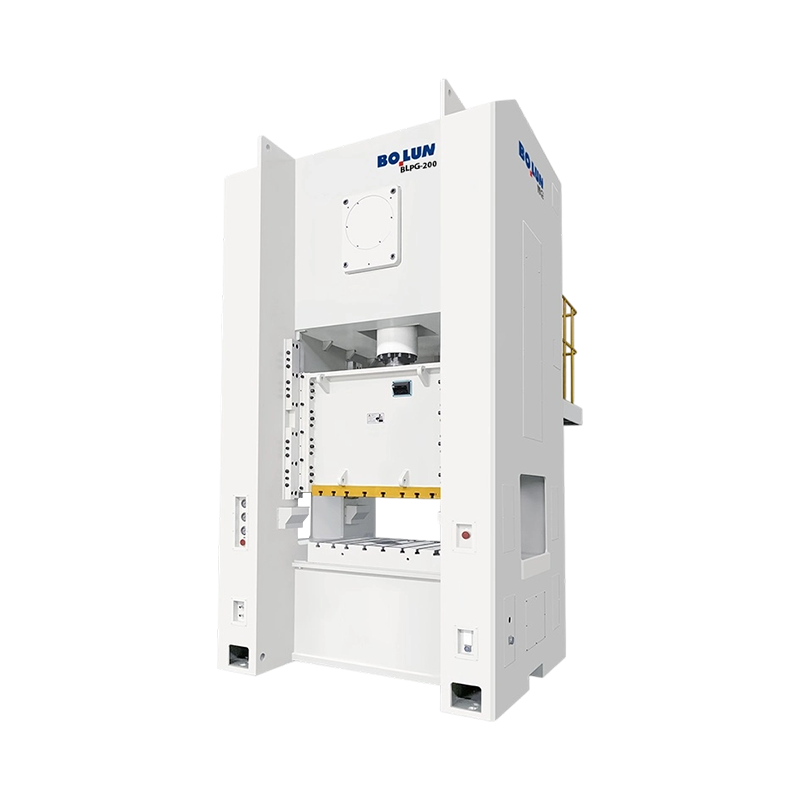
Jednopunktowa prasa przesuwa suwak przez jeden korbowód pośrodku. Jest prostszy, tańszy i doskonale nadaje się do wąskich matryc i umiarkowanego obciążenia niecentrycznego. Prasa dwupunktowa napędza suwak przez dwa korbowody rozmieszczone na szerokości suwaka, co rozkłada obciążenie i radykalnie poprawia odporność na przechylenie, gdy matryca jest ładowana niecentrycznie. Jeśli używasz szerokich paneli, matryc progresywnych z niezrównoważonymi stacjami lub czegokolwiek, co przesuwa ładunek w stronę jednej strony łoża, maszyna dwupunktowa nie jest luksusem; jest to różnica pomiędzy stałymi częściami a złomem. Reprezentatywnym przykładem jest rodzina maszyn dwupunktowych typu zamkniętego, w której model średniej klasy, taki jak maszyna z szerokim łożem o udźwigu 250 ton, jest przeznaczony właśnie do tego rodzaju prac.
 BLPE-250 Wytrzymała prasa dwupunktowa z szerokim łożem typu zamkniętego Prasa dwupunktowa typu zamkniętego o nacisku 250 ton, ze stołem roboczym o wymiarach 2500 x 1000 mm, silnikiem o mocy 22 kW i danymi seryjnymi, dostosowana do szerokich matryc progresywnych i obciążeń niecentrycznych. Zobacz produkt →
Napęd korbowy jest klasycznym i wciąż najpopularniejszym rozwiązaniem: prostym, solidnym i niedrogim w utrzymaniu. Napęd mimośrodowy zapewnia dłuższy efektywny skok i większą energię pracy, dlatego występuje w ciężkich maszynach o zamkniętej ramie w zakresie od 400 do 800 ton. Napęd przełączający zwielokrotnia siłę w dolnej części skoku, co czyni go standardem w przypadku kucia i wybijania na zimno. Serwonapęd całkowicie usuwa mechanizm koła zamachowego i sprzęgła i zastępuje go serwomotorem, który może utrzymać suwak, odwrócić go w połowie skoku i podążać za programowalnym profilem ruchu — powolne podejście, kontrolowany kontakt, zatrzymanie się na dole, szybki powrót.
Ta programowalność sprawia, że serwoprasy są atrakcyjne do głębokiego tłoczenia, gdzie materiał musi płynąć, a nie rozrywać, oraz do operacji formowania wymagających przerwy w celu wyeliminowania sprężynowania. Maszyny takie jak jednopunktowa prasa serwo typu otwartego o udźwigu 125 ton zostały zbudowane specjalnie pod kątem tych wymagań, łącząc ruch suwaka sterowany serwo z oknem procesu głębokiego tłoczenia.
 BLAS-125 Jednopunktowa prasa serwo typu otwartego do głębokiego tłoczenia Serwoprasa typu otwartego o nacisku 125 ton, z wydłużonym skokiem suwaka 180 mm i głębokością gardzieli 350 mm do głębokiego tłoczenia, gdzie programowalny ruch suwaka wspomaga przepływ materiału. Zobacz produkt →
Praktyczną ostrożnością jest to, że prasy serwo kosztują więcej w przeliczeniu na tonę i wymagają lepszej wiedzy na temat procesów w celu ich wykorzystania. Jeśli część jest prostym półwyrobem lub wspornikiem przebijanym, dodatkowa kontrola ruchu to pieniądze wydane na możliwości, których praca nigdy nie wykorzystuje.
Arkusz cytatów prasowych zawiera kilkanaście liczb i tylko kilka z nich decyduje o tym, czy maszyna sprawdzi się w danym zadaniu. To właśnie je należy zbadać w pierwszej kolejności.
Najczęstszym błędem specyfikacji jest zakup tonażu bez sprawdzenia skoku i energii. 200-tonowa prasa z krótkim skokiem i lekkim kołem zamachowym może zostać pobita przez 160-tonową prasę z dłuższym skokiem i cięższym kołem zamachowym podczas głębokiego tłoczenia, a specyfikacja nie mówi tego na głos. Drugim najczęstszym błędem jest ignorowanie obciążenia niecentrycznego. Matryca umieszczona całkowicie pośrodku złoża zachowuje się zupełnie inaczej niż matryca rozciągająca się na całą szerokość złoża z najcięższą stacją przesuniętą z boku.
Prasy mechaniczne są maszynami do formowania ogólnego przeznaczenia, ale dominujące w nich procesy mają jedną wspólną cechę: wymagają nagłego i powtarzalnego przyłożenia dużej siły w kontrolowanej pozycji.
Wygaszanie i przekłuwanie. Cięcie blachy na kształtki i wycinanie otworów. Materiał raczej pęka niż płynie, dlatego idealna jest szybka, sztywna prasa z dobrym prowadzeniem poślizgu, a wymagania dotyczące tonażu można łatwo obliczyć na podstawie wytrzymałości na ścinanie i długości cięcia.
Gięcie, wyginanie i formowanie. Operacje gięcia pneumatycznego, dna i zaginania, podczas których matryca ustala ostateczną geometrię. Konsystencja zależy od powtarzalnego położenia dolnego martwego punktu.
Głęboki rysunek. Przyssawki, obudowy i korpusy silników, w których materiał musi przepływać do wnęki matrycy bez rozdzierania. Jest to proces, który najczęściej wymusza na kupującym dłuższy skok, poduszkę matrycy lub serwonapęd z programowalnym profilem prędkości.
Wybijanie i wymiarowanie. Cienkie operacje pod wysokim ciśnieniem, które wymagają siły skupionej w dolnej części skoku. Świetnie sprawdzają się tutaj maszyny z przekładnią zębatą i mimośrodową.
Kucie na zimno. Części stałe lub prawie stałe powstające w temperaturze pokojowej, wymagające bardzo dużej siły i dużych odkształceń. Do tego zadania budowane są maszyny z napędem przegubowym o zrównoważonej charakterystyce skoku i wytrzymałych ramach, a wysokotonowa prasa przegubowa w klasie 650 ton ilustruje kategorię: zrównoważony ruch posuwu, duża zdolność odkształcania i rama przeznaczona do ciągłego obciążenia przemysłowego.
 BLKP-650 Prasa przegubowa do kucia na zimno, odporna na duże odkształcenia Prasa kolanowa o udźwigu 650 ton i skoku docisku 8 mm, zintegrowanym wyrzutnikiem i silnikiem o mocy 75 x 4 kW do ciężkiego kucia na zimno i stabilnego formowania elementów o dużej grubości. Zobacz produkt →
Obudowa akumulatora i tłoczenie elementów konstrukcyjnych. Nowsza i szybko rozwijająca się aplikacja. Obudowy akumulatorów i części konstrukcyjne wymagają bardzo stabilnego ruchu suwaka, wysokiej precyzji w przypadku różnych rozmiarów skorup i wystarczającego tonażu, aby tworzyć grubsze lub twardsze stopy bez zniekształceń. Specjalnie do tej kategorii prac pojawiły się specjalnie zaprojektowane maszyny dwupunktowe z szerokimi łóżkami.
Zanim zostanie wybrany konkretny model, rodzina maszyn musi być odpowiednia. Trzy rodziny rozwiązują różne problemy.
| Zmienna | Prasa mechaniczna | Prasa hydrauliczna | Prasa serwo |
|---|---|---|---|
| Profil siły | Szczyty w pobliżu dolnego martwego punktu | Stały przez cały skok | Programowalny w dowolnym miejscu skoku |
| Udar | Naprawiane przez mechanizm | Regulowany | W pełni programowalny |
| Prędkość cyklu | Szybki, zazwyczaj najszybszy z trzech | Najwolniej | Szybkie i można je optymalizować dla każdej części |
| Efektywność energetyczna | Koło zamachowe buffers peak demand from the supply | Ciągłe obciążenie pompy | Energia zużywana głównie podczas formowania |
| Najlepiej nadaje się do | Wykrawanie, przekłuwanie, gięcie, tłoczenie ogólne, kucie na zimno | Głębokie tłoczenie, gruba płyta, długie formowanie | Głębokie tłoczenie, kontrola sprężynowania, elastyczna, mieszana produkcja |
| Główny czynnik generujący koszty | Rama stiffness, drive type, tonnage | Wydajność pompy i zaworu, wielkość cylindra | Elektronika silników i napędów, oprogramowanie sterujące |
W praktyce większość tłoczni o dużej wydajności nadal korzysta z pras mechanicznych do wszystkich zastosowań obejmujących ścinanie lub płytkie formowanie, utrzymuje hydraulikę do wykonywania głębokich, powolnych prac i dodaje serwomechanizmy tam, gdzie asortyment części jest szeroki i czas przezbrajania ma znaczenie. Błędem, którego należy unikać, jest zakup prasy serwo do zadania, które dobrze dobrana prasa korbowa wykonałaby za znacznie mniej pieniędzy, lub zakup małej prasy mechanicznej do zadania głębokiego tłoczenia, które wymaga profilu siły, jaki może zapewnić tylko maszyna hydrauliczna lub serwo.
Kiedy już ustalimy rodzinę i tonaż, różnica między maszyną, która będzie działać przez piętnaście lat, a maszyną, która będzie walczyć przez pięć lat, sprowadza się do krótkiej listy kwestii handlowych i inżynieryjnych.
Czas realizacji zasługuje na własną linię. Standardowa maszyna z otwartą ramą może zostać dostarczona w ciągu kilku miesięcy, natomiast duża prasa z zamkniętą ramą lub serwoprasa zbudowana zgodnie ze specyfikacją może zająć znacznie więcej czasu. Jeżeli rampa produkcyjna jest ustalona, data zamówienia prasy również jest faktycznie ustalona, a wszelkie dostosowania należy uzgodnić pisemnie przed złożeniem depozytu.
Prasa mechaniczna to maszyna magazynująca energię, która będzie ją utrzymywać nawet po wyłączeniu zasilania. Z tego powodu istnieje każda funkcja bezpieczeństwa w nowoczesnej prasie: hamulec musi być monitorowany, aby uszkodzony hamulec zatrzymał maszynę, zamiast pozwolić na opadnięcie suwaka, a procedury blokowania muszą izolować zmagazynowaną energię, a nie tylko zasilanie elektryczne.
Konserwacja wynika również z mechaniki. Okładziny sprzęgła i hamulca zużywają się i należy je regularnie sprawdzać; należy sprawdzić luz prowadnicy, ponieważ zmienia się on pod wpływem obciążenia i temperatury; punkty smarowania muszą być niezawodnie zasilane, ponieważ zagłodzony występ uszkodzi powierzchnię ślizgową na długo przed zniszczeniem łożyska; a łożyska koła zamachowego, cylindry przeciwwagi i urządzenia zabezpieczające przed przeciążeniem mają okresy przeglądów, które należy odnotować w dzienniku konserwacji od pierwszego dnia.
Najbardziej przydatnym nawykiem, jaki może przyjąć sklep, jest monitorowanie tonażu. Prasa, która rejestruje charakterystykę siły każdego skoku, wykryje zużytą matrycę, podwójny półfabrykat, źle podawaną część lub rozwijający się problem z łożyskiem na kilka tygodni przed wyprodukowaniem pojemnika na złom pełnego odrzuconych części. Na maszynie wykonującej tysiące cykli na zmianę monitorowanie zwraca się szybciej niż jakakolwiek inna opcja w formularzu zamówienia.
Prasy mechaniczne są proste w koncepcji i bezlitosne w szczegółach. Koło zamachowe magazynuje energię, sprzęgło ją zwalnia, a korba, przekładnia lub dźwignia przekształcają ją w stały skok, który zapewnia siłę w pobliżu dna. Wszystko, co ma znaczenie komercyjne – sztywność ramy, punkty połączeń, tolerancja obciążenia niecentrycznego, skok i energia, a nie sam tonaż, a także jakość sprzęgła, prowadnic i układu sterowania – jest bezpośrednią konsekwencją tego mechanizmu.
Najpierw zadbaj o rodzinę. Następnie dopasuj skok, energię i rozmiar łoża do części, a nie do numeru w broszurze, kup rozsądny margines tonażu i sprawdź, kto obrabia ramę i kto stoi za maszyną po instalacji. Tak wybrana prasa nie musi być najdroższą opcją w wycenie; musi to być po prostu ten, którego mechanika odpowiada pracy, którą faktycznie zamierzasz wykonać.


Co to jest prasa ciśnieniowa? A prasa mechaniczna — zwana takż...
W nowoczesnej produkcji kucie na zimno jest szeroko stosowane w przemyśle mot...
Inżynier narzędzi cytuje nowy program wsporników i określa prasę o nacisku...
Kierownik produkcji wchodzi na spotkanie inżynieryjne ze stosem rysunków d...
Fabryka elementów złącznych w Taizhou otrzymuje zamówienie od głównego dos...
Prasa nie jest jedną kategorią maszyn. Jest to rodzina maszyn do formowani...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

