Inżynier narzędzi cytuje nowy program wsporników i określa prasę o nacisku 160 ton. Forma jest zbudowana, maszyna jest instalowana, a podczas pierwszej serii produkcyjnej suwak zatrzymuje się sześć milimetrów nad dolnym martwym punktem. Nic nie jest zepsute. Tonaż określono na dole skoku, a praca jest wykonywana wyżej na krzywej, gdzie prasa może dostarczyć tylko ułamek tej siły.
Ten pojedynczy błąd powoduje, że specyfikację prasową czyta się w określonej kolejności. Tonaż to główna liczba, ale skok, prędkość, wysokość matrycy, rozmiar łoża i kształt krzywej siły decydują o tym, czy zadanie będzie wykonywane z dużą szybkością, czy też będzie walczyć z maszyną przez cały dzień.
Prasa mechaniczna przekształca ciągły obrót silnika elektrycznego w krótki, mocny, prostoliniowy skok. Energia jest magazynowana w obracającym się kole zamachowym, uwalniana przez sprzęgło do wału korbowego, wału mimośrodowego lub mechanizmu przełączającego i dostarczana do suwaka podtrzymującego górną matrycę. Rama, prowadnice, poduszka matrycy i system przeciwwagi zapewniają dokładność, powtarzalność i bezpieczeństwo tego ruchu.
Poniższe sekcje przechodzą od mechanizmu do numerów na tabliczce znamionowej, następnie do zastosowań, jakie faktycznie spełnia prasa mechaniczna, i wreszcie do decyzji, które kupujący lub inżynier procesu musi podjąć przed podpisaniem zamówienia.
Prasa mechaniczna to obrabiarka, która kształtuje metal poprzez ściskanie go pomiędzy dwoma dopasowanymi narzędziami. Jedno narzędzie mocowane jest do nieruchomego łoża, drugie do ruchomego suwaka. Sama prasa nie decyduje o kształcie części; matryca tak. Prasa decyduje, ile siły jest dostępne, jak szybko można ją zastosować, jak dokładnie można prowadzić suwak i ile razy na minutę cykl może być powtarzany bez dryfu.
Większość prac związanych z obróbką plastyczną metali pokrywają cztery rodziny pras, które warto rozdzielić zanim przejdziemy dalej:
Interesującą cechą prasy mechanicznej jest to, że jej tonaż znamionowy nie jest stały. Jest to maksymalny, obowiązujący w dolnym martwym punkcie lub w jego pobliżu. Przesuń punkt pracy w górę skoku, a dostępna siła spadnie. Jest to cecha konstrukcyjna, a nie wada: koło zamachowe magazynuje energię kinetyczną, a korba przekształca ją w zaletę mechaniczną, która rośnie w miarę zbliżania się korbowodu do prowadnicy. Kompromis polega na tym, że cały projekt matrycy, wysokość zamknięcia i okno procesu muszą zostać zaplanowane wokół tej krzywej.
| Montaż | Funkcja | Co kupujący najczęściej sprawdzają |
|---|---|---|
| Rama | Pochłania siłę reakcji każdego uderzenia i utrzymuje suwak w jednej linii z łóżkiem | Otwarta rama C lub zamknięta rama H; stal odlewana lub prefabrykowana; zmierzone ugięcie pod obciążeniem |
| Korona | Mieści wał napędowy, koło zamachowe, sprzęgło i, w wielu konstrukcjach, silnik regulacji poślizgu | Dostęp dla serwisu; sztywność przy obciążeniu niecentrycznym |
| Wał korbowy lub wał mimośrodowy | Przekształca obrót w liniowy ruch suwaka i ustawia długość skoku | Obróbka materiałowa i cieplna; typ łożyska i obwód smarowania |
| Korbowód i pitman | Przenosi siłę z wału na suwak | Zakres regulacji; stan śrub i przeciwnakrętek; luz |
| Zjeżdżalnia (taran) | Przenosi górną matrycę i porusza się po prowadnicach | Luz prowadnicy, równoległość, płaskość powierzchni prowadnicy, ciężar oprzyrządowania akceptowany przez prowadnicę |
| Gibs i prowadnice | Trzymaj suwak prostopadle do łóżka przez cały skok | Regulowane lub stałe; smarowanie; interwał pomiaru zużycia |
| Płyta wzmacniająca i łóżko | Podtrzymuje dolną matrycę i rozkłada obciążenie na ramę | Powierzchnia łóżka, wzór w kształcie litery T, grubość, wycięcie na poduszkę |
| Koło zamachowe i sprzęgło/hamulec | Przechowuje energię pomiędzy uderzeniami i uruchamia każdy skok na żądanie | Typ sprzęgła (mechaniczne, cierne pneumatyczne, mokre, bezpośrednie serwo); kąt zatrzymania hamulca; tryby jednosuwowe i calowe |
| Cylindry przeciwwagi | Podtrzymaj ciężar prowadnicy i oprzyrządowania, aby zmniejszyć luz i zużycie | Stabilność ciśnienia powietrza; reakcja na zmiany ciężaru oprzyrządowania |
| Umrzeć poduszka | Zapewnia kontrolowaną odporność na wyciąganie, ściąganie i wyrzucanie | Pojemność poduszki, skok, niezależnie od tego, czy jest sterowany pneumatycznie, hydraulicznie czy serwomechanizmem |
| Regulacja suwaka | Ustawia wysokość zamknięcia pasującą do zestawu matryc | Ręczny, silnikowy lub hydrauliczny; rozdzielczość i powtarzalność |
| System sterowania i bezpieczeństwa | Sekwencjonuje ruch i zatrzymuje maszynę w przypadku naruszenia osłony | Kurtyny świetlne, sterowanie oburęczne, wyciszanie, kategoria bezpiecznego zatrzymania, monitorowanie tonażu i zabezpieczenia matrycy |
Dwa szczegóły w tej tabeli zasługują na więcej uwagi niż zwykle. Pierwszym z nich jest ugięcie. Rama prasy nie tylko pochłania siłę; ugina się pod nim lekko, a to zgięcie otwiera luz matrycy. Rama, która odchyla się o więcej niż kilka dziesiątych milimetra w poprzek łoża, będzie szybciej zużywać oprzyrządowanie i wytwarzać części o stożkowych krawędziach. Druga to poduszka matrycy, często traktowana jako dodatek, ale tak naprawdę stanowiąca różnicę pomiędzy prasą, która może rysować, a tą, która może tylko wycinać.
Sekwencja jest łatwiejsza do przestrzegania jako łańcuch konwersji energii niż jako lista części. Silnik elektryczny obraca koło zamachowe do prędkości roboczej. Koło zamachowe, a nie silnik, dostarcza energię do skoku. Pomiędzy uderzeniami silnik przywraca niewielką prędkość, którą koło zamachowe utraciło w poprzednim cyklu, dlatego też ciągłe formowanie ciężkie jest ograniczone raczej przez bezwładność koła zamachowego i moc silnika, a nie przez samą matrycę.
Gdy operator wyłączy prasę, sprzęgło załącza się i blokuje koło zamachowe na wale korbowym lub wale mimośrodowym. Wał obraca się, korbowód się obraca, a suwak przesuwa się w dół. W dolnej części skoku wał korbowy osiąga punkt, w którym jego dźwignia jest największa, a matryca styka się z materiałem. Następnie hamulec zatrzymuje wał, zwykle w górnym martwym punkcie, a sprzęgło zostaje zwolnione, dzięki czemu koło zamachowe może odzyskać prędkość, podczas gdy operator rozładowuje część.
Prasa napędzana serwomotorem zastępuje koło zamachowe, sprzęgło i hamulec silnikiem o wysokim momencie obrotowym oraz mechanizmem śrubowym lub korbowym. Ruch suwaka można wówczas programować: suwak może zwalniać w wyniku kontaktu, zatrzymywać się na dole, częściowo cofać lub przyspieszać podczas ruchu powrotnego. Jest to mechanizm odpowiedzialny za formowanie wielomodowe, który zmienia możliwości głębokiego tłoczenia oraz materiałów kruchych i sprężystych.
W prasie mechanicznej siła użyteczna koncentruje się w ostatnich kilku milimetrach przed dolnym martwym punktem. Praktyczną konsekwencją jest to, że pracę wymagającą maksymalnego tonażu należy zorganizować w taki sposób, aby odkształcenie następowało blisko dolnej części skoku. Wykrawanie i zwijanie doskonale się do tego nadają, ponieważ materiał ścina się lub ugina na bardzo krótkim dystansie.
Rysunek nie. Kubek może wymagać kilkucentymetrowego przesunięcia w dół, a podczas tego ruchu prasa może dostarczyć tylko ułamek jej nominalnego tonażu. Z tego powodu prasa wybrana do ciągnienia jest zwykle znacznie większa niż prasa wybrana do wykrawania tego samego półwyrobu. Inżynierowie znający tę zasadę budżetują tonaż na najgłębszy punkt ciągu, a nie na masę gotowej części.
Jest jeszcze druga, subtelniejsza konsekwencja. Ponieważ krzywa siły jest stroma w pobliżu dna, niewielkie różnice w grubości lub twardości materiału przekładają się na duże różnice w obciążeniu wywieranym przez prasę. Cewka o grubości trzech setnych milimetra na jednej palecie i grubsza na następnej będzie widoczna jako skoki tonażu. Prasy z monitorowaniem tonażu i zabezpieczeniem matrycy dokładnie to monitorują i zatrzymują maszynę, zanim kolec zamieni się w pękniętą matrycę lub rozciągniętą ramę.
Powszechne są cztery ustalenia, a każdy zmienia harmonogram konserwacji w równym stopniu, jak zakres wydajności:
W przypadku warsztatu pracującego na dwie lub trzy zmiany różnicę między sprzęgłem ciernym suchym a sprzęgłem mokrym mierzy się zwykle liczbą godzin przestojów w ciągu roku, a nie ceną zakupu.
Katalogi prasowe posługują się zwartym słownictwem. Każdy termin na arkuszu odpowiada fizycznym ograniczeniom w oprzyrządowaniu, a błędne odczytanie jednego z nich jest najczęstszą przyczyną tego, że prasa nie może wykonać zadania, do jakiego została zakupiona.
| Termin | Co to znaczy | Praktyczna konsekwencja |
|---|---|---|
| Tonaż znamionowy | Maksymalna dostępna siła, zwykle podawana w pobliżu dolnego martwego punktu | Musi przekraczać szczytową siłę operacji, a nie średnią siłę |
| Długość skoku | Całkowity przesuw suwaka od górnego do dolnego martwego punktu | Musi być wystarczająco długi, aby załadować i rozładować część oraz wyczyścić matrycę |
| Skoki na minutę (SPM) | Częstotliwość cykli przy prędkości znamionowej | Ustawia wyjście teoretyczne; obsługa i karmienie zwykle stają się prawdziwym ograniczeniem |
| Wysokość matrycy / wysokość zamknięcia | Odległość od górnej części łóżka do dołu przesuwnego w dolnym martwym punkcie, z regulacją w określonej pozycji | Zbyt mała oznacza, że zestaw matryc nie będzie pasował; za dużo można skorygować za pomocą elementów dystansowych, ale wiąże się to ze sztywnością |
| Regulacja suwaka | Zakres, w którym można zmienić wysokość zamknięcia | Określa, ile różnych zestawów matryc może przyjąć prasa bez pionów |
| Łóżko i zjeżdżalnia | Użytkowa powierzchnia montażowa | Musi zawierać ślad matrycy z miejscem na zaciski, a nie tylko zarys matrycy |
| Głębokość gardła | Odległość od ramy do środka slajdu na otwartej prasie | Ogranicza szerokość arkusza, który może być podawany z boku maszyny z otwartą szczeliną |
| Umrzeć poduszka capacity and stroke | Dostępna siła i przesuw do rysowania i usuwania izolacji | Prasa bez odpowiedniej poduszki nie może ciągnąć, niezależnie od tonażu |
| Wymiary okna lub otworu | Oczyść przestrzeń w stojakach prasy o zamkniętej ramie | Określa, czy podajnik cewki, ramiona przenoszące lub roboty mogą dotrzeć do obszaru matrycy |
| Ugięcie pod obciążeniem | Rama stretch and slide tilt at rated tonnage | Napędza zużycie matrycy i zbieżność części; ma największe znaczenie w przypadku szerokich łóżek i ładunków przesuniętych centralnie |
Dwa z nich oddziałują na siebie w sposób, który przyciąga ludzi. Długość skoku i wysokość matrycy idą ze sobą w parze: dłuższy skok zapewnia więcej miejsca na podawanie i wyrzut, ale w wielu konstrukcjach zmniejsza również minimalną wysokość zamknięcia, ponieważ skok korby i położenie suwaka są geometrycznie powiązane. Prasa o dużym skoku może nie zaakceptować krótkiego stosu matryc bez płyty wznośnej, a płyta wznośna dodaje połączenie pomiędzy matrycą a łożem, które należy zastosować podkładkę i sprawdzić.
Drugim cichym problemem jest ładowanie niecentryczne. Katalogi podają tonaż dla ładunku skupionego. Jednopunktowa prasa obciążona z jednej strony zamka przechyli go, otworzy luz prowadnicy z jednej strony i zamknie z drugiej. Rezultatem jest nierówna grubość części, przyspieszone zużycie prowadnicy i, w najgorszym przypadku, pęknięty ślizg. Gdy matrycy nie można ustawić centralnie, powszechnie przyjmuje się, że praktyczny limit wynosi około połowy tonażu znamionowego na maszynie jednopunktowej i mniej więcej dwie trzecie na maszynie dwupunktowej, ale rzeczywista wartość powinna pochodzić z własnego wykresu obciążenia producenta, a nie z praktycznej reguły.
Rama jest pierwszą decyzją konstrukcyjną, na którą wpływa rozmiar części, metoda podawania i tolerancja. Prasa typu otwartego posiada ramę w kształcie litery C z napędem i suwakiem podpartym tylko z jednej strony. Prasa typu zamkniętego otacza suwak z obu stron, dzięki czemu droga obciążenia jest symetryczna.
Konsekwencja jest prosta. Otwarta prasa zapewnia dostęp do matrycy z trzech stron, co ułatwia ręczne ładowanie, boczne podawanie długich części i szybką wymianę matrycy, ale rama jest mniej sztywna i bardziej ugina się pod obciążeniem. Zamknięta prasa jest znacznie sztywniejsza i jest normalnym wyborem w przypadku matryc progresywnych, dużego tonażu, wąskich tolerancji i wszelkich procesów, w których krytyczna jest równoległość ślizgów. Jeśli część jest długa i musi być poprowadzona z boku, często jedyną praktyczną odpowiedzią jest otwarta rama z głęboką gardzielą; jeśli część jest wykonana z precyzyjnego tłoczenia, zamknięta rama prawie zawsze wygrywa pod względem trwałości narzędzia. Bardziej szczegółowe omówienie kompromisów jest dostępne w tym porównaniu projekty pras typu otwartego i zamkniętego , który bardziej szczegółowo omawia argument dotyczący ugięcia.
| Czynnik | Typ otwarty (rama C) | Typ zamknięty (rama H) |
|---|---|---|
| Załaduj ścieżkę | Asymetryczny; rama pełni funkcję wspornika | Symetryczny; obie kolumny dzielą obciążenie |
| Ugięcie pod obciążeniem | Wyżej i przechyla suwak | Niski, ze znacznie mniejszym nachyleniem suwaka |
| Dostęp do matrycy | Otwarte z trzech stron | Tylko szyby przednie i tylne |
| Typowy zakres tonażowy | Lekki do średniego | Średnio do bardzo ciężkiego |
| Najlepiej nadaje się do | Matryce jednostanowiskowe, długie części z zasilaniem bocznym, warsztaty i krótkie serie | Matryce progresywne i transferowe, tłoczenie wielkoseryjne, wąskie tolerancje |
| Umrzyj życiem | Krótszy tam, gdzie tolerancja jest wąska | Dłużej, ponieważ prześwity pozostają stabilne |
| Ślad | Kompaktowy, łatwy do zmiany położenia | Większy, wymaga solidnego fundamentu |
| Dopasowanie automatyki | Prosty z ręcznym lub robotycznym ładowaniem z boku | Dobrze nadaje się do linii kręgów, transferów i automatyzacji w prasie |
Na wzmiankę zasługuje hybryda, ponieważ jest powszechna w praktyce: ościeżnica półzamknięta lub otwarta. Dodaje częściowe połączenie między słupkami za prowadnicą, co przywraca użyteczną sztywność, zachowując jednocześnie większość dostępu z boku. Jest to rozsądny środek dla warsztatów, które muszą obsługiwać zarówno pracę jednostanowiskową, jak i umiarkowaną pracę progresywną na tej samej maszynie.
Konstrukcja ramy decyduje o sztywności. Napęd decyduje o kształcie skoku, a co za tym idzie o zakresie procesów, jakie może wykonać prasa.
A napęd korbowy to najprostszy i najtańszy układ. Promień korby określa skok, a prędkość poślizgu przebiega po sinusoidalnej krzywej, która osiąga szczyt w środku suwu w dół. Jest szybki, wydajny i idealny do wykrawania, przebijania i płytkiego formowania.
An mimośrodowy napęd zębaty umieszcza koło zębate pomiędzy kołem zamachowym a wałem mimośrodowym. Przekładnia zmniejsza prędkość i zwiększa moment obrotowy, dzięki czemu można przenosić większe obciążenia za pomocą tego samego silnika i sprzęgła. Mimośrodowe prasy zębate są tradycyjnym rozwiązaniem w przypadku prac wymagających dużych skoków i dużych tonaży, takich jak formowanie dużych paneli, gdzie suwak musi przebyć długą drogę, a mimo to zapewniać siłę.
A przełączyć napęd wykorzystuje połączenie zamiast pojedynczej korby. Przewaga mechaniczna wzrasta dramatycznie w kierunku dolnej części skoku, zapewniając powolne podejście, krótki postój i bardzo dużą siłę na końcu skoku. To połączenie sprawia, że prasy kolanowe dobrze nadają się do operacji kucia na zimno, wybijania i zaklejania, gdzie materiał musi wtłaczać się do wnęki matrycy, a nie po prostu być ścinany lub zginany.
A serwonapęd usuwa stałą zależność między pozycją suwaka a kątem korby. Ruch suwaka staje się zaprogramowanym profilem. Może zbliżać się szybko, zwalniać do kontrolowanej prędkości w momencie kontaktu, przebywać pod obciążeniem i wracać z dużą prędkością. W przypadku głębokiego tłoczenia zmniejsza to ryzyko rozdarcia, ponieważ materiał jest ciągniony z szybkością, jaką może tolerować; przy formowaniu materiału o dużej wytrzymałości lub podatnego na sprężynowanie umożliwia skok kalibracyjny na dole. Ta sama elastyczność obsługuje profile ruchu w wielu trybach, co byłoby niemożliwe w przypadku stacjonarnej korby.
| Typ napędu | Charakterystyka udaru | Siła na dole skoku | Typowe zastosowania |
|---|---|---|---|
| Korba | Naprawiono ruch sinusoidalny | Tonaż znamionowy near BDC | Wykrawanie, przebijanie, płytkie formowanie, tłoczenie ogólne |
| Ekscentryczna przekładnia | Stały, dłuższy skok i wyższy moment obrotowy | Wysokie, utrzymujące się podczas dłuższej podróży | Formowanie dużych paneli, głębokie części, ciężkie matryce progresywne |
| Przełącz | Wolne w pobliżu dna z krótką przerwą | Bardzo wysokie, skoncentrowane w końcówce | Kucie na zimno, wybijanie, kalibrowanie, formowanie grubych materiałów |
| Serwo | Możliwość programowania profilu, zatrzymania i odwrócenia | Kontrolowane i powtarzalne w dowolnym miejscu profilu | Głębokie tłoczenie, formowanie wrażliwe na sprężynowanie, operacje wieloetapowe |
Wybór nie jest czysto techniczny. Prasa korbowa kosztuje mniej i jest łatwiejsza w utrzymaniu; serwoprasa kosztuje więcej, ale może zastąpić dwie konwencjonalne maszyny i zestaw operacji ręcznych. Ekonomia zwykle sprowadza się do tego, ile oszczędności w pracy i operacjach wtórnych można odzyskać w ciągu całego życia matrycy.
Prawie każda masowo produkowana część metalowa przynajmniej raz przechodziła przez prasę. Procesy dzielą się na kilka rozpoznawalnych grup, a każda z nich stawia określone wymagania maszynie.
Wykrawanie wycina kształt z arkusza jednym pociągnięciem; piercing robi w nim dziury. Obydwa są operacjami ścinania wykonywanymi na bardzo małej odległości, co oznacza, że idealnie pasują do górnej części krzywej siły. Wymagania obejmują duży tonaż, sztywną ramę zapewniającą stały luz matrycy i szybką pracę cykliczną. Progresywne matryce łączą w sobie wykrawanie, przekłuwanie, formowanie i przycinanie w jeden pasek i wymagają prasy o zamkniętej ramie ze sztywnym łożem i dobrą równoległością sań, ponieważ każda stacja dziedziczy błąd wyrównania poprzedniej.
Operacje te raczej odkształcają materiał niż go oddzielają. Gięcie i lekkie formowanie wymagają umiarkowanej siły podczas dłuższego przesuwu, zatem prasa o rozsądnej długości skoku i odpowiednio dobranej poduszce jest właściwym narzędziem. Wybijanie i wytłaczanie wymaga czegoś przeciwnego: ekstremalnej siły przy prawie zerowym ruchu, w tym miejscu sprawdzają się przekładnie przegubowe i mimośrodowe.
Głęboki rysunek pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Jednopunktowa prasa serwo typu otwartego do głębokiego tłoczenia Jednopunktowa prasa serwo typu otwartego do głębokiego tłoczenia i rozciągania, z bezpośrednim napędem o wysokim momencie obrotowym, głębokością gardzieli 350 mm i siłą 1250 kN. Zobacz produkt → Jednopunktowa prasa serwo typu otwartego BLAS125 jest przeznaczona do głębokiego tłoczenia i łączy w sobie długi, kontrolowany skok z układem poduszek, który pasuje do pracy przy kubku, a nie do prostego wykrawania.
Kucie na zimno wymusza przepływ metalu wewnątrz matrycy w temperaturze pokojowej. Siły są duże, odkształcenie jest poważne, a obciążenie pojawia się w postaci krótkiego, ciężkiego impulsu w dolnej części skoku. Prasy przegubowe są zbudowane dokładnie dla tego profilu: powolne, mocne podejście, krótki postój, który pozwala materiałowi wypełnić wnękę, i szybki powrót. Maszyny tej klasy takie jak ta  BLKP-650 Prasa przełączająca do kucia na zimno o dużej odporności na odkształcenia Wytrzymała prasa dźwigniowa do kucia na zimno o udźwigu 6500 kN, nominalnym skoku nacisku 8 mm, ramie o dużej sztywności i zintegrowanym wyrzutniku do pracy z dużymi odkształceniami. Zobacz produkt → prasy przełączające do kucia na zimno o dużym odkształceniu, są zaprojektowane w oparciu o wyważoną geometrię skoku, która utrzymuje suwak w pozycji kwadratowej pod obciążeniami niecentrycznymi generowanymi przez matryce do kucia, oraz wokół ramy, która jest wystarczająco sztywna, aby utrzymać wymiary wnęki przez tysiące cykli.
Obudowy akumulatorów i podobne obudowy to długie, cienkościenne części ciągnione produkowane w bardzo dużych ilościach. Proces ten jest zasadniczo wymagający i wymaga niewielkiej tolerancji grubości ścianki, płytkich, ale powtarzalnych etapów formowania i rygorystycznego wymagania, aby części były płaskie i kwadratowe. Ponieważ części są często produkowane z szerokich kręgów na zautomatyzowanych liniach, prasa wymaga szerokiego łoża, sztywnej zamkniętej lub ciężkiej otwartej ramy oraz możliwości utrzymania tolerancji na całej szerokości łoża, a nie tylko w środku. Maszyny specjalnie zaprojektowane, takie jak ta  BLPC2-160 Wysokotonażowa dwupunktowa prasa akumulatorowa typu otwartego Dwupunktowa prasa do obudowy akumulatora typu otwartego, przeznaczona do formowania komponentów akumulatorów na dużą skalę i zastosowań w obudowach akumulatorów w produkcji wielkoseryjnej. Zobacz produkt → wysokotonażowe, ultrastabilne prasy akumulatorowe są skonfigurowane pod kątem takiej kombinacji szerokości złoża, tonażu i powtarzalności.
Nie każde zadanie pasuje do kompaktowego obszaru matrycy. Szerokie panele, opakowania urządzeń i długie sekcje konstrukcyjne wymagają szerokiego łoża lub głębokiego gardzieli, który umożliwia przepływ materiału obok prowadnicy. Prasy otwarte z głębokim wgłębieniem istnieją dokładnie z tego powodu: zamieniają pewną sztywność na możliwość podawania dużego arkusza przez bok maszyny, podczas gdy matryca pozostaje zamontowana na łożu.
Dobór prasy najczęściej kończy się niepowodzeniem, gdy proces jest definiowany po zakupie maszyny. Praca w odwrotnej kolejności trwa dłużej na etapie wyceny i oszczędza miesiące później.
Kolejność ma znaczenie, ponieważ każdy krok ogranicza następny. Na przykład zmiana głębokości rysowania może wymusić dłuższy skok, co zmienia obwiednię wysokości zamknięcia, co może wymusić całkowicie inny rozmiar ramy. Zamrożenie procesu w pierwszej kolejności usuwa większość operacji tam i z powrotem.
Cena zakupu prasy to najmniejsza liczba w jej koszcie życia. Większe liczby obejmują oprzyrządowanie, energię, konserwację i nieplanowane przestoje, na które mają wpływ wybory specyfikacji dokonane wiele lat wcześniej.
Trwałość narzędzia zależy od osiowania. Każda dziesiąta milimetra pochylenia prowadnicy lub ugięcia ramy objawia się nierównym luzem matrycy, a nierówny luz oznacza zadziory, zużycie krawędzi, zacieranie i pękanie stempli. Prasa, która jest wystarczająco sztywna do tego zadania, często pokryje różnicę w kosztach ramy poprzez samą dłuższą żywotność matrycy, szczególnie w przypadku matryc progresywnych, w których awaria pojedynczej stacji powoduje zatrzymanie całej linii.
Zużycie energii jest zdominowane przez wielkość koła zamachowego i silnika. Prasa z powiększonym kołem zamachowym szybciej odzyskuje prędkość pomiędzy pociągnięciami i pobiera bardziej stabilny prąd, podczas gdy prasa pracująca na granicy powoduje gwałtowne cykle pracy silnika i nagrzewa obudowę. W przypadku pras serwo obraz się zmienia: napęd pobiera prąd szczytowy podczas formowania, dlatego zasilanie elektryczne, okablowanie i wszelkie układy odzyskiwania energii zasługują na uwagę na etapie specyfikacji, a nie podczas uruchamiania.
Wymogi bezpieczeństwa nie podlegają negocjacjom i są coraz bardziej szczegółowe. Mechaniczne osłony, blokowane bramy, kurtyny świetlne z wyciszeniem dla automatycznego podawania, sterowanie oburęczne dla ręcznych stanowisk załadunkowych oraz system monitorowania hamulców weryfikujący skuteczność zatrzymywania to normalny punkt odniesienia. Monitorowanie tonażu i ochrona matrycy są równie ważne w praktyce, ponieważ powodują, że powolna awaria oprzyrządowania staje się zatrzymaniem maszyny i wpisem do dziennika konserwacji.
Dwa inne koszty są rutynowo niedoszacowane. Sprężone powietrze wykorzystywane jest do przeciwwagi, uruchamiania sprzęgła i poduszek pneumatycznych, a nieszczelności w tym obwodzie objawiają się nieprawidłową reakcją sprzęgła i dryfującym balansem poślizgu. Smarowanie to druga sprawa: automatyczne systemy obiegowe z filtracją i monitorowaniem ciśnienia przekształcają codzienne czynności wykonywane ręcznie w zaplanowaną wymianę filtra i wyłapują awarię pompy, zanim stanie się to poważnym problemem.
Prasa mechaniczna to solidna maszyna, ale zużywa się w przewidywalnych miejscach, a zużycie można zmierzyć na długo przed jego uwidocznieniem w częściach.
Prasa utrzymywana zgodnie z harmonogramem może działać przez dziesięciolecia. Praca prasy, aż coś się zepsuje, zwykle wymaga matrycy, tygodnia produkcyjnego i relacji z klientem. Różnica w kosztach między tymi dwoma podejściami ma głównie charakter administracyjny: lista kontrolna, zestaw tolerancji i osoba odpowiedzialna za rejestrowanie liczb.
Ostatnim etapem jest sprawdzenie, czy oferowana maszyna będzie nadal odpowiednia za pięć lat, kiedy zmieni się skład części i zaostrzą się tolerancje. Kilka kontroli pokrywa większość ryzyka.
Dostawcy posiadający własną produkcję zazwyczaj odpowiadają na te pytania za pomocą rysunków i pomiarów, a nie przymiotników. Na przykład Bolun buduje swój asortyment pras w oparciu o system produkcji z pełnym łańcuchem, który obejmuje projektowanie, produkcję komponentów rdzenia i montaż końcowy, czyli układ, który sprawia, że wykres obciążenia i wartość ugięcia są znaczące, a nie przybliżone. Kupujący oceniający a dostawca pras mechanicznych powinien traktować możliwość wygenerowania tych liczb na żądanie jako pierwszy filtr, na długo zanim cena wejdzie do dyskusji.
Prasa mechaniczna to prosty pomysł wykonany z niezwykłą precyzją: magazynuje energię w obracającej się masie, uwalnia ją poprzez połączenie, które zwielokrotnia siłę i prowadzi wynik tak dokładnie, że matryca może ciąć, zginać lub rysować metal z dokładnością do ułamka milimetra, dziesiątki tysięcy razy dziennie. Z tego zdania wynika wszystko, co istotne w specyfikacji.
Tonaż mówi o pułapie. Krzywa siły wskazuje, w którym miejscu skoku można jej użyć. Ramka informuje, jaka część pozostaje wyśrodkowana na matrycy. Napęd informuje, czy ruch jest stały, czy programowalny. Poduszka, łóżko i wysokość zamknięcia mówią Ci, czy Twoje oprzyrządowanie będzie pasować i czy przetrwa.
Jeśli dobrze wykonasz te pięć rzeczy, prasa stanie się najmniej interesującą maszyną w zakładzie, czyli dokładnie taką, jaką powinna być. Jeśli się pomylisz, stanie się to wąskim gardłem, od którego zaczyna się każda rozmowa.


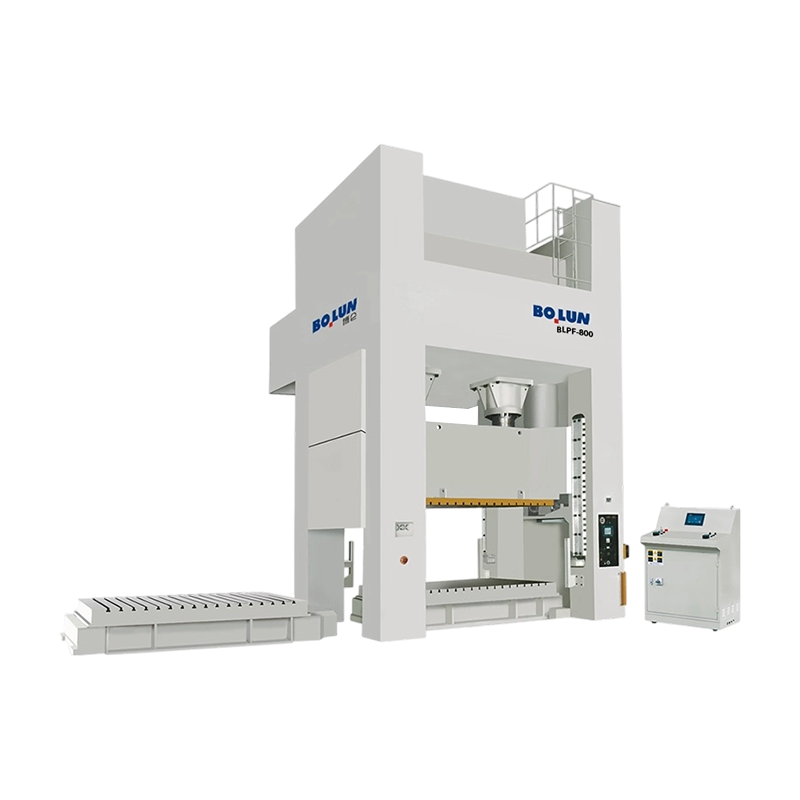
Umieść obok siebie 160-tonową prasę z otwartą ramą i 160-tonową prasę z za...
Co to jest prasa ciśnieniowa? A prasa mechaniczna — zwana takż...
Kierownik produkcji wchodzi na spotkanie inżynieryjne ze stosem rysunków d...
Fabryka elementów złącznych w Taizhou otrzymuje zamówienie od głównego dos...
Średniej wielkości producent elementów złącznych stanął niedawno przed zna...
Jeśli planujesz produkcję średnich lub małych części metalowych w dużych i...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

