Średniej wielkości producent elementów złącznych stanął niedawno przed znanym problemem: jego tokarki CNC przeżuwały pręty w proporcji prawie trzech kilogramów stali zużywanej na każdy kilogram wysłanych śrub. Zakład zmienił swoją najpopularniejszą śrubę sześciokątną M6 na maszynę do kucia na zimno, a ekonomika szybko się zmieniła. Zużycie materiału wzrosło powyżej 95 procent, wydajność wzrosła z około dziesięciu części na minutę do kilkuset, a gotowe śruby stały się mocniejsze, ponieważ formowanie na zimno utwardziło łeb i trzpień.
Oto główny argument przemawiający za stosowaniem maszyny do kucia na zimno: zmienia ona kształt metalu, zamiast go wycinać, i robi to bez użycia ciepła, z dużą prędkością i z doskonałą powtarzalnością. Maszyny do kucia na zimno produkują śruby, sworznie, nity, sworznie, zaciski i szeroką gamę drobnych komponentów inżynieryjnych dla rynków motoryzacyjnego, elektrycznego, AGD i budowlanego. Jeśli oceniasz, czy taka maszyna powinna znajdować się w Twojej fabryce, ten przewodnik omawia podstawy procesu, konfiguracje maszyn, istotne decyzje dotyczące specyfikacji oraz pułapki związane z zaopatrzeniem, które decydują o tym, czy inwestycja faktycznie się opłaca.
Maszyna do kucia na zimno to prasa do formowania metalu, która kształtuje walcówkę w części stałe w temperaturze pokojowej. Maszyna wyciąga drut z cewki, prostuje go, podaje dokładną długość, odcina półfabrykat, a następnie jednym lub kilkoma stemplami wbija półfabrykat w matryce. Każda stacja matrycy spęcza lub wytłacza materiał, aż półfabrykat osiągnie gotową geometrię. Słowo „nagłówek” pochodzi z pierwotnego zastosowania: spęczanie końca półfabrykatu gwoździa lub śruby w celu utworzenia łba. Nowoczesne maszyny nadal to robią, ale przycinają, wytłaczają, wytłaczają wewnętrzne gniazda, redukują chwyty i tworzą złożone części na wielu stanowiskach w jednym cyklu.
Kucie na zimno jest podkategorią kucia na zimno. Kucie na zimno obejmuje wszelkie odkształcenia plastyczne metalu poniżej jego temperatury rekrystalizacji; Kucie na zimno odnosi się w szczególności do szybkiego, wielostanowiskowego formowania drutu lub pręta w małe, przeważnie osiowosymetryczne części. W praktyce maszyna do kucia na zimno jest dla solidnych komponentów tym, czym prasa do tłoczenia dla blachy: jest dedykowanym, wysokowydajnym narzędziem produkcyjnym do tego zadania.
Maszyny dzielą się na dwie szerokie rodziny. Poziome głowice zimne, znane z produkcji gwoździ i śrub, podają drut wzdłuż osi poziomej i są niezwykle szybkie. Pionowe prasy do formowania na zimno, często budowane jako prasy z napędem dźwigniowym, obsługują cięższy drut, większe półfabrykaty i części wymagające większej energii formowania. Obie rodziny odkształcają materiał pod wpływem nacisku mechanicznego i opierają się na tych samych zasadach metalurgicznych.
Niezależnie od marki i konfiguracji, każda operacja tłoczenia na zimno przebiega według tej samej sekwencji:
Typowa śruba z łbem sześciokątnym w rozmiarze M6 zaczyna się od drutu o średnicy 5,5 mm. Półwyrób jest przycinany na odpowiednią długość, a następnie spęczany w trzech matrycach: pierwsza wstępnie formuje łeb, druga powiększa go bliżej ostatecznej średnicy, a trzecia wybija sześciokąt i fazkę, podczas gdy stempel formuje wewnętrzne gniazdo poprzez wytłaczanie do tyłu. Cała sekwencja trwa kilka dziesiątych sekundy. Nowoczesne maszyny produkują od 100 do 700 części na minutę, przy czym lżejsze części pracują na wyższym końcu.
Czynnikiem ograniczającym jest odkształcenie, a nie czas cyklu. Każda stacja może zwiększyć pole przekroju poprzecznego półfabrykatu tylko do tego stopnia, zanim materiał się wypaczy lub stwardnieje przez zgniot przekraczający jego plastyczność. Dlatego wybór maszyny zależy bardziej od całkowitego wymaganego odkształcenia i siły formowania niż od reklamowanej maksymalnej prędkości.
Kucie na zimno opiera się na dwóch mechanizmach odkształcenia, które często działają razem w tej samej części.
Denerwujące compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Wytłaczanie moves material through a die opening. Forward extrusion reduces the cross-section of the blank and is used for shank reductions and tapered features. Backward extrusion forces material to flow backwards around a punch, forming cavities such as hex sockets, blind holes, and cup shapes. Backward extrusion generates some of the highest forming loads in cold heading because the material is restrained on nearly every side.
Utwardzanie przez pracę reguluje, jak daleko może zajść proces. Każdy przyrost odkształcenia plastycznego zwiększa granicę plastyczności i twardość metalu. W przypadku stali niskowęglowej całkowita redukcja może osiągnąć od 75 do 80 procent, zanim konieczne będzie wyżarzanie. W przypadku materiałów nierdzewnych lub wysokostopowych granica jest znacznie niższa. Dobra praktyka spęczania na zimno utrzymuje odkształcenie na stanowisko poniżej dostępnej plastyczności materiału, a ostateczną twardość po umocnieniu przez zgniot traktuje jako cechę konstrukcyjną, a nie przypadek. W przypadku elementów złącznych gwintowanych ta dodatkowa wytrzymałość jest często dokładnie taka, jakiej wymaga wydruk.
Fizyczny układ maszyny do kucia na zimno określa zakres części, które można ekonomicznie eksploatować.
Hedery poziome to klasyczne maszyny w branży elementów złącznych. Ścieżka drutu jest prosta i pozioma, siłownik naprowadzający porusza się poziomo, a mechanizmy odcinające i przenoszące pracują z bardzo dużą szybkością. Doskonale sprawdzają się w przypadku małych części: gwoździ, śrub, nitów, krótkich kołków i podobnych geometrii. Ich ograniczeniem jest rozmiar i masa części, ponieważ duże półfabrykaty stają się trudne do prowadzenia i manipulowania w poziomie z dużą prędkością.
Prasy pionowe przetwarzają cięższy drut i większe części. Tłok porusza się pionowo w tej samej geometrii, co prasa konwencjonalna. Ponieważ rama symetrycznie absorbuje siły reakcji, maszyny pionowe osiągają lepsze wyrównanie stempla z matrycą i są łatwiejsze do integracji z robotami, automatycznymi podajnikami i ciężkim oprzyrządowaniem. Konstrukcja z zamkniętą ramą, czasami nazywana ramą O, jest odporna na ugięcie lepiej niż otwarta rama C i jest preferowana w przypadku prac związanych z formowaniem na zimno o dużym tonażu.
Układ napędowy ma takie samo znaczenie jak układ. Maszyny napędzane korbą są proste, szybkie i wydajne, a prędkość poślizgu jest sinusoidalna i osiąga szczyt w pobliżu połowy skoku. Maszyny z napędem przegubowym wykorzystują połączenie, które zwielokrotnia siłę, gdy suwak zbliża się do dolnego martwego punktu. Prasa przełączająca wytwarza ogromną siłę przy niskiej prędkości przesuwania w strefie formowania, co poprawia wypełnianie matrycy i zmniejsza obciążenia udarowe. Dlatego też prasy dźwigniowe dominują w zastosowaniach pionowego kucia na zimno: ich krzywa siły i skoku odpowiada wymaganiom związanym z dużym odkształceniem i wysokoenergetycznym formowaniem na zimno.
Prasy napędzane serwo zastępują koło zamachowe i sprzęgło serwomotorami z napędem bezpośrednim. Ruch suwaka można programować, dzięki czemu maszyna może pozostać na dole, zmieniać prędkość w połowie skoku i podążać za niestandardową krzywą formowania. Technologia serwo rozprzestrzenia się na formowanie na zimno, ponieważ skraca czas cykli dla części wieloetapowych i chroni drogie matryce przed obciążeniami udarowymi.
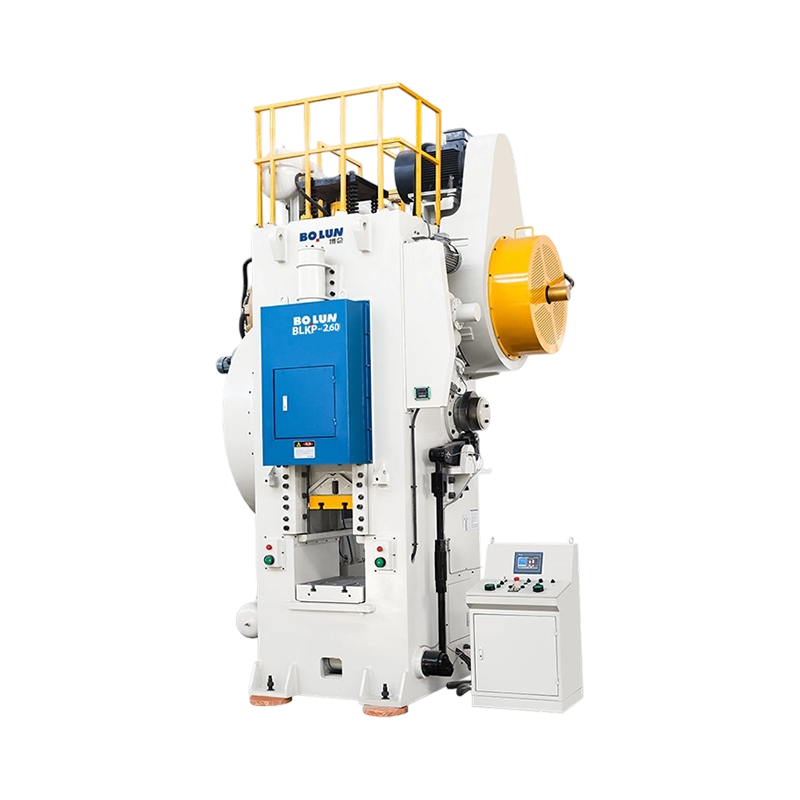
Możesz przeczytać więcej o czym jest prasa do kucia na zimno w naszych notatkach branżowych. Spośród przemysłowych linii pras do kucia na zimno, seria BLKP do kucia na zimno z przekładnią dźwigniową wykorzystuje przekładnię dźwigniową zapewniającą zrównoważony skok i wysoką zdolność odkształcania, a konstrukcja jest odpowiednia dla części wymagających stałej siły na dużej odległości formowania.
 BLKP-400 Prasa przegubowa do kucia na zimno o udźwigu 4000 kN Ta prasa przegubowa o mocy 4000 kN oferuje opcje skoku 160 lub 180 mm oraz elektryczną regulację suwaka z blokadą hydrauliczną, dzięki czemu nadaje się do spęczania, formowania i wymiarowania, gdzie liczy się zrównoważona siła na długich dystansach formowania. Zobacz produkt →
Wybór materiału to pierwsza rzecz, którą należy podjąć w przypadku projektu spęczania na zimno, ponieważ określa obciążenia formujące, trwałość narzędzia oraz to, czy części pękają, czy się zaginają.
Większość części giętych na zimno jest wykonana z drutu ze stali niskowęglowej w gatunkach takich jak SAE 1008, 1010 i 1018. Gatunki te charakteryzują się niskimi naprężeniami płynięcia, wysoką ciągliwością i są łatwe do formowania w matrycach wielostanowiskowych. Gatunki średniowęglowe, takie jak 1035 i 1045, zwiększają wytrzymałość gotowych części, ale wymagają zauważalnie większych sił formowania. Stale stopowe, w tym 4037 i gatunki poddane obróbce borem, takie jak 10B21 i 10B33, są określone tam, gdzie wymagane są klasy właściwości elementów złącznych 8.8, 9.8 lub 10.9. Stale nierdzewne, takie jak 304, 316 i 410, dobrze się formują, ale utwardzają się agresywnie, dlatego wymagają większej liczby stacji formujących i mocniejszego smarowania. Drut nieżelazny, w tym stopy aluminium 6061 i 5056, mosiądz, miedź i miedź berylowa, jest powszechnie stosowany w elementach elektrycznych, zaciskach i sprzęcie odpornym na korozję.
Właściwości materiału określają również rozmiar maszyny. Wraz ze wzrostem zawartości węgla, zawartości stopu lub całkowitego odkształcenia wymagana siła formowania szybko rośnie. Jeśli planujesz używać kilku rodzin materiałów na jednej maszynie, dobierz rozmiar maszyny pod kątem najmocniejszego i najtwardszego materiału w mieszance, a nie tylko według bieżącego harmonogramu produkcji.
Dlaczego producenci inwestują w maszyny do kucia na zimno, skoro posiadają już tokarki i centra obróbcze? Wybór ten uzasadnia pięć wymiernych zalet.
Po pierwsze, wykorzystanie materiału jest niezwykle wysokie. Formowanie wypiera materiał, zamiast go odcinać, więc element złączny, który kiedyś zużywał kilka razy większą masę gotowego pręta, można teraz wyprodukować przy mniej niż pięcioprocentowych stratach procesowych z kręgu. W przypadku milionów części same oszczędności na surowej stali uzasadniają zakup sprzętu.
Po drugie, prędkość wyjściowa nie ma sobie równych w przypadku części stałych. Hedery z pojedynczym uderzeniem pracują znacznie powyżej 400 części na minutę, a maszyny wielostanowiskowe nadal produkują setki części na minutę w przypadku wielu rodzin produktów. Żaden proces wytwarzania wiórów nie jest tak szybki jak w przypadku litego elementu metalowego.
Po trzecie, utwardzanie przez zgniot poprawia właściwości mechaniczne. Materiał jest najmocniejszy dokładnie tam, gdzie przepływa najbardziej, czyli tam, gdzie elementy złączne wymagają oporu: w paśmie łba, ściance kielicha i trzonku. Formowanie na zimno często umożliwia producentom stosowanie tańszego gatunku stali, ponieważ obróbka na zimno zwiększa wytrzymałość, która w przeciwnym razie wymagałaby obróbki cieplnej.
Po czwarte, spójność wymiarowa wynika ze sztywnej maszyny i powtarzalnego oprzyrządowania. Po dobraniu matryc serie stu tysięcy sztuk zachowują wąskie wymiary z niewielkim dryftem i bardzo małą liczbą odrzutów.
Po piąte, jakość powierzchni jest dobra. Wnęka matrycy zapewnia gładkie wykończenie części, często eliminując wtórne operacje szlifowania i polerowania. Kompromisem jest początkowy koszt matryc i konfiguracji; proces staje się ekonomiczny tylko wtedy, gdy wolumeny są wystarczająco duże, aby zamortyzować to oprzyrządowanie.
Obróbka skrawaniem jest najczęstszą alternatywą dla małych części stałych, dlatego też jest to pierwszy proces, który kupujący porównują z kuciem na zimno. Każdy z nich ma wyraźną strefę ekonomiczną.
| Kryterium | Maszyna do spęczania na zimno | Obróbka CNC |
|---|---|---|
| Wykorzystanie materiału | 90-98 proc | Typowo 40-70 procent |
| Czas cyklu | 0,1 do 10 sekund na część | 5 sekund do kilku minut |
| Część siły | Wzmocnione przez hartowanie | Zależnie od zapasów prętów; powierzchnie cięcia nie są wzmocnione |
| Typowa tolerancja | /- 0,05 mm na elementach uformowanych | /- 0,01 mm lub więcej |
| Koszt konfiguracji i oprzyrządowania | Wysoki; matryce są niestandardowe i specyficzne dla części | Umiarkowany; zmiany programu są szybkie |
| Elastyczność | Niski; dedykowane oprzyrządowanie na część | Wysoki; łatwe zmiany w projekcie |
| Wielkość ekonomiczna | Zwykle powyżej 100 000 sztuk rocznie | Ekonomiczny od jednorazowego użytku wzwyż |
Obróbka wygrywa, gdy ilości są małe, geometria często się zmienia lub tolerancje są wyjątkowo wąskie. Kucie na zimno wygrywa, gdy część ma stabilną konstrukcję, dużą roczną objętość i wystarczającą symetrię, aby można ją było uformować w matrycach. Wiele zakładów wykorzystuje zarówno: tłoczenie na zimno dla głównego produktu, jak i maszyny CNC do produkcji wyrobów specjalnych, prototypów i wariantów o małej objętości.
Typowym przepływem hybrydowym jest kucie na zimno, po którym następuje walcowanie gwintu, a następnie lekkie nakierowywanie lub fazowanie. Punkty gwintu i elementy napędowe są często łatwiejsze do kontrolowania za pomocą szybkiego przejścia wtórnego niż poprzez ich samodzielne formowanie, a połączenie to nadal kosztuje znacznie mniej w przeliczeniu na część niż pełna obróbka.
Kucie na gorąco podgrzewa metal w celu zmniejszenia jego naprężenia płynięcia, co pozwala na duże części i poważne odkształcenia przy maszynach o niewielkim tonażu. Kucie na zimno zastępuje piec siłą: maszyna musi pokonać pełną granicę plastyczności materiału w temperaturze pokojowej przy każdym suwie.
W przypadku małych części kucie na zimno ma zdecydowane zalety. Nie ma kamienia, nie ma strat utleniania, nie ma skurczu termicznego i nie ma energii pieca. Tolerancje są węższe, ponieważ matryca określa ostateczny kształt bez naddatków na skurcz, a wykończenie powierzchni jest wystarczająco gładkie, aby można było przejść bezpośrednio do walcowania gwintów. Ponieważ obróbka na zimno wzmacnia materiał, wiele części zachowuje swoje właściwości mechaniczne po zmniejszonej obróbce cieplnej lub wcale.
Kucie na gorąco pozostaje lepszym wyborem, gdy część jest duża, gdy całkowite odkształcenie przekracza to, co materiał może wchłonąć na zimno, lub gdy wymagane są stale o bardzo wysokiej wytrzymałości i plastyczności w niskiej temperaturze pokojowej. Jest to również preferowane w przypadku części o grubych przekrojach, które wymagałyby niepraktycznie dużej prasy na zimno. Orientacyjnie można przyjąć, że części ważące powyżej jednego kilograma są zwykle kierowane do kucia na gorąco lub na gorąco zamiast kucia na zimno, chociaż punkt przecięcia zależy od geometrii, materiału i objętości.
Tłoczenie form z blachy; Nagłówek na zimno tworzy drut. Te dwa procesy bardziej się uzupełniają niż rywalizują. Na przykład obudowa akumulatora to wytłoczona i głęboko tłoczona część z blachy, podczas gdy znajdujące się w niej zaciski akumulatora i styki stykowe są zwykle stwardniałe.
Tłoczenie pozwala uzyskać z płaskiego arkusza cienkościenne, kołnierzowe i otwarte kształty. Kucie na zimno wytwarza ciała stałe, łby, trzony i wewnętrznie uformowane wnęki z drutu okrągłego. Gdy komponent jest osiowosymetryczny i solidny, gnicie na zimno jest szybsze i bardziej efektywne pod względem materiałowym. Gdy częścią jest płyta, wspornik lub skorupa, tłoczenie jest naturalnym procesem.
Wiele zespołów produktów zawiera oba typy części. Element złączny z łbem kołnierzowym wykonany jest przez nagłówek; znajdujący się obok zacisk ustalający jest wybity. Dlatego też producenci pras, w tym ci, którzy koncentrują się na sprzęcie do kucia na zimno, zazwyczaj oferują obie rodziny pras, aby zakłady mogły pokryć pełną listę materiałów.
Odlewanie tworzy części poprzez zestalanie ciekłego metalu w formie, co pozwala na złożoną geometrię wewnętrzną, ale stwarza ryzyko porowatości, zmienność właściwości mechanicznych i potrzebę znacznej obróbki powierzchni funkcjonalnych. Kucie na zimno jest procesem w stanie stałym: zostaje zachowana pierwotna struktura ziaren drutu, a przepływ ziaren dopasowuje się do konturu części.
W rezultacie część z łbem zimnym ma lepszą wytrzymałość, wytrzymałość i odporność na zmęczenie w porównaniu z częścią odlewaną z tego samego materiału i rozmiaru. Kompromisem jest swoboda geometryczna. Odlewy mogą być zawiłe, puste i bardzo szczegółowe. Części z głowicami są zasadniczo odmianami cylindra: głowice, trzpienie, gniazda, kołnierze i formy napędowe. W przypadku małych części o dużej objętości, takich jak zaciski, wtyki, wkładki i półfabrykaty gniazd, kucie na zimno prawie zawsze przewyższa odlewanie pod względem kosztu jednostkowego, konsystencji i wydajności mechanicznej.
Maszyny do spęczania na zimno produkują zdecydowaną większość elementów złącznych na świecie oraz długą listę zaprojektowanych komponentów, których większość konsumentów nigdy nie widzi.
Większe części samochodowe i przemysłowe, takie jak śruby dwustronne o dużej wytrzymałości, śruby kotwiące i łączniki rurowe, są uruchamiane na pionowych prasach przegubowych do kucia na zimno, które zapewniają sztywność i tonaż wymagane do wytłaczania wstecznego i ciężkiego spęczania. Jeśli asortyment produktów obejmuje zarówno małe elementy złączne, jak i większe elementy formowane, często zdarza się, że kilka maszyn pracuje równolegle, zamiast przeciskać wszystkie części przez jedną linię o dużych rozmiarach. 400-tonowa prasa przegubowa może rano wytwarzać śruby zawieszenia, a po południu ciężkie półfabrykaty zacisków, ale tylko wtedy, gdy przestrzeń matrycy, skok i okno podawania obejmują obie rodziny.
 BLKP-850 Wytrzymała prasa przełączająca do kucia na zimno pod dużym obciążeniem Wytrzymała na 8500 kN, z wyjątkowo sztywną ramą i podporą o średnicy 180 mm, maszyna ta utrzymuje stabilną wydajność w ciągłych, ciężkich warunkach, idealnie nadając się do elementów samochodów i ciężkich maszyn wymagających wytłaczania wstecznego i silnego spęczania. Zobacz produkt →
Wybór odpowiedniej maszyny polega na wyważeniu wymaganej siły, geometrii części, materiału, prędkości i budżetu. Zacznij od rodziny części, a nie od broszury, i odpowiedz na następujące pytania:
Konstrukcja ramy jest również czynnikiem decyzyjnym. Prasy z ramą C typu otwartego są dostępne i niedrogie w przypadku lżejszych prac. Prasy z ramą typu zamkniętego typu O mają sztywną, symetryczną konstrukcję odporną na uginanie i przechylanie, co jest niezbędne w przypadku formowania na zimno przy dużym tonażu i małej tolerancji. W przypadku bardzo dużych odkształceń zamknięty napęd dwupunktowy lub z przekładnią mimośrodową równomiernie rozkłada siłę na suwak i chroni zarówno oprzyrządowanie, jak i ramę przed obciążeniami mimośrodowymi.
Duże projekty wymagają również długiego skoku. Jeśli część musi zostać wyrzucona z głębokich matryc lub jeśli długość wytłaczania jest duża, zakres skoku i wysokość zamknięcia stają się czynnikami ograniczającymi. Nie dobieraj wielkości maszyny wyłącznie według tonażu; sprawdź, czy przestrzeń matrycy, skok suwaka i okno podawania pasują do całej rodziny części, łącznie z przyszłymi wariantami.
Tonaż to najczęściej podawana liczba w przypadku maszyny do spęczania na zimno, ale jest ona również najczęściej niewłaściwie stosowana. Wymagana siła formowania jest iloczynem przewidywanego obszaru odkształcenia i naprężenia płynięcia materiału, zmodyfikowanego przez tarcie i redundancję geometryczną.
W przypadku spęczania głowicy na stali niskowęglowej naprężenie płynięcia przy umiarkowanym odkształceniu mieści się w zakresie od 800 do 1200 MPa. W przypadku wytłaczania wstecznego lub stali stopowej może przekraczać 1800 MPa. Jako prosty przykład, spęczanie główki o średnicy 20 mm z drutu o średnicy 10 mm daje końcową powierzchnię główki wynoszącą około 314 milimetrów kwadratowych. Przy naprężeniu przepływu wynoszącym 1000 MPa wymaga to siły około 314 kN, czyli około 32 ton metrycznych. Ta sama głowica z głębokim gniazdem uformowanym metodą wytłaczania wstecznego lub wykonana ze stali stopowej może wymagać od dwóch do trzech razy większej siły.
Poniższa tabela podaje orientacyjne zakresy średnic drutu w zależności od klasy maszyny dla stali węglowych; rzeczywiste wartości zależą od złożoności części, stanu materiału i smarowania.
| Klasa maszyny | Typowy zakres średnic drutu | Typowe zastosowanie |
|---|---|---|
| 25-60 t | 1-6 mm | Gwoździe, małe śrubki, nity |
| 60-160 t | 4-12 mm | Śruby maszynowe, śruby, kołki |
| 160-400 t | 8-20 mm | Wytrzymałe śruby, kołki, elementy samochodowe |
| 400-850 t | 15-35 mm | Duże elementy złączne, kute półfabrykaty, prace o dużym odkształceniu |
W przypadku średniej wielkości pionowej prasy do kucia na zimno, powszechnie wybieranym rozwiązaniem jest klasa BLKP650 o wytrzymałości znamionowej 6500 kN, gdy głębokość formowania jest duża, a skok musi pozostać zrównoważony pod dużym obciążeniem. Zazwyczaj rozsądne jest dobranie rozmiaru powyżej bieżących potrzeb, ponieważ rodziny produktów z biegiem czasu mają tendencję do powiększania się w kierunku większych średnic drutu.
 Prasa przełączająca BLKP-650 do głębokiego kucia na zimno i stabilnego skoku Dzięki wydajności 6500 kN i skokowi docisku wynoszącemu 8 mm prasa ta zapewnia kontrolowane formowanie części o dużej grubości, wyposażona w zintegrowany system wyrzutników i wykrywanie obciążenia, co zapewnia niezawodne działanie w zastosowaniach wymagających głębokiego ściskania. Zobacz produkt →
Oprzyrządowanie określa rzeczywisty koszt części w procesie tłoczenia na zimno. Zestaw matryc zawiera wkładki, stemple, obudowy tulejowe, kołki i ściągacze. W przypadku głowic stalowych o dużej objętości standardowym wyborem są płytki z węglika wolframu, osadzone w stalowych obudowach pasowanych termokurczliwie. Wkładki węglikowe zwykle wytrzymują od 500 000 do 2 000 000 sztuk na wgłębienie pomiędzy przeszlifowaniami części ze stali niskowęglowej. Stemple zużywają się szybciej, zwłaszcza przy wytłaczaniu wstecznym, gdzie naciski kontaktowe są ekstremalne; wiele stempli posiada powłoki tytanowe lub ceramiczne, które przedłużają żywotność.
Smarowanie nie jest opcjonalne. Standardem branżowym dla stali jest powłoka konwersyjna z fosforanu cynku, po której następuje smar stearynianowy. Zwykłe filmy olejowe nie są w stanie wytrzymać nacisków kontaktowych podczas wytłaczania na zimno, a efektem niedostatecznego smarowania jest zacieranie się i zacieranie matryc w ciągu kilku minut. Stal nierdzewna wymaga szczawianów lub podobnych powłok konwersyjnych, podczas gdy aluminium i mosiądz można stosować w przypadku lżejszych olejów.
Wszystkie te awarie mają swoje źródło w wyrównaniu i sztywności maszyny. Stempel i matryca muszą pozostać koncentryczne z dokładnością do kilku mikronów, a suwak nie może przechylać się pod obciążeniem. Sztywna rama, dokładne prowadnice i dobrze zaprojektowany system wymiany matryc są warte tyle, co nominalny tonaż.
Ponieważ maszyna do spęczania na zimno pracuje z dużą prędkością, kontrola jakości musi być ciągła i automatyczna. Oczekiwanie na wynik próbkowania off-line może spowodować powstanie dziesiątek tysięcy wadliwych części, zanim problem zostanie zauważony.
Pierwszą linią obrony jest system monitorowania obciążenia maszyny. Nowoczesne prasy do formowania na zimno śledzą obciążenie ślizgu przy każdym skoku za pomocą tensometrów zamontowanych na ramie. Kiedy krzywa obciążenia odbiega od określonego okna, maszyna zatrzymuje się automatycznie. Pozwala to wychwycić brakujący stempel, źle podany drut lub uszkodzoną matrycę w ciągu jednego lub dwóch cykli, co zapobiega kaskadzie złomu.
Kontrole wymiarowe działają zarówno w trybie off-line, jak i in-line. Off-line inspektorzy mierzą średnicę łba, wysokość łba, długość trzpienia, głębokość gniazda i bicie gwintu na podstawie próbki. Optyczne systemy pomiarowe działające w linii mogą sprawdzać 100 procent części z szybkością kilkuset części na minutę, odrzucając te wykraczające poza tolerancję bez spowalniania linii.
Badanie twardości jest ważne w przypadku części, których ostateczna wytrzymałość zależy od umocnienia przez zgniot. Strefy formowane na zimno powinny spełniać minimalne wymagania w zakresie twardości lub rozciągania, a plan testów powinien dotyczyć konkretnie tych stref. W przypadku branż motoryzacyjnych i regulowanych oczekuje się badań zdolności procesu z Cp i Cpk. Kucie na zimno zapewnia wysoką wydajność, gdy matryce są świeże, a maszyna jest stabilna, ale wydajność spada w miarę zużywania się matryc, dlatego odstępy między wymianami narzędzi powinny opierać się na zmierzonym dryfie, a nie na przyzwyczajeniu.
Zrównoważony rozwój w obróbce metali jest zwykle omawiany w kontekście energii pieca i emisji gazów cieplarnianych. Kierowanie na zimno pozwala całkowicie uniknąć ogrzewania, co jest jego najsilniejszym potwierdzeniem w zakresie ochrony środowiska.
Kucie na zimno w przeliczeniu na część zużywa jedynie energię mechaniczną prasy, stanowiącą ułamek energii potrzebnej do podgrzania półwyrobu podczas kucia na gorąco lub do obracania wrzeciona obróbczego przez kilka minut. Efektywność materiałowa dodaje kolejny wymiar: wypierając metal zamiast go wycinać, spęczanie na zimno zmniejsza zarówno emisję kupowanego surowca, jak i koszty obsługi i recyklingu wiórów.
Zakład, w którym zmienia się element złączny o dużej objętości z obróbki skrawaniem na kucie na zimno, zazwyczaj widzi następujące wyniki:
Korzyści te są realne i wymierne, ale wynikają z dobrego doboru procesów, a nie z zapewnień marketingowych. Dla producenta dysponującego dużą ilością elementów złącznych lub komponentów, maszyna do kucia na zimno jest jedną z najbardziej energooszczędnych dostępnych opcji formowania metalu.
Koszt kapitału to tylko widoczna część inwestycji w wydobycie na zimno. Całkowity koszt posiadania obejmuje maszynę, oprzyrządowanie, instalację, media, konserwację, czas przezbrajania i koszt wad jakościowych. Realistyczny model budżetu uwzględnia je wszystkie.
Oprzyrządowanie to koszt ciągły, który rośnie wraz z objętością i twardością materiału. Rozsądnie jest przeznaczyć od 5 do 15 procent ceny maszyny rocznie na płytki, stemple i ponowne szlifowanie, przy czym górna granica tego zakresu jest związana ze stalą nierdzewną lub częściami mocno wytłaczanymi. Konserwacja jest skromna, ale nie bez znaczenia: systemy smarowania, filtry, prowadnice i uszczelki wymagają zaplanowanej konserwacji, a prasa pracująca 24 godziny na dobę z dużą prędkością będzie co roku zużywać części zużywalne.
Kalkulacja zwrotu zwykle koncentruje się na koszcie jednostkowym. Rozważmy śrubę, której wyprodukowanie metodą obróbki mechanicznej kosztuje 0,05 dolara, a wytworzenie metodą walcowania na zimno – 0,02 dolara. Przy dziesięciu milionach sztuk rocznie, roczna oszczędność wynosząca 300 000 dolarów pozwala na zakup maszyny średniej wielkości w ciągu kilku lat. Jeśli asortyment produktów obejmuje wiele rozmiarów w całym asortymencie maszyny, czynnikiem wpływającym na wynik będzie wykorzystanie. Trudniej uzasadnić maszynę pracującą tylko na jedną zmianę przy trzydziestoprocentowym obciążeniu niż maszynę pracującą na trzy zmiany przy osiemdziesięcioprocentowym obciążeniu.
Koszt zmiany jest najmniej widoczną pozycją. Wymiana matrycy, która zajmuje dwie godziny na maszynie wykonującej setki uderzeń na minutę, wiąże się z kosztowną utratą wydajności. Maszyny zaprojektowane do szybkiej wymiany matryc, z hydraulicznym mocowaniem i wstępnie ustawionymi wkładami narzędziowymi, szybko odzyskują swoje właściwości, gdy wielkość partii jest niewielka.
Maszyna jest tak dobra, jak firma, która ją projektuje, buduje i wspiera. Techniczne due diligence powinno obejmować cztery obszary przed podpisaniem zamówienia.
Na przykład firma Zhejiang Bolun High-Precision Machinery spędziła dwadzieścia lat na budowie urządzeń do formowania metalu i obsługuje pełny łańcuch produkcyjny, od projektu i obróbki podzespołów rdzenia po montaż końcowy. Firma publikuje swoje kompletna linia produktów otwarcie, a nazwy produktów opisują zamierzone zastosowanie, a nie je ukrywają. Przejrzysty konstruktor maszyn bez pytania pokaże Ci swoją fabrykę, raporty z testów i system jakości.
Kilka trendów zmienia dzisiejsze oczekiwania kupujących od maszyn do spęczania na zimno.
Największą zmianą jest formowanie sterowane serwomechanizmem. Prasa serwo nie wykorzystuje koła zamachowego i sprzęgła; zamiast tego serwomotory napędzają suwak bezpośrednio lub poprzez połączenie, ruchem sterowanym programowo. Program formowania może obejmować powolny kontakt, szybkie podejście, zatrzymanie w dolnym martwym punkcie i kontrolowaną ekstrakcję. W przypadku wieloetapowego formowania na zimno zmniejsza to wibracje, wydłuża żywotność matrycy i skraca czas nieformowania. Kilku producentów pras łączy obecnie serwonapęd z mechanizmem przełączającym, aby uzyskać zarówno programowalność, jak i dużą siłę w pobliżu dolnego martwego punktu, wymaganą przez kucie na zimno.
Cyfrowe monitorowanie rozprzestrzenia się od tłoczenia do formowania na zimno. Maszyny generują kompletną krzywą obciążenia i skoku dla każdej części, a oprogramowanie uczy się krzywej normalnej, a następnie sygnalizuje odchylenia w czasie rzeczywistym. Ta funkcja staje się standardowym mechanizmem zapewniającym jakość na automatycznych liniach dużych prędkości, ponieważ wykrywa zużycie narzędzi, zanim produkty wyjdą poza tolerancję.
Automatyzacja postępuje na poziomie transportu materiałów. Ładowarki cewek, prostownice drutu w pętli zamkniętej, automatyczne zmieniacze matryc i pakowanie na końcu linii są zwykle integrowane w kompletne ogniwa. Robot może teraz przenosić ciepłe lub zimne półfabrykaty pomiędzy ciężką prasą do kucia a prasą do przycinania bez udziału operatora.
Z praktycznego punktu widzenia kupujących wniosek jest taki, że nowa maszyna do kucia na zimno powinna być przystosowana do technologii cyfrowej. Monitorowanie obciążenia, zdalna diagnostyka i przechowywane zestawy parametrów przekładają się bezpośrednio na mniej usterek, szybsze zmiany i niższe koszty operacyjne w całym okresie użytkowania maszyny.
Maszyna do kucia na zimno jest jednym z najbardziej wydajnych narzędzi produkcyjnych w przemyśle. Zamienia zwinięty drut w gotowe elementy złączne i zaprojektowane komponenty z dużą prędkością, przy niewielkiej ilości odpadów, zwiększonej wytrzymałości i doskonałej powtarzalności. Jednak jego ekonomika zależy od objętości, prawidłowego rozmiaru tonażu, odpowiedniego oprzyrządowania i zdolnego konstruktora maszyn stojącego za sprzętem.
Zanim kupisz, zdefiniuj dokładnie rodzinę części, oblicz wymagane siły formujące, budżet na oprzyrządowanie jako bieżący wydatek i odwiedź producenta, aby zobaczyć kontrolę jakości w praktyce. Dobrze dobrana maszyna do kucia na zimno działa przez dziesięciolecia i staje się najtańszym stanowiskiem na hali produkcyjnej. Źle wybrany jest kosztowną pamiątką po przeoczonej specyfikacji. Różnica polega na przygotowaniu.


Kierownik produkcji w średniej wielkości fabryce podzespołów metalowych st...
Fabryka elementów złącznych w Taizhou otrzymuje zamówienie od głównego dos...
Matryca do kucia na zimno rzadko z góry ogłasza swoją awarię. Pewnego dnia...
Misja handlowa w Moskwie i Sankt Petersburgu dostarcza solidnych informacji r...
Umieść obok siebie 160-tonową prasę z otwartą ramą i 160-tonową prasę z za...
Inżynier narzędzi cytuje nowy program wsporników i określa prasę o nacisku...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

