Fabryka elementów złącznych w Taizhou otrzymuje zamówienie od głównego dostawcy branży motoryzacyjnej: 8 milionów śrub z łbem gniazdowym klasy 10.9, dostarczonych w ciągu czternastu miesięcy. Trasa obróbki w zakładzie jest zbyt powolna, straty materiału zbyt duże, a właściwości przepływu ziarna naciętych gwintów nie spełniają wymagań zmęczeniowych. Tydzień później zakład podpisuje zamówienie na oprzyrządowanie do prasy do formowania na zimno.
Ta sekwencja powtarza się tysiące razy w całej branży. Kiedy wielkość produkcji wzrasta, a stosunek kosztów materiałów do robocizny jest wysoki, odpowiedzią jest formowanie na zimno, a maszyna, która to wykonuje, czyli prasa do formowania na zimno, okazuje się rodziną pras o bardzo specyficznych właściwościach mechanicznych, a nie pojedynczym, ogólnym projektem.
W skrócie: prasa do formowania na zimno to maszyna do formowania metalu, która kształtuje półfabrykat lub materiał drutowy w temperaturze pokojowej przy użyciu zestawu matryc i dużej siły ściskającej, a jej najbardziej efektywną konfiguracją do ciężkiej pracy jest prasa z napędem dźwigniowym, która zwielokrotnia siłę w dolnej części skoku. W pozostałej części tego artykułu wyjaśniono, co to oznacza, jakie są najczęstsze warianty, jak je porównać i jak dobrać rozmiar do rzeczywistej części.
Prasa do formowania na zimno to prasa, która przykłada siłę ściskającą do metalu w temperaturze otoczenia, powodując plastyczny przepływ materiału do wnęki matrycy. Proces nie powoduje powstawania wiórów, nie wymaga podgrzewania przedmiotu obrabianego i jest klasyfikowany jako kucie na zimno, gdy odkształcenie jest poważne. Wytłaczanie, spęczanie, zwijanie i prasowanie to typowe operacje. W wielu katalogach urządzeń termin prasa do formowania na zimno jest używany zamiennie z prasą do kucia na zimno.
Wniosek jest pierwszy: jeśli częścią jest śruba, półfabrykat nakrętki, bieżnia łożyska, kołek kulowy, złącze elektryczne lub jakikolwiek inny symetryczny element wytwarzany w ilościach przekraczających 50 000 sztuk rocznie, formowanie na zimno prawie zawsze pozwoli wytworzyć go szybciej, przy mniejszym wkładzie materiału i z lepszymi właściwościami mechanicznymi niż obróbka skrawaniem. Prasa jest podstawą tej logiki ekonomicznej.
Trzy fakty definiują sprawę ekonomiczną. Po pierwsze, wydajność materiału: kucie na zimno zużywa od 20 do 40 procent mniej materiału niż obróbka skrawaniem tej samej gotowej części, ponieważ metal jest raczej wypierany niż usuwany. Po drugie, produktywność: pojedyncza prasa do formowania na zimno wytwarza części z szybkością od 20 do 200 uderzeń na minutę, w zależności od rozmiaru części i typu maszyny. Po trzecie, wytrzymałość: ponieważ przepływ ziaren jest ciągły wzdłuż konturu części, a nie jest cięty, wydajność zmęczeniowa poprawia się o mierzalny margines, często o 20 do 30 procent w testach zmęczeniowych w porównaniu z częściami obrabianymi.
Istnieją również warunki brzegowe. Formowanie na zimno wymaga, aby materiał był wystarczająco plastyczny, aby odkształcić się w temperaturze pokojowej. Na praktycznej liście dominują stale nisko- i średniowęglowe, stale stopowe do wyżarzania, stale nierdzewne serii 300, stopy aluminium do średniej wytrzymałości oraz stopy miedzi. Materiały o wysokiej zawartości węgla lub kruche nie są kandydatami. Siła docisku musi być także duża w stosunku do prasy tłoczącej tej samej wielkości, a konstrukcja maszyny musi być odpowiednio sztywna. Dlatego kupujący słyszy „prasę do formowania na zimno” jako dedykowaną kategorię sprzętu, a nie prasę ogólną. Aby uzyskać głębsze spojrzenie na powiązania procesowe, zobacz naszą notatkę branżową na temat co robi prasa do kucia na zimno przed porównaniem modeli, ponieważ ten sam producent, który buduje prasy do tłoczenia, może zbudować oddzielną linię przełączającą do pracy na zimno.
Zasada działania mechanicznej prasy do formowania na zimno jest prosta w koncepcji. Koło zamachowe magazynuje energię obrotową. Sprzęgło łączy tę energię z przekładnią, a koła zębate napędzają mechanizm, który przekształca obrót w ruch posuwisto-zwrotny suwaka. Suwak niesie ze sobą cios; matryca jest zamontowana na stole lub łóżku. Podczas cyklu prasy stempel wchodzi do wnęki matrycy i zmusza półfabrykat do płynięcia do pożądanego kształtu.
Zmienną wyróżniającą jest mechanizm przekształcający obrót w ruch ślizgowy. Standardowa prasa korbowa wykorzystuje wał korbowy: suwak porusza się szybciej w połowie skoku i zwalnia w pobliżu dolnego martwego punktu, a dostępna siła wzrasta stopniowo do maksimum bardzo blisko dna. Prasa przełączająca wykorzystuje zestaw ogniw ułożonych w taki sposób, że gdy korba się obraca, ogniwa prawie prostują się w dolnej części skoku. W tej końcowej fazie przewaga mechaniczna staje się ogromna: stosunkowo mała siła z przekładni zębatej jest mnożona w bardzo dużą siłę na suwaku.
Ten układ mechaniczny wytwarza dokładnie taką krzywą siły, jaka jest potrzebna do formowania na zimno. Spęczanie, wytłaczanie do przodu i zwijanie wymagają maksymalnej siły w ciągu ostatnich kilku milimetrów skoku, po wypełnieniu matrycy materiałem i utwardzeniu przez zgniot. Prasa przełączająca zapewnia wysoki tonaż w końcowej części skoku, utrzymując jednocześnie niską prędkość poślizgu w punkcie styku. Niska prędkość styku oznacza dłuższą żywotność matrycy i więcej czasu na przepływ materiału zamiast pękania.
Drugą korzyścią jest cecha „zrównoważonego skoku”, o której często wspomina się w arkuszach danych prasy przełączającej. Ponieważ geometria przegubu rozkłada prędkość styku i przyspieszenie równomiernie w strefie roboczej, prasa nie uderza w półfabrykat tak gwałtownie, jak zrobiłaby to prasa korbowa o tym samym tonażu. Zmniejsza to uderzenia młotkiem w ramę i często koreluje z lepszą spójnością wymiarową w całej partii.
Jest jeszcze aspekt energetyczny. Koło zamachowe jest tak dobrane, aby dostarczać energię formowania bez nadmiernego spadku prędkości. Podczas pracy ciągłej silnik ponownie przyspiesza koło zamachowe pomiędzy skokami. Jeżeli silnik nie jest w stanie odzyskać wystarczającej ilości energii w dostępnym czasie, prasa zatrzymuje się przy nominalnym tonażu poniżej wartości znamionowej. Z tego powodu linia kucia na zimno musi oceniać pojemność energetyczną w dżulach na skok, a nie tylko tonaż, do czego wracamy w części dotyczącej specyfikacji.
Wiele warsztatów zaczyna od prasy korbowej ogólnego przeznaczenia, podejmuje próbę wytłaczania na zimno i zgłasza pęknięcie matrycy, uderzenie ramy lub niewystarczającą siłę na końcu skoku. Różnice nie są subtelne.
Prasa korbowa wytwarza siłę mniej więcej równą sinusowi kąta korby. Suwak osiąga maksymalną prędkość w połowie skoku i maksymalną siłę dopiero w obrębie około 15 do 30 stopni przed dolnym martwym punktem. Energia robocza dostarczana jest w krótkim oknie. Z kolei prasa przełączająca wykorzystuje ogniwa prostujące do wytworzenia dużej siły w dolnej części skoku, zwykle od 40 do 60 stopni obrotu korby. Użyteczna strefa formowania jest dłuższa, a siła jest dostępna tam, gdzie faktycznie odbywa się praca.
W praktyce zmienia to każdą decyzję dotyczącą procesu: w konstrukcji narzędzia można zastosować wolniejsze natężenie przepływu materiału pod wysokim ciśnieniem; matryca jest ładowana bardziej równomiernie; a prasa może wytrzymać ciągłe, silne wstrząsy przy większej częstotliwości skoków, bez tego samego poziomu wibracji. Poniższa tabela podsumowuje różnice, które inżynier produkcji powinien sprawdzić przed wyborem prasy do pracy na zimno.
| Kryteria | Prasa korbowa | Przełącz, naciśnij | Prasa hydrauliczna |
|---|---|---|---|
| Siła w pobliżu dolnego martwego punktu | Wysokie tylko w końcowych 15 do 30 stopniach | Wysoki w dłuższym, dolnym segmencie skoku | Pełna siła w dowolnej pozycji suwaka |
| Prędkość przesuwania przy styku matrycy | Stosunkowo wysoki | Niski i kontrolowany | Regulowany, zazwyczaj niski |
| Częstość udarów | Wysoka (60 do 200 sp/min dla małych ramek) | Średnio wysoki (30 do 80 spm dla ciężkich ram) | Niska (5 do 30 spm. podczas formowania) |
| Dostawa energii | Koło zamachowe, umiarkowane | Koło zamachowe, bardzo skuteczne w dolnym martwym punkcie | Przepływ pompy, ciągły, ale wolniejszy |
| Najlepiej nadaje się do | Wygaszanie, zginanie, płytkie rysowanie | Spęczanie, wytłaczanie, kucie, ciężka kuźnia na zimno | Głębokie elementy, krótkie serie, zmienne profile sił |
Formowanie na zimno to rodzina procesów, więc rodzina maszyn również jest zróżnicowana. Wybór odpowiedniego typu jest zwykle kwestią szybkości produkcji, rozmiaru części i profilu siły. Cztery poniższe konfiguracje obejmują zdecydowaną większość instalacji przemysłowych.
Mechaniczna prasa przełączająca jest rozwiązaniem domyślnym w przypadku komponentów przemysłu motoryzacyjnego i elementów złącznych: sworzni kulowych, elementów ustalających sprężyn zaworowych, półfabrykatów przekładni i elementów złącznych konstrukcyjnych. Łączy w sobie prędkość prasy mechanicznej z opisaną powyżej charakterystyką dużej siły dolnej. Zakres siły obejmujący większość części wynosi od 100 do 1000 ton, przy długościach skoku od 50 do 200 mm. W przypadku części o dużej objętości pojedyncza prasa przełączająca jest niezwykle wydajna, ponieważ czas cyklu jest krótki, a proces jest w pełni automatyczny po podaniu części.
Prasy hydrauliczne mają inną zaletę: nie są ograniczone stałą krzywą ruchu suwaka. Prędkość przesuwania i czas zatrzymania można zaprogramować w całym zakresie skoku, a pełna siła jest dostępna w dowolnym położeniu, nie tylko w pobliżu dolnego martwego punktu. Ma to znaczenie w przypadku długich wytłoczeń do przodu i komponentów o głębokich cechach, w których odkształcenie zaczyna się na początku skoku. Ceną jest szybkość i energooszczędność. Prasy hydrauliczne pracują z prędkością ułamka skoków na minutę prasy kolanowej, a system pomp zużywa energię elektryczną w sposób ciągły, nawet gdy prasa jest bezczynna pomiędzy cyklami produkcyjnymi.
Praktyczna zasada wynikająca z rzeczywistej praktyki wyceny: jeśli część można wyprodukować w zakresie skoku roboczego wynoszącego 50 mm, a roczna wielkość produkcji przekracza około 100 000 sztuk, mechaniczna prasa przegubowa zapewni najniższy koszt w przeliczeniu na część. Maszyny hydrauliczne mają sens ekonomiczny, gdy wielkość partii jest mała, komponent jest długi lub oprzyrządowanie wymaga elastyczności umożliwiającej obsługę różnych matryc przy różnych poziomach siły na jednej maszynie.
Prasy serwo zastępują koło zamachowe i sprzęgło jednym lub kilkoma dużymi serwosilnikami podłączonymi do układu napędowego. Oprogramowanie steruje ruchem suwaka; użytkownik może zaprogramować szybkie podejście, powolne naciśnięcie, zatrzymanie w dolnym martwym punkcie i szybki powrót. W przypadku formowania na zimno serwosterowanie zmniejsza prędkość styku prawie do zera, co zapewnia kolejny krok poprawy w zakresie trwałości matrycy i tolerancji części. Serwoprasy są początkowo droższe, a układ elektryczny musi radzić sobie ze szczytami energii zarówno w silniku, jak i na zewnątrz. W przypadku komponentów precyzyjnych, prasy serwoprzegubowe są opcją o najwyższej wydajności, a ta sama fabryka, która buduje standardowe prasy mechaniczne, często oferuje wersję serwo w całej swojej linii produktów. Zasada napędu ułatwia także ustawianie matrycy, ponieważ suwak można przesuwać i pozycjonować bez konieczności zmiany pełnego skoku.
W przypadku elementów złącznych preferowaną maszyną nie jest prasa jednostanowiskowa, ale wielostanowiskowa prasa do formowania na zimno, często nazywana głowicą na zimno. Drut jest podawany z cewki, prostowany, cięty na odpowiednią długość, przenoszony przez dwie do sześciu matryc i spęczany w śrubę, śrubę, półfabrykat nakrętki lub specjalny kształt w szeregu stacji. W przypadku małych elementów złącznych tempo produkcji sięga kilkuset części na minutę. Siła formowania na stanowisko jest niższa niż w przypadku pojedynczej operacji ciężkiego spęczania, więc duża roczna wydajność może uzasadnić tę maszynę nawet przy stosunkowo niskim tonażu na stanowisko.
Logikę wyboru można ująć w jednym zdaniu: prasy jednostanowiskowe obsługują duże lub złożone komponenty; wielostanowiskowe formowania są właścicielami świata małych elementów złącznych o dużej objętości; prasy hydrauliczne obsługują prace długosuwowe lub krótkoseryjne; Prasy serwo udoskonalają warunki oprzyrządowania i stabilność procesu wszystkich poprzednich typów.
Kiedy na stole pojawia się cytat prasowy, zawiera on informację o tonażu, skoku, częstotliwości skoku, powierzchni stołu i wysokości zamknięcia z tabliczki znamionowej. W przypadku prasy do formowania na zimno kupujący powinien sprawdzić drugi zestaw parametrów, które określają, czy maszyna będzie faktycznie formować część dzień po dniu.
Tonaż na tabliczce znamionowej nie jest pojedynczą uniwersalną liczbą. Większość pras mechanicznych określa tonaż w pozycji powyżej dolnego martwego punktu, zazwyczaj 5 mm w przypadku mniejszych pras i 10 do 13 mm w przypadku większych ram przemysłowych, zgodnie z powszechnymi konwencjami stosowanymi w JIS i innych standardach prasowych. Siła w pobliżu dolnego martwego punktu jest wyższa niż wartość znamionowa, ale tylko w zakresie skoku roboczego. Porównując oferty różnych dostawców, zapytaj o krzywą siły: użyteczny tonaż na wysokości zamknięcia matrycy ma większe znaczenie niż maksymalny w martwym punkcie.
Operacje formowania na zimno dzielą się w zależności od wymaganego skoku. Spęczanie i formowanie wymaga krótkiego skoku, często od 30 do 60 mm, ponieważ odkształcenie koncentruje się w ostatnich milimetrach. Wytłaczanie do przodu zapewnia dłuższy dostępny skok, od 100 do 200 mm, aby dostosować się do długości części i skoku stempla. Częstotliwość skoków wskazuje maksymalną liczbę ciągłych cykli na minutę. Ciężka prasa przełączająca o masie od 260 do 400 ton zwykle podaje 25 do 40 spm; prasa o nacisku od 60 do 110 ton do mniejszych elementów może pracować z szybkością od 40 do 70 ściegów na minutę. Sprawdź prędkość przy rzeczywistej długości skoku, ponieważ niektóre specyfikacje podają wartości tylko przy minimalnym skoku.
Siła formowania na zimno jest ciągła i duża, w przeciwieństwie do wykrawania, gdzie ładunek zapada się w wyniku pęknięcia materiału. Rama musi być odporna na ugięcie w dwóch kierunkach: ściskanie pionowe i przechylanie pod kątem pod obciążeniem niecentrycznym. Prasy o zamkniętej ramie mają naturalnie wysoką sztywność; Prasy otwarte uginają się mierzalnie i są zalecane tylko wtedy, gdy obciążenie formujące jest małe lub wyśrodkowane. Powszechnym wzorcem jakości jest ugięcie kątowe poniżej 1/10000 rad pod znamionowym obciążeniem centralnym mierzonym na powierzchni ślizgowej. Jeśli arkusz danych nie zawiera tej wartości, można zapytać.
Dopasowane ośmiostronne prowadnice są typowym rozwiązaniem dla pras precyzyjnych; w niektórych ciężkich prasach dźwigniowych zastosowano płyty prowadzące wyłożone brązem, które można regulować w celu dostosowania do gry. Ciaśniejsze prowadzenie utrzymuje stempel w jednej linii z matrycą przy każdym skoku i staje się ważniejsze, gdy części mają długie strefy wytłaczania lub wymagają stempla wypychacza z przeciwnej strony. Równie ważna jest regulowana wysokość matrycy: matryce do formowania na zimno zużywają się i będziesz chciał zwiększyć wysokość zamknięcia podczas przeróbki oprzyrządowania.
Energia koła zamachowego dostępna na skok jest w wielu przypadkach specyfikacją definiującą prasę przed jej tonażem. Energię odkształcenia części kutej na zimno można obliczyć z pola pod krzywą siły-przemieszczenia. W przypadku typowego komponentu średniej wielkości liczba ta waha się od 5 do 30 kJ na skok. Prasa musi dostarczać co najmniej taką ilość, z marginesem roboczym wynoszącym około 30 procent, a silnik musi ponownie przyspieszać koło zamachowe do niemal pełnej prędkości pomiędzy uderzeniami. Prostą metodą jest potwierdzenie trzech liczb: energii nominalnej na skok w kN·m, która równa się kJ; wymagana praca z Twojej strony; oraz rzeczywistą ciągłą częstotliwość skoków.
Narzędzia do formowania na zimno mogą się zaciąć w przypadku braku półwyrobu lub pęknięcia płytki matrycy. Hydrauliczne zabezpieczenie przeciążeniowe suwaka zatrzymuje prasę, zanim uszkodzenie dotrze do ramy. Po stronie konstrukcji nośnej należy określić siłę wybijania lub wypychania gotowej części; element formowany na zimno może utknąć w matrycy z siłą odpowiadającą 10–20 procent siły formowania, a bez silnego wypychacza etap ekstrakcji staje się wąskim gardłem.
Prasy do formowania na zimno to maszyny produkcyjne i najlepszym sposobem sprawdzenia, czy dana maszyna pasuje do planu, jest przyjrzenie się wykonanym na nich częściom. Wspólnym mianownikiem jest kształt płynący plastycznie: o kształcie zewnętrznym decyduje wnęka matrycy, o kształcie wewnętrznym – stempel.
Największymi konsumentami są samochody osobowe i pojazdy użytkowe. Sworznie kulowe, końcówki drążków kierowniczych, elementy ustalające sprężyn zaworów, elementy ustalające piast kół, elementy pasów bezpieczeństwa, bieżnie łożysk, półfabrykaty przekładni i wiele elementów mocujących o wysokiej wytrzymałości w komorze silnika są kute na zimno. Powodem są nie tylko materiały; to zmęczenie. Sworzeń kulowy kuty na zimno z ciągłym przepływem ziaren ulega rzadszym uszkodzeniom pod obciążeniem cyklicznym niż kołek obrobiony maszynowo z tego samego gatunku.
Niedawno na liście pojawił się przemysł elektroniczny i elektryczny. Złącza zacisków akumulatora, szyny zbiorcze, styki gniazdowe, rdzenie przekaźników i półfabrykaty zębników do mechanizmów blokujących są wykonywane na prasach dźwigniowych lub prasach hydraulicznych. Specyficznym wariantem jest zastosowanie formowania osłon akumulatorów: cylindryczne osłony obudów akumulatorów są ciągnione i prasowane na prasach wysokotonażowych, z różnicami w precyzji widocznymi w równomierności grubości ścianek.
Najbardziej widocznym segmentem pozostają elementy złączne. Śruby od M4 do M36, śruby z łbem gniazdowym, nakrętki sześciokątne, nakrętki kołnierzowe, nity, śruby do drewna i tworzyw sztucznych oraz niestandardowe części gwintowane są formowane w wielostanowiskowych głowicach dla małych rozmiarów i na pojedynczych prasach kolanowych dla większych niż standardowe rozmiarów. W poniższej tabeli wymieniono typowe okna siłowe, z którymi spotyka się sklep przy wycenie komponentów formowanych na zimno.
| Kategoria części | Typowy materiał | Około. zakres siły (tony) | Typowy typ maszyny |
|---|---|---|---|
| Małe łączniki M4 do M10 | 1022, 10B21, 304 | 10 do 60 | Głowica wielostanowiskowa |
| Śruby i nakrętki M12 do M24 | 1035, 1045, 4140 | 60 do 250 | Przełącznik lub nagłówek |
| Sworznie kulowe i części układu kierowniczego | SAE 1541, 4140 | 100 do 400 | Przełącz, naciśnij |
| Bieżnie łożysk i półfabrykaty przekładni | 52100, 8620 | 200 do 600 | Przełącz, naciśnij |
| Obudowy akumulatorów, rury grubościenne | Taśma aluminiowa, stalowa | 250 do 800 | Hydrauliczny lub przegubowy z zamkniętą ramą |
Żaden producent nie wybierze prasy na podstawie samej tabeli, ale pierwsze szacunki sprawiają, że rozmowa jest uczciwa. Punktem wyjścia jest model denerwujący. W przypadku prostej operacji spęczania wymagana siła to w przybliżeniu powierzchnia gotowej głowicy pomnożona przez naprężenie płynięcia materiału na końcu odkształcenia, pomnożona przez współczynnik uwzględniający tarcie i kształt. W przypadku obróbki na zimno współczynnik wynosi zazwyczaj od dwóch do czterech.
Oto przykład z prawdziwego cytatu. Klient formuje sześciokątny łeb o szerokości spłaszczeń 20 mm na półfabrykacie o średnicy 12 mm ze stali AISI 1045, wyżarzonej. Pole sześciokąta wynosi około 346 mm². Naprężenie płynięcia 1045 po umiarkowanej pracy na zimno wynosi około 800 MPa. Zachowawczy współczynnik 2,5 daje siłę formującą 346 mm² pomnożoną przez 800 MPa pomnożoną przez 2,5, co równa się około 690 kN. To jest 70 ton w dolnym martwym punkcie. Dodając 30-procentowy margines bezpieczeństwa i uwzględniając tarcie matrycy, zalecana wielkość prasy wynosi od 100 do 110 ton. Prasa przegubowa o udźwigu 110 ton z otwartą ramą to wygodny wybór; prasa 60-tonowa wykazałaby marginalną wydajność.
Wytłaczanie do przodu jest szacowane inaczej. Siła zależy od stopnia redukcji. Pręt o średnicy 25 mm wytłaczany na grubość 18 mm daje redukcję powierzchni o około 48 procent. Odkształcenie zastępcze oblicza się ze stosunku powierzchni, a dla stali średniowęglowej ciśnienie na stemplu, łącznie z tarciem, mieści się w przedziale od 1200 do 1800 MPa. Mnożąc nacisk stempla przez pierwotną powierzchnię przekroju poprzecznego 491 mm², otrzymujemy siłę od 590 do 880 kN, czyli od 60 do 90 ton. Biorąc pod uwagę margines, maszyna o masie od 130 do 160 ton jest rozsądnym pierwszym wyborem. Jeżeli profil jest długi, długość skoku i wartość energetyczną należy sprawdzić osobno.
Części o najwyższej precyzji dodają drugie wiązanie. Gdy tolerancja części jest mniejsza niż 0,05 mm, sztywność prasy, prowadzenie ślizgu i stabilność temperaturowa maszyny stają się bardziej istotne niż obliczenie tonażu. Zamknięta rama o niskim ugięciu i ośmiostronnym prowadzeniu jest droższa, ale utrzymuje tolerancję znacznie dłużej przez cały okres użytkowania oprzyrządowania.
Praktyczną zasadą cytowania jest zachowanie następującej kolejności:
Jeśli wynikowy tonaż będzie mieścił się w granicach 20 procent wartości znamionowej modelu prasy, przejdź do następnego modelu. Prasa do formowania na zimno, która jest wykorzystywana do 95 procent swojej wydajności użytkowej, straci margines energii, a w gorącej popołudniowej fazie produkcyjnej pojawią się problemy z przestojami.
Zanim specyfikacja prasy będzie jasna, pozostanie pytanie, kto ją zbuduje i w jakiej konfiguracji. Poniższe uwagi wynikają z porównania wielu ofert i problemów, które pojawiają się po instalacji.
W przypadku każdego obciążenia formującego na zimno powyżej 100 ton, jeśli pozwala na to budżet, preferowana jest konstrukcja o zamkniętej ramie. Zamknięte ramy są stabilne wymiarowo pod obciążeniem bocznym i pozwalają na większą precyzję w czasie. Jeśli w celu zapewnienia dostępu do narzędzi wymagana jest otwarta rama, należy sprawdzić, czy rama jest odprężona i czy łoże i prowadnica są obrabiane w tym samym czasie, aby zachować odniesienie do wyrównania. Zapytaj, czy dostawca sprzedaje tę samą konstrukcję ramy w wersji standardowej do tłoczenia i wersji do kucia na zimno; różnica często polega na dłuższej prowadnicy, cięższych prowadnicach i wzmocnionym łożu.
Formowanie na zimno stanowi poważne obciążenie dla napędu. Mokre sprzęgło wielopłytkowe generuje większą pojemność cieplną i jest powszechnym wyborem w przypadku dużych obciążeń ciągłych; suche sprzęgło jest dopuszczalne w przypadku mniejszych pras i krótkich serii. Potwierdź, że prasa może w sposób ciągły wytwarzać tonaż znamionowy przy planowanej częstotliwości skoków, nie tylko w testach pojedynczego skoku.
Współcześni nabywcy pras oczekują programowalnego sterownika logicznego z kolorowym ekranem dotykowym, pamięcią parametrów ustawiania matrycy i monitorem obciążenia, który rejestruje rzeczywisty tonaż przy każdym suwie. Monitor obciążenia nie jest luksusem: chroni narzędzie i informuje operatora o zużyciu matrycy. Upewnij się również, że sterownik obsługuje typ systemu podawania, niezależnie od tego, czy jest to podajnik kręgów, podajnik prętów, system transferu czy zautomatyzowana komórka typu pick-and-place, oraz że dostawca może zintegrować interfejs automatyki podczas uruchamiania.
Przestoje związane z formowaniem na zimno są zdominowane przez wymianę matryc. System szybkiej wymiany matryc, dobrze zaprojektowany zestaw wypychaczy i łoże prasy z wystarczającą liczbą rowków teowych znacznie skracają czas przezbrajania. Jeśli część jest produkowana z użyciem oleju lub rozpuszczalnego w wodzie smaru, prasa musi być wyposażona w spust, misę ściekową i opcjonalne przyłącze do odsysania mgły potrzebne do zapewnienia czystego układu komory.
W przypadku maszyny, która będzie pracować na dwie zmiany przez wiele lat, dostawca jest równie ważny jak specyfikacja. Poszukaj producenta ze zintegrowaną produkcją: odlewanie szkieletu domu, obróbka skrawaniem, linie montażowe i ekipa serwisowa, która odpowiada na pytania techniczne podczas przedsprzedaży. Przydatną kontrolą na miejscu jest to, czy dostawca kontroluje precyzyjną obróbkę suwaka i łoża na tych samych obrabiarkach, ponieważ określa to tolerancje równoległości utrzymujące się przez cały okres użytkowania prasy. Kompetentny dostawca będzie również dokumentował swój system zarządzania produkcją i certyfikaty jakości, dlatego podczas negocjacji poproś zarówno o certyfikat, jak i najnowszy raport z audytu.
Prasy do formowania na zimno pracują ciężko, a różnica między dobrze utrzymanymi a zaniedbanymi maszynami ujawnia się w żywotności matryc i spójności części w ciągu sześciu miesięcy.
Codzienna kontrola dotyczy układu smarowania: poziomu oleju, ciśnienia w obiegu oraz stanu filtrów. Łączniki przegubowe przenoszą wyjątkowo duże naciski sworzni, a kilkuminutowa przerwa w smarowaniu może trwale uszkodzić powierzchnię sworzni łączących. Praktyczny kalendarz konserwacji wygląda następująco:
Najczęstszą awarią podczas formowania na zimno nie jest pęknięcie ramy, ale dryft termiczny. Długie serie produkcyjne wytwarzają ciepło w łożyskach przegubowych, co rozszerza ramę i zmienia wysokość zamknięcia. Maszyny przeznaczone do ciągłej pracy na zimno kompensują automatyczny przepływ smaru, który również odprowadza ciepło, a układ sterowania monitoruje temperaturę ramy. Przed zakupem należy omówić stabilność termiczną z producentem, szczególnie jeśli w hali produkcyjnej nie ma kontrolowanej temperatury.
Bezpieczeństwo jest częścią działania: dwuręczne elementy sterujące zapobiegające powtarzaniu, kurtyna świetlna lub osłona stała oraz mechaniczna blokada hamulca to podstawowe wymagania. Matryce do formowania na zimno wyrzucają materiał z dużą prędkością, a chiplees nie oznaczają braku wiórów; ochrona przed latającymi kawałkami drutu lub mgłą smaru należy do tej samej koncepcji bezpieczeństwa, co sama prowadnica.
Pierwsza odpowiedź na pytanie o koszty brzmi: prasy do formowania na zimno kosztują więcej, przy tym samym tonażu nominalnym, niż zwykłe prasy do tłoczenia, ponieważ rama, prowadnica i napęd są cięższe. Druga odpowiedź jest taka, że o ekonomii decyduje zazwyczaj materiał i szybkość, a nie cena prasy.
Typowa prasa do formowania na zimno o średnim tonażu w zakresie od 160 do 400 ton wymaga początkowych nakładów kapitałowych tego samego rzędu, co inne prasy przemysłowe tej klasy, a obliczenie zwrotu powinno obejmować oprzyrządowanie, instalację, szkolenie i pierwszy zestaw części zamiennych. Koszt eksploatacji na część drastycznie spada wraz ze wzrostem objętości, ponieważ wykorzystanie materiału wzrasta z 40 do 60 procent w przypadku obróbki skrawaniem do 75 do 95 procent w przypadku formowania na zimno.
Prosty model: obrobiona część traci 50 procent początkowego półfabrykatu w postaci wiórów. Jeśli stal kosztuje znaczną część ceny sprzedaży, a zakład produkuje 500 000 sztuk rocznie, sam odzyskany materiał może uzasadnić różnicę w prasie w ciągu dwóch lat, przed obliczeniem czasu cyklu. W rzeczywistości produkcyjnej decyzja obejmuje również dopasowanie prasy do istniejącej linii produkcyjnej. Dlatego odpowiedzialna analiza kosztów zawsze opiera się na konkretnej części, a nie na ogólnym stwierdzeniu.
Budżet kapitałowy i planowanie przestrzeni powinny również uwzględniać sprzęt podający: kołyskę zwojów, prostownicę, podajnik, przenośnik złomu i system obsługi części. Te systemy peryferyjne stanowią często od 20 do 35 procent inwestycji w prasę i są niewidoczne na etapie wyceny. Kupujący, którzy pomijają ten krok, otrzymują prasę pracującą na jedną zmianę, ponieważ operatorzy nie są w stanie zapewnić jej zasilania.
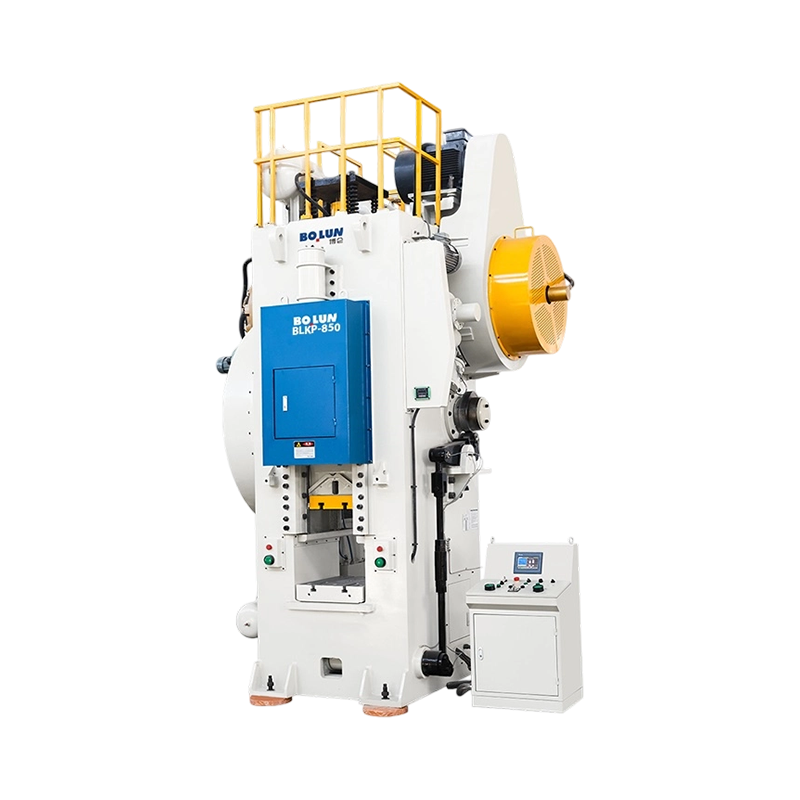
Praktycznym sposobem na uziemienie dyskusji jest przyjrzenie się prawdziwej rodzinie produktów stworzonych specjalnie do kucia na zimno. Bolun High-Precision Machinery produkuje serię pras przegubowych do kucia na zimno BLKP, o nominalnych udźwigach 260, 400, 650 i 850 ton. Seria jest bezpośrednim przykładem priorytetów projektowych opisanych powyżej: napęd kolanowy zapewniający dużą siłę odkształcenia, zrównoważony skok zapewniający kontrolowany ruch suwaka oraz wytrzymałą konstrukcję ramy do ciągłej pracy przemysłowej.
BLKP260 to podstawowy model w klasie ciężkiej. Jest przystosowany do prac związanych z spęczaniem i wytłaczaniem na małą skalę, gdzie jego zwinna precyzja i stabilność systemu przegubowego umożliwiają ścisłą kontrolę wymiarową komponentów o dużej objętości. Zakłady produkujące średnie półfabrykaty elementów złącznych, małe bieżnie łożysk i części połączeń elektrycznych zazwyczaj rozpoczynają swoją linię do kucia na zimno od tej wydajności.
 BLKP-260 Zwinna, precyzyjna prasa przełączająca do kucia na zimno Ta prasa przegubowa o sile 2600 kN nadaje się do szybkiego i precyzyjnego formowania małych części. Zmniejszona prędkość poślizgu w pobliżu dolnego martwego punktu umożliwia kontrolowane odkształcenie, idealne do opisanych tutaj prac spęczania i małego wytłaczania. Zobacz produkt →
BLKP400 zapewnia zrównoważony skok, który ma znaczenie, gdy materiał musi przejść przez dłuższą wnękę matrycy: siła poślizgu pozostaje na części przez całą strefę formowania, dzięki czemu matryca wypełnia się całkowicie bez pękania rogów. Jest to powszechny wybór w przypadku sworzni kulowych, końcówek drążków kierowniczych oraz elementów hamulców i układu kierowniczego w samochodach.
 Prasa przełączająca do kucia na zimno BLKP-400 o zrównoważonym skoku Dzięki udźwigowi 4000 kN i mechanizmowi przegubowemu model ten poprawia przepływ materiału podczas spęczania, formowania i wymiarowania. Jego zrównoważony skok pomaga w pełni wypełnić dłuższe wnęki matrycy, co jest kluczową zaletą w przypadku sworzni kulowych i elementów układu kierowniczego. Zobacz produkt →
W górnej części BLKP650 i BLKP850 to maszyny do zastosowań przemysłowych do dużych profili, ciężkich półfabrykatów przekładni i grubościennych części formowanych. Wysoka zdolność do odkształcania i wzmocniona rama pochłaniają powtarzające się obciążenia dużych redukcji przekroju poprzecznego przy ciągłej prędkości skoku. Kompletna seria BLKP jest udokumentowana na stronach produktów Bolun, a zespół inżynierów sprzedaży może przypisać konkretną część do modelu po przejrzeniu rysunku.
 Prasa do kucia na zimno BLKP-650 o dużej wytrzymałości i dużym odkształceniu Ta maszyna o mocy 6500 kN obsługuje duże ściskanie i głębokie kucie na zimno przy skoku dociskowym 8 mm i zintegrowanym wyrzutniku. Wzmocniona rama i system bezpieczeństwa wykrywania obciążenia nadają się do dużych profili i części grubościennych w zakładach przemysłowych. Zobacz produkt →
Doświadczenie Boluna potwierdza tę tezę: firma produkuje urządzenia do formowania metalu od ponad dwudziestu lat, obsługuje pełny łańcuch produkcyjny, od projektowania i obróbki elementów rdzenia po montaż końcowy, a także posiada szeroki katalog pras typu otwartego, typu zamkniętego i pras specjalnego przeznaczenia. Pełny katalog, dostępny na stronie internetowej firmy, ma znaczenie dla kupującego, ponieważ ta sama fabryka może dostarczyć nie tylko prasę do kucia na zimno, ale także prasy do tłoczenia i serwoprasy dla sąsiadujących operacji w tym samym zakładzie.
Prasa do formowania na zimno nie jest maszyną niszową; jest to najbardziej ekonomiczny proces produkcji szerokiej listy komponentów o symetrycznych kształtach, dużych objętościach i których materiały są wystarczająco plastyczne. Rdzeniem technicznym jest mechanizm przełączający: umieszcza tonaż dokładnie w miejscu, w którym odbywa się formowanie, chroni matryce, spowalniając suwak przy zetknięciu, i daje projektantowi narzędzia przewidywalne okno siły. Proces selekcji rozpoczyna się od oszacowania siły, przechodzi do przejrzystego porównania definicji tonażu, skoku, sztywności, energii i prowadzenia, a kończy na partnerstwie z producentem, którego system produkcji i jakości ram został zweryfikowany.
Seria Bolun BLKP pokazuje, jak wygląda nowoczesna prasa przegubowa do formowania na zimno w zakresie od 260 do 850 ton, a szerszy katalog firmy obejmuje maszyny do tłoczenia, serwo i głębokiego tłoczenia, które zwykle otaczają komorę do formowania na zimno. Po otrzymaniu rysunku części i objętości uzasadniającej proces, najbardziej praktycznym następnym krokiem jest przesłanie rysunku i warunków pracy do fabryki w celu analizy czasu cyklu i tonażu. W ten sposób zakup prasy staje się decyzją produkcyjną, a decyzja produkcyjna staje się konkurencyjną pozycją kosztową.


Kierownik produkcji w średniej wielkości fabryce podzespołów metalowych st...
Projekt jednopunktowy Jedno złącze napędu ...
Umieść obok siebie 160-tonową prasę z otwartą ramą i 160-tonową prasę z za...
Średniej wielkości producent elementów złącznych stanął niedawno przed zna...
Jeśli planujesz produkcję średnich lub małych części metalowych w dużych i...
W nowoczesnej produkcji kucie na zimno jest szeroko stosowane w przemyśle mot...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

