Jeśli planujesz produkcję średnich lub małych części metalowych w dużych ilościach, wybrana metoda formowania zadecyduje nie tylko o koszcie na sztukę, ale także o możliwej do utrzymania spójności wymiarowej. Technologia formowania na zimno stała się standardową metodą produkcji elementów złącznych, tulei, kół zębatych i komponentów samochodowych, ponieważ pozwala efektywniej wykorzystywać surowiec i wzmacniać część bez obróbki cieplnej. Kluczową kwestią jest to, że sama technologia jest tak dobra, jak prasa, która ją publikuje. W poniższych akapitach wyjaśniamy, na czym właściwie polega formowanie na zimno, gdzie ma to sens i na co zwrócić uwagę przy wyborze prasy do kucia na zimno.
Formowanie na zimno to proces obróbki metalu, który odkształca plastycznie metal w temperaturze pokojowej lub zbliżonej do temperatury otoczenia za pomocą matryc i stempli. W przeciwieństwie do kucia na gorąco, nie ma etapu nagrzewania, dzięki czemu metal zachowuje swoją pierwotną strukturę ziaren, jednocześnie zyskując wytrzymałość poprzez hartowanie. Metodę tę stosuje się do wytwarzania części z drutu, prętów lub kawałków drewna, zwykle w prasach wielostanowiskowych, które łączą operacje cięcia, wytłaczania i spęczania w jednym cyklu.
Termin „formowanie na zimno” czasami pokrywa się z terminami „kucie na zimno” i „kucie na zimno”, w zależności od zastosowania i regionu. W praktyce formowanie na zimno obejmuje szeroką gamę procesów, w których przedmiot obrabiany jest przemieszczany przez szereg narzędzi w celu uzyskania ostatecznego kształtu. Wspólnym wątkiem jest to, że wszelkie odkształcenia zachodzą poniżej temperatury rekrystalizacji materiału, co zapewnia gotową część lepszą dokładność wymiarową i gładszą powierzchnię niż obróbka na gorąco.
Dla producenta oczywistą atrakcją jest możliwość przekształcenia prostego surowca w złożone części przy minimalnej ilości odpadów. Proces ten można zautomatyzować na specjalnych prasach do formowania i jest on szczególnie skuteczny w przypadku części symetrycznych, takich jak sworznie, wały, nakrętki, śruby i tuleje.
Formowanie na zimno to sekwencja kontrolowanych etapów odkształcania. Materiał jest przycinany na odpowiednią długość, a następnie umieszczany w matrycy, gdzie kształtuje go jedno lub więcej stanowisk narzędziowych. Podstawowe tryby deformacji to:
Każdy tryb odkształcenia tworzy inny profil obciążenia. Wytłaczanie do przodu wymaga dużej siły osiowej, podczas gdy wytłaczanie do tyłu wymaga solidnej ramy, która wytrzyma siły reakcji. Spęczanie może powodować nagłe obciążenia boczne, które mogą uszkodzić lekko zbudowaną prasę. Dlatego maszyna wybrana do formowania na zimno musi być sztywna, stabilna i zdolna do dostarczania powtarzalnej siły w całym skoku.
Nie każdy metal można z powodzeniem formować na zimno. Materiał musi mieć wystarczającą plastyczność, aby odkształcać się bez pękania, a prasa musi mieć takie wymiary, aby wytrzymać naprężenie przepływu wybranego stopu. Typowe materiały do formowania na zimno obejmują:
| Materiał | Typowa charakterystyka | Uwagi dotyczące formowania na zimno |
|---|---|---|
| Stal niskowęglowa | Wysoka ciągliwość, łatwość obróbki, dobre wykończenie powierzchni | Nadaje się do elementów złącznych o dużej objętości i małych części |
| Stal stopowa | Większa wytrzymałość po hartowaniu przez zgniot, dobra wytrzymałość | Wymaga większego tonażu prasy i dokładniejszego projektowania oprzyrządowania |
| Stal nierdzewna | Odporny na korozję, szybko twardnieje | Wymagana większa siła, zużycie narzędzi może być znaczne |
| Miedź i mosiądz | Doskonała odkształcalność, dobra przewodność elektryczna | Niskie wymagania dotyczące siły, odpowiednie do elementów elektrycznych |
| Aluminium | Lekki, dobra odporność na korozję | Wymaga starannego smarowania i kontroli powierzchni |
Porównując właściwości materiału, należy pamiętać, że prasa musi zapewniać wystarczający luz sztywny i sztywność ramy, aby zapobiec ugięciom. Ugięcie ramy może sprawić, że niewielka zmiana przekroju poprzecznego stanie się częścią odrzuconą.
Formowanie na zimno może obniżyć koszty produkcji i poprawić jakość produktu w sposób, którego nie jest w stanie zapewnić obróbka skrawaniem lub kucie na gorąco. Główne korzyści to:
W praktyce decydującym czynnikiem jest często całkowity koszt na część, a nie cena maszyny. Nieco wyższą inwestycję w prasę można szybko uzasadnić oszczędnościami w materiałach, robociźnie i operacjach wykończeniowych.
Formowanie na zimno nie jest rozwiązaniem uniwersalnym. Działa najlepiej w przypadku części, które są w przybliżeniu symetryczne i mają umiarkowaną złożoność. Wraz ze wzrostem współczynnika odkształcenia rośnie również wymagana siła i naprężenie wywierane na oprzyrządowanie. Kilka ważnych zagrożeń, które należy zrozumieć:
Ryzykiem tym można zarządzać, zaczynając od prasy zaprojektowanej do formowania na zimno obciążeń, a nie od prasy mechanicznej ogólnego przeznaczenia, która przekracza możliwości konstrukcyjne.
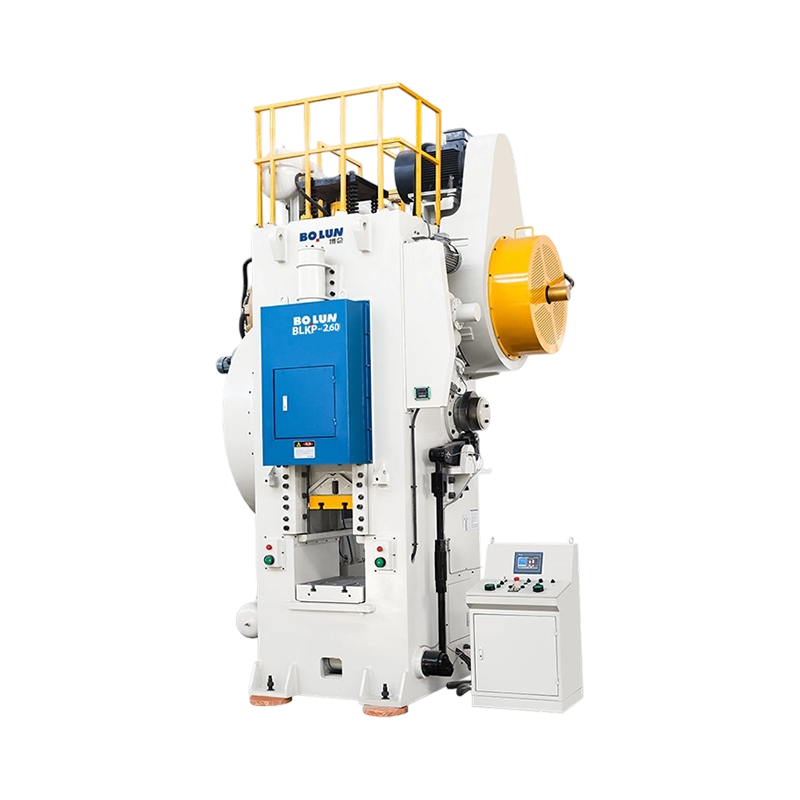
Prasa jest sercem każdej komory do formowania na zimno. W zastosowaniach związanych z kuciem na zimno często preferowana jest prasa mechaniczna z przegubem, ponieważ połączenie przegubowe wytwarza wolniejszą, bardziej kontrolowaną siłę w pobliżu dolnej części skoku. Dzięki temu materiał całkowicie wypełnia wnękę matrycy, zachowując zrównoważony skok. Na przykład Uniwersalna prasa kolanowa do kucia na zimno BLKP400 oferuje zrównoważony skok do zastosowań wymagających zarówno precyzji, jak i powtarzalności, bez poświęcania wydajności.
 BLKP-400 Wszechstronna prasa przegubowa do kucia na zimno o zrównoważonym skoku Ta prasa przegubowa o nacisku 4000 kN zapewnia zrównoważony skok umożliwiający precyzyjne kucie na zimno, z elastycznymi opcjami skoku i stołem roboczym o wymiarach 550 × 660 mm, odpowiednim do spęczania, formowania i wymiarowania w konfiguracjach wielostanowiskowych. Zobacz produkt →
Oceniając maszynę, zacznij od wymaganego tonażu. Siły kucia na zimno mogą być kilkakrotnie wyższe niż w przypadku porównywalnej operacji tłoczenia. Prasa, która jest przystosowana tylko do obliczonego obciążenia, może ulec awarii w momencie pełnego odkształcenia, ponieważ szczyt obciążenia jest nagły i krótki. Potrzebujesz poduszki o pojemności rezerwowej. Właśnie w tym przypadku solidna rama i dobrze zaprojektowany mechanizm przełączający robią prawdziwą różnicę. W przypadku pracy z większym odkształceniem, Wytrzymała prasa do kucia na zimno BLKP650, odporna na duże odkształcenia jest zbudowany z myślą o dużych współczynnikach odkształcenia i pomaga utrzymać stabilne krzywe siły nawet w wymagających seriach produkcyjnych.
 BLKP-650 Wytrzymała prasa przegubowa do kucia na zimno o dużej odporności na odkształcenia Prasa ta o udźwigu 6500 kN i skoku docisku wynoszącym 8 mm jest przeznaczona do dużych odkształceń i elementów o dużej grubości. Posiada ramę o dużej sztywności i zintegrowany system wyrzutników zapewniający niezawodną produkcję. Zobacz produkt →
Zrozumienie różnicy pomiędzy prasą do kucia na zimno a prasą ogólną może uchronić Cię przed kosztownym błędem. Jeśli chcesz szybko odświeżyć podstawy, możesz przeczytać nasz artykuł na temat czym jest prasa do kucia na zimno . Przewodnik ten wyjaśnia różnice strukturalne i napędowe prostym językiem. Mając to doświadczenie, możesz zadawać lepsze pytania, porównując oferty różnych dostawców.
Formowanie na zimno jest stosowane w wielu sektorach. Producenci samochodów polegają na nim w przypadku elementów złącznych, wałów i półproduktów sworzni kulowych. W przemyśle elektrycznym i elektronicznym stosuje się formowanie na zimno końcówek, złączy i gniazd. Zastosowania sprzętowe i konstrukcyjne obejmują zawiasy, kotwy i precyzyjne sworznie. W każdym przypadku wspólnym wątkiem jest masowa potrzeba spójnej geometrii i integralności strukturalnej.
Zapewnienie jakości zaczyna się od samego systemu prasowego. Zużycie matrycy zmienia z czasem profil siły, dlatego ważne jest monitorowanie obciążenia i skoku na każdym stanowisku. Wiele nowoczesnych gniazd do formowania na zimno zawiera optyczne systemy pomiarowe, które sprawdzają wymiary na podstawie próbki, nie spowalniając produkcji. Im bardziej stabilna prasa, tym dłużej oprzyrządowanie pozostaje w granicach tolerancji i tym mniejsze jest prawdopodobieństwo wytworzenia złomu.
W przypadku prac związanych z formowaniem na zimno o bardzo dużym tonażu nacisk na ramę i matrycę jest duży. Dlatego modele o dużej wytrzymałości, takie jak Prasa do kucia na zimno o dużej wytrzymałości przemysłowej BLKP850 istnieć. Ta klasa sprzętu jest przeznaczona do elementów wymagających dużych sił odkształcania, przy jednoczesnym zachowaniu stabilności łoża, aby utrzymać wąskie tolerancje w długim horyzoncie produkcyjnym.
 BLKP-850 Wytrzymała prasa do kucia na zimno o dużej wytrzymałości przemysłowej Wytrzymała prasa o nacisku 8500 kN z ultrasztywną ramą i stołem pogrubionym o 180 mm, utrzymuje stabilność przy dużych obciążeniach, idealna do wymagającego kucia elementów samochodów i maszyn. Zobacz produkt →
Technologia formowania na zimno oferuje jasną drogę do niższych kosztów i wyższej wytrzymałości odpowiedniej rodziny części. Jednak proces ten zależy od maszyny zaprojektowanej specjalnie pod kątem obciążeń, jakie będzie obserwował. Zanim ustalisz specyfikację, sprawdź sztywność ramy maszyny, zakres regulacji skoku i dostępny tonaż dla rzeczywistej objętości części. Jeśli Twój projekt obejmuje niestandardowe wymiary lub unikalną sekwencję odkształceń, producent posiadający własny zespół projektowy często może zapewnić niestandardowe rozwiązanie. Najskuteczniejszym następnym krokiem jest wysłanie rysunków części do niezawodnego dostawcy pras i zażądanie przeglądu wykonalności z obliczeniami siły i wyceną produkcji.


Kierownik produkcji wchodzi na spotkanie inżynieryjne ze stosem rysunków d...
Kierownik produkcji w średniej wielkości fabryce podzespołów metalowych st...
Inżynier narzędzi cytuje nowy program wsporników i określa prasę o nacisku...
Fabryka elementów złącznych w Taizhou otrzymuje zamówienie od głównego dos...
Średniej wielkości producent elementów złącznych stanął niedawno przed zna...
Krótka odpowiedź: jaki typ ramy pasuje do Twojej pracy An ...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

