Kierownik produkcji wchodzi na spotkanie inżynieryjne ze stosem rysunków dotyczących łącznika o dużej objętości, bieżni łożyska i obudowy akumulatora. Często zadawane pytanie brzmi: „Czy możemy wyprodukować je szybciej, przy mniejszej ilości złomu i przy lepszej trwałości zmęczeniowej niż obróbka skrawaniem lub kucie na gorąco?” W wielu przypadkach rozwiązaniem jest formowanie na zimno. Formowanie na zimno to proces kształtowania metalu poniżej jego temperatury rekrystalizacji, zwykle w temperaturze pokojowej, poprzez wtłaczanie materiału do wnęki matrycy pod wysokim ciśnieniem. W ciągu kilku sekund zamienia prosty drut lub pręt w gotową lub prawie gotową część, poprawiając jednocześnie wytrzymałość materiału i zmniejszając ilość odpadów. Praktycznym wyzwaniem dla kupującego nie jest to, czy formowanie na zimno działa, ale jak dopasować proces do geometrii części, materiału i prasy, która wykona zadanie.
Formowanie na zimno to metoda obróbki metalu, która zmienia kształt metalowego półwyrobu lub drutu w temperaturze otoczenia, bez podgrzewania przedmiotu obrabianego powyżej jego temperatury rekrystalizacji. Metal jest ściskany pomiędzy stemplem a matrycą, a materiał przemieszcza się plastycznie do pożądanego kształtu. Ponieważ temperatura pozostaje niska, metal ulega umocnieniu przez odkształcenie. Oznacza to, że część staje się mocniejsza w miarę odkształcania, często osiągając od dwóch do trzech razy granicę plastyczności pierwotnego materiału. Proces ten nazywany jest również kuciem na zimno lub kuciem na zimno, w zależności od branży i rodzaju wytwarzanej części.
Termin „formowanie na zimno” jest szeroki. W zakładzie elementów złącznych oznacza to zwykle maszynę do formowania na zimno, która pobiera zwinięty drut, wycina półfabrykat i przesuwa go przez kilka stanowisk matrycowych w celu wytworzenia śrub, sworzni lub nakrętek. W tłoczni może to oznaczać prasę do kucia na zimno, która formuje większe części, takie jak półfabrykaty przekładni lub wały. W kontekście blachy może odnosić się do formowania walcowego lub gięcia na zimno. W artykule skupiono się na formowaniu na prasie części z litego metalu, gdzie podejmowane są największe decyzje dotyczące tonażu i wyposażenia technicznego.
Kluczową różnicą pomiędzy formowaniem na zimno a formowaniem na gorąco jest temperatura. Formowanie na gorąco działa powyżej rekrystalizacji, dzięki czemu metal pozostaje miękki i może tworzyć złożone kształty. Formowanie na zimno działa w temperaturze pokojowej lub zbliżonej, dzięki czemu metal jest twardszy i bardziej odporny na odkształcenia. Ta różnica wpływa na specyfikację sprzętu: prasy do formowania na zimno wymagają większego tonażu, sztywniejszych ram i często bardziej wyrafinowanego profilu skoku niż prasy do kucia na gorąco o tej samej wydajności.
Formowanie na zimno wykorzystuje fakt, że metale ciągliwe mogą zostać trwale przekształcone, gdy naprężenie przekroczy ich granicę plastyczności. Stempel wpycha metal do wnęki matrycy, a materiał przepływa wzdłuż ścieżki najmniejszego oporu. Ponieważ metal nie ulega rekrystalizacji podczas operacji, struktura ziaren ulega wydłużeniu, a materiał staje się twardszy. To utwardzanie przez odkształcenie jest mieczem obosiecznym: zwiększa wytrzymałość, ale także zmniejsza plastyczność, więc ilość odkształceń na krok jest ograniczona.
Istnieją trzy podstawowe tryby deformacji, które regulują większość operacji formowania na zimno:
Podczas wytłaczania do przodu metal jest przepychany przez otwór matrycy w tym samym kierunku, w którym przemieszcza się stempel. Półfabrykat umieszcza się w pojemniku, a stempel ściska go z jednego końca, wymuszając przepływ materiału przez mniejszy otwór. Jest to standardowy sposób tworzenia wałów, sworzni schodkowych i komponentów rurowych. Wymagane ciśnienie zależy od stopnia redukcji i naprężenia płynięcia materiału.
W procesie wytłaczania wstecznego metal przepływa w kierunku przeciwnym do ruchu stempla. Stempel wchodzi w półfabrykat i wymusza przepływ materiału w górę wokół stempla, tworząc miseczkę lub kształt przypominający rurkę. Jest to powszechne przy wytwarzaniu pustych części, takich jak nasadki sześciokątne, obudowy akumulatorów i tłoki samochodowe. Wytłaczanie wsteczne może wytwarzać głębokie wgłębienia przy niewielkich stratach materiału, ale wymaga bardzo sztywnej prasy, ponieważ stempel podlega dużym obciążeniom ściskającym.
Denerwujące is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Większość części formowanych na zimno wymaga kombinacji tych trybów. Na przykład typowy łącznik wykorzystuje spęczanie w celu uformowania łba, wytłaczanie do przodu w celu utworzenia trzonu i być może operację przycinania lub spiczania na końcu. Prasa musi zapewniać odpowiednią siłę, skok i prędkość dla każdej stacji, dlatego konstrukcja maszyny ma takie samo znaczenie jak oprzyrządowanie.
Formowanie na zimno na wielostanowiskowej formie odbywa się według powtarzalnego cyklu, który jest niezwykle spójny w przypadku różnych rodzin części. Zrozumienie cyklu pomaga kupującemu ocenić, co prasa musi dostarczyć.
Szybkość cyklu mierzona jest w uderzeniach na minutę lub częściach na minutę. Wysokoobrotowa maszyna do formowania nakrętek może pracować z prędkością od 200 do 400 części na minutę, podczas gdy ciężka prasa do kucia na zimno dużych części może pracować z prędkością zaledwie 20 do 60 uderzeń na minutę. Konstrukcję prasy, sprzęgło i układ sterowania należy dobrać tak, aby odpowiadały wymaganej prędkości i profilowi obciążenia.
Ludzie używają tych trzech terminów niemal zamiennie, co powoduje spore zamieszanie przy wyborze sprzętu. To rozróżnienie nie ma charakteru akademickiego; wpływa to na specyfikację prasy, konfigurację oprzyrządowania i oczekiwaną dokładność części.
W praktyce prasa do kucia na zimno ma cięższą ramę i mocniejszy ślizg niż kombajn, ponieważ siły są większe, a część jest większa. W kombajnie chodnikowym priorytetem jest szybkość i dostępność narzędzi, często stosując konstrukcję poziomą. Kiedy kupujący prosi o „maszynę do formowania na zimno”, inżynier sprzedaży musi wyjaśnić, czy dotyczy to małych elementów złącznych, czy średnich i dużych części konstrukcyjnych. Odpowiedź zmienia każdą specyfikację, począwszy od tonażu, przez rozmiar złoża, aż po typ napędu.
Nie każdy metal można z powodzeniem formować na zimno. Materiał musi mieć wystarczającą plastyczność, aby poddać się poważnemu odkształceniu plastycznemu bez pękania, oraz wystarczającą zdolność do utwardzania przez zgniot, aby poprawić wytrzymałość bez utraty wymaganej wytrzymałości. Do najpopularniejszych materiałów do formowania na zimno należą:
| Materiał | Typowe zachowanie podczas formowania na zimno | Wspólne zastosowanie końcowe |
|---|---|---|
| Stal niskowęglowa | Doskonała ciągliwość, niskie naprężenia płynięcia, łatwe formowanie na zimno. Gatunki takie jak 1006 do 1018 są szeroko stosowane. | Elementy złączne, sworznie, wały, kotwy |
| Stal średniowęglowa | Większa wytrzymałość, ale mniejsza plastyczność; może wymagać wyżarzania pośredniego w przypadku skomplikowanych kształtów. | Przekładnie, sprzęgła, elementy samochodowe |
| Stal nierdzewna | Materiał szybko twardnieje, wymaga większego tonażu i bardziej nowoczesnego oprzyrządowania. | Elementy złączne, okucia, komponenty medyczne |
| Aluminium i stopy aluminium | Niskie zapotrzebowanie na siłę, dobre wykończenie powierzchni, ale miękkie i mogą powodować zacieranie. | Obudowy, zaślepki, elektronika |
| Miedź i mosiądz | Doskonała obrabialność na zimno, dobra odporność na korozję. | Zaciski elektryczne, części hydrauliczne |
| Stal stopowa | Wysoka wytrzymałość, trudniejsza do formowania, często wymaga formowania na ciepło jako odskocznię. | Półosie, elementy złączne o dużej wytrzymałości |
Kiedy projektujesz proces formowania na zimno, granica plastyczności materiału i szybkość utwardzania odkształceniowego określają wymaganą siłę docisku. Część z miękkiego aluminium może potrzebować tylko 50 ton, podczas gdy wersja ze stali nierdzewnej o tej samej geometrii może potrzebować 200 ton. Kupujący nie może zakładać, że prasa przystosowana do stali poradzi sobie z innym stopem bez sprawdzenia obliczeń siły.
Zalety formowania na zimno są wymierne i wyjaśniają, dlaczego tak wiele części metalowych o dużej objętości jest wytwarzanych w ten sposób.
Korzyści te przekładają się na niższy całkowity koszt części w cyklu produkcyjnym, pod warunkiem, że wielkość jest wystarczająco duża, aby zamortyzować oprzyrządowanie. W przypadku małych serii koszt matrycy jest zwykle zaporowy, co jest kluczowym kryterium zakupu.
Formowanie na zimno nie jest rozwiązaniem uniwersalnym. Znajomość ograniczeń jest niezbędna przed podjęciem decyzji o zakupie prasy lub zestawu narzędzi.
Często pomijanym ryzykiem związanym z zaopatrzeniem jest laminowanie pomiędzy prasą a oprzyrządowaniem. Prasa przeznaczona do tłoczenia progresywnego może nie mieć kontroli prędkości suwaka potrzebnej do kucia na zimno. Z drugiej strony prasa zbudowana do kucia na zimno może nie mieć dużej częstotliwości skoku wymaganej w przypadku elementów złącznych. Kupujący powinien poprosić producenta o wykazanie krzywej siła-skok i pojemność energetyczną, a nie tylko tonaż znamionowy.
Prasa jest sercem operacji formowania na zimno. Zapewnia siłę, która wbija stempel w matrycę i określa dokładność części, trwałość narzędzia i całkowity koszt produkcji. Głównymi parametrami prasy, które należy ocenić, są tonaż, sztywność ramy, długość skoku, prędkość suwaka i typ napędu.
Tonaż to maksymalna siła, jaką prasa może przyłożyć podczas skoku. Musi przekraczać szczytową siłę formowania wymaganą dla części, obliczoną na podstawie naprężenia płynięcia materiału i rzutowanej powierzchni. Ogólną zasadą jest wybór prasy o tonażu o 10 do 20 procent większym niż obliczony szczyt, aby uwzględnić zmienność materiału i zużycie narzędzia.
Sztywność ramy mierzy się na podstawie ugięcia ramy pod obciążeniem. Sztywna rama utrzymuje stempel i matrycę w jednej linii, co ma kluczowe znaczenie dla utrzymania wąskich tolerancji. Prasy z zamkniętą ramą są na ogół sztywniejsze niż prasy z otwartą ramą, ponieważ ścieżka siły jest symetryczna wokół łoża. Dlatego wiele osób zajmujących się kształtowaniem na zimno preferuje konstrukcję z zamkniętą ramą do dużych obciążeń.
Długość skoku określa, jak daleko przesuwa się suwak od dołu pociągnięcia. Musi uwzględniać wysokość części, otwór matrycy i wymagany skok stempla. Głębokie części i długie wytłoczenia do przodu wymagają dłuższego skoku, co z kolei może zmniejszyć częstotliwość skoku, ponieważ suwak musi przyspieszać na większym dystansie.
Prędkość ślizgu to prędkość w momencie kontaktu narzędzia z materiałem. W przypadku formowania na zimno kontrolowana prędkość w pobliżu dolnej części skoku jest ważna, aby uniknąć obciążenia udarowego i rozbicia matryc. Prasy mechaniczne mają profil prędkości określony przez geometrię wału korbowego, podczas gdy prasy serwo pozwalają operatorowi zaprogramować krzywą prędkości.
Typ napędu może być mechaniczny, hydrauliczny lub serwo. Prasa mechaniczna wykorzystuje koło zamachowe i sprzęgło do dostarczania energii i jest wydajna w przypadku formowania z dużą prędkością. Prasa hydrauliczna zapewnia pełny tonaż w dowolnym punkcie skoku, co jest przydatne w przypadku długich operacji formowania, ale ogólnie jest wolniejsze. Prasa serwo wykorzystuje silnik serwo bezpośrednio na wale korbowym lub za pośrednictwem skrzyni biegów, zapewniając precyzyjną kontrolę ruchu suwaka i zarządzanie energią.
Prasa przełączająca do kucia na zimno, taka jak prasa przegubowa, zapewnia przewagę mechaniczną w dolnej części skoku. Łącznik przegubowy zapewnia dużą siłę w pobliżu dolnego martwego punktu przy bardzo małej prędkości, co idealnie sprawdza się w przypadku części kutych na zimno, które wymagają wysokiego nacisku i małego skoku ślizgu. Właśnie dlatego do zastosowań związanych z kuciem na zimno często wybiera się prasę przegubową zamiast zwykłej prasy korbowej.
 BLKP-850 Wytrzymała prasa do kucia na zimno o dużej wytrzymałości przemysłowej BLKP-850 Wytrzymała prasa do kucia na zimno o dużej wytrzymałości przemysłowej delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Zobacz produkt →
Na przykład BLKP850 to wysokowydajna maszyna do kucia na zimno z dźwignią, przeznaczona do kucia na zimno na skalę przemysłową. Napęd przegubowy umożliwia uzyskanie dużych sił odkształcenia przy zrównoważonym skoku, co jest warunkiem niezbędnym do kształtowania materiałów o wysokiej wytrzymałości bez ich pękania. Porównując prasy do linii kucia na zimno, należy zwrócić uwagę na efektywną energię formowania na skok, a nie tylko na tonaż. Prasa przegubowa zapewnia maksymalną siłę przy minimalnej prędkości, co chroni oprzyrządowanie i zmniejsza ryzyko rozerwania części.
Prasa przegubowa do kucia na zimno to specjalistyczna maszyna, w której zamiast zwykłej korby zastosowano mechanizm przegubowy. Mechanizm ten powoduje efekt „zatrzymania” w pobliżu dolnej części skoku, co oznacza, że suwak porusza się powoli w miarę wzrostu siły. To właśnie zachowanie przy niskiej prędkości i dużej sile jest dokładnie tym, czego wymaga kucie na zimno.
Łącznik przełączający ma zaletę mechaniczną, która zwielokrotnia siłę wejściową. Mały moment obrotowy silnika staje się bardzo dużą siłą pionową na suwaku, ale tylko na krótkim dystansie roboczym. To sprawia, że prasy przełączające idealnie nadają się do wybijania, wytłaczania i innych operacji formowania na zimno, gdzie odkształcenie jest małe, ale siła jest ogromna. Rezultatem jest sztywna, dokładna część o czystym wykończeniu powierzchni.
Jednym z zagrożeń związanych z prasą przełączającą jest to, że nie może ona wytrzymać długiego skoku roboczego. Jeśli część wymaga długiego wytłaczania, prasa może nie zapewnić wystarczającego przesuwu suwaka. W takim przypadku bardziej odpowiednia będzie prasa korbowa lub prasa serwo o długim skoku. Kupujący powinien dopasować typ prasy do konkretnej ścieżki deformacji części.
Prasy napędzane serwo zmieniają ekonomikę formowania na zimno. Serwoprasa wykorzystuje serwomotor do przesuwania suwaka po programowalnej ścieżce, zamiast polegać na stałym kole zamachowym i sprzęgle. Daje to operatorowi wysoki stopień kontroli nad prędkością, położeniem i profilem siły suwaka. Do formowania na zimno prasa serwo może:
Dwupunktowa prasa serwo z zamkniętą ramą jest częstym wyborem do formowania na zimno. Konstrukcja ramy zapewnia dużą sztywność, a dwupunktowe połączenie rozkłada obciążenie równomiernie na łożu, co jest ważne w przypadku dużych części. Serwomotor umożliwia operatorowi dostosowanie krzywej poślizgu do reakcji materiału. Na przykład podczas formowania stopu o wysokiej wytrzymałości prasę można zaprogramować tak, aby utrzymywała się blisko dna przez kilkaset milisekund, umożliwiając metalowi wpływanie do wnęki matrycy bez rozdzierania.
 BLES-315 Przemysłowa prasa dwupunktowa z serwomechanizmem o zamkniętej ramie BLES-315 Przemysłowa prasa dwupunktowa z serwomechanizmem o zamkniętej ramie delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Zobacz produkt →
Dwupunktowa prasa serwo z zamkniętą ramą BLES315 jest przeznaczona do przemysłowych zadań formowania na zimno, które wymagają dynamicznej kontroli skoku i stabilnego łoża. Wysoka wydajność energetyczna i programowalny ruch umożliwiają wytwarzanie części o stałych wymiarach, przy jednoczesnym uwzględnieniu różnic w przychodzącym materiale. Gdy komora do formowania na zimno jest zautomatyzowana, serwoprasę można zintegrować z robotem lub systemem przenoszenia, ponieważ czas skoku można regulować w oprogramowaniu, a nie poprzez zmianę elementów mechanicznych.
Głębokie tłoczenie to proces formowania na zimno, podczas którego arkusz lub półwyrób jest wpychany do matrycy w celu utworzenia kubka lub pustej części. Jest powszechny w produkcji korpusów akumulatorów, komponentów urządzeń i części samochodowych. Kluczem do głębokiego tłoczenia jest umożliwienie stopniowego i równomiernego przepływu materiału, aby uniknąć rozdarcia. Serwoprasa z programowalnym skokiem może zapewnić odpowiednią prędkość i ciśnienie na każdym etapie, dlatego też serwoprasy są coraz częściej wykorzystywane do operacji głębokiego tłoczenia.
Serwoprasa jednopunktowa typu otwartego z możliwością głębokiego tłoczenia, taka jak BLAS125, to kompaktowe rozwiązanie dla części, które nie wymagają dużego łoża, ale wymagają precyzyjnej kontroli prędkości ciągnienia. Oznaczenie „głębokiego tłoczenia” oznacza, że prasa została zaprojektowana z odpowiednią długością skoku, prędkością przesuwania i przestrzenią narzędziową, aby poradzić sobie z formowaniem głębokich przyssawek. Kiedy dostawca wyraźnie sprzedaje serwoprasę do głębokiego tłoczenia, jest to silny sygnał, że firma rozumie potrzebę kontrolowanego ruchu suwaka podczas formowania na zimno.
 BLAS-125 Jednopunktowa prasa serwo typu otwartego do głębokiego tłoczenia Jednopunktowa prasa serwo o wysokim momencie obrotowym i głębokim tłoczeniu o wysokim momencie obrotowym, typu otwartego, zapewnia potężną siłę 1250 kN przy wydłużonym skoku przesuwu wynoszącym 180 mm. Ten model wyróżnia się... Zobacz produkt →
Do formowania obudowy akumulatora często idealne jest połączenie serwonapędu i ramy dwupunktowej. Ruch serwa można dostosować do gatunku i grubości materiału skorupy, a dwupunktowy suwak zapewnia równomierny nacisk na matrycę, redukując zmarszczki i pęknięcia. W miarę jak formowanie na zimno wkracza do produkcji akumulatorów, sprzęt ten staje się wyróżnikiem dla dostawców, którzy mogą dostarczać spójne obudowy w dużych ilościach.
Decyzja o zastosowaniu formowania na zimno lub na gorąco nie zawsze jest oczywista. Każdy proces ma określone okno wykonalności w oparciu o kształt części, materiał, objętość i wymagane właściwości. Poniższa tabela podsumowuje główne różnice.
| Kryteria | Formowanie na zimno | Formowanie na gorąco |
|---|---|---|
| Temperatura | Poniżej rekrystalizacji, zwykle temperatura pokojowa | Powyżej rekrystalizacji, typowo 700 do 1200°C |
| Materiał strength | Zwiększa się w wyniku umocnienia przez odkształcenie | Zmniejsza się, materiał pozostaje miękki |
| Wykończenie powierzchni | Gładka, bez skali | Kamień tlenkowy, często wymaga czyszczenia |
| Tolerancja wymiarowa | Szczelne, często bez obróbki wtórnej | Luźniejsze, szersze tolerancje mogą wymagać obróbki |
| Siła sprzętowa | Wymagany duży tonaż | Niższy tonaż, ponieważ materiał jest miękki |
| Maksymalna złożoność kształtu | Ograniczona do prostszych kształtów bez głębokich podcięć | Może tworzyć złożone kształty i bardzo duże części |
| Zużycie energii na część | Niższa energia grzewcza, ale wyższa energia formowania | Wysokie koszty ogrzewania, mniejsza siła formowania |
| Typowa wielkość produkcji | Duży wolumen, amortyzowany koszt oprzyrządowania | Niska i średnia objętość, prostsze oprzyrządowanie |
Praktyczny wpływ tych różnic jest odczuwalny w całkowitym koszcie na część. Formowanie na zimno sprawdza się w długich seriach produkcyjnych, gdzie projekt części jest zgodny z procesem. Formowanie na gorąco jest bardziej wyrozumiałe w przypadku skomplikowanych części i mniejszych partii, ale zwiększa koszty energii, czyszczenia i wykańczania. Powszechną hybrydą jest formowanie na ciepło, które odbywa się w temperaturze powyżej temperatury pokojowej, ale poniżej rekrystalizacji, równoważąc plastyczność i wytrzymałość. Niektórzy dostawcy oferują prasy do formowania na gorąco, które można przełączyć na tryb formowania na zimno, ale kontrola temperatury zwiększa złożoność.
Porównując prasę do formowania na zimno z prasą do kucia na gorąco, należy pamiętać, że koszt prasy to tylko jedna część systemu. Oprzyrządowanie, system podawania, automatyzacja i kontrola jakości muszą być dostosowane do temperatury procesu. Dostawca sprzedający wyłącznie prasy do kucia na gorąco może nie posiadać odpowiedniej wiedzy specjalistycznej, aby zalecić prawdziwe rozwiązanie w zakresie formowania na zimno, dlatego należy poprosić o szczegółowe studia przypadków dotyczące formowania na zimno.
Formowanie na zimno jest stosowane w wielu gałęziach przemysłu, ponieważ zapewnia wysoką wytrzymałość, niski poziom złomu i krótkie czasy cykli. Do najbardziej typowych zastosowań należą:
Kiedy producent mówi, że dana prasa nadaje się do „obudowy akumulatora” lub „głębokiego tłoczenia”, nie ma to jedynie na celu marketingu. Określają, że rama prasy, prowadnica suwaka i sterowanie skokiem zostały zaprojektowane w oparciu o dynamiczne wymagania tej aplikacji. Na przykład w przypadku obudowy akumulatora prasa musi wytrzymywać duże siły matrycy, utrzymując jednocześnie stabilne łóżko podczas długich serii produkcyjnych. Często preferowana jest konstrukcja z ramą zamkniętą lub półzamkniętą, ponieważ jest ona odporna na obciążenia boczne spowodowane głębokim tłoczeniem.
Formowanie na zimno umożliwia wytwarzanie części z dużą szybkością, zatem kontrola jakości musi przebiegać równie szybko, aby wychwycić defekty, zanim staną się one masową masą odrzutów. Głównymi problemami związanymi z jakością są dokładność wymiarowa, pęknięcia, luźny materiał i uszkodzenia powierzchni.
Pomiar wymiarowy zwykle wykonuje się za pomocą mikrometru, miernika lub układu optycznego. W przypadku części o dużej objętości pomiar optyczny może monitorować część w czasie rzeczywistym, sprawdzając średnicę, długość i owalność. Proces formowania na zimno jest wysoce powtarzalny, więc jeśli pierwsze tuziny części mieszczą się w granicach tolerancji, zwykle następuje reszta, chyba że oprzyrządowanie ulegnie zużyciu.
Pękanie jest najczęstszą przyczyną awarii podczas formowania na zimno. Pęknięcia mogą wystąpić na powierzchni lub wewnętrznie i zazwyczaj są spowodowane przekroczeniem granicy plastyczności materiału. Operatorzy zwracają uwagę na szorstką lub pękniętą powierzchnię, która wskazuje, że materiał osiągnął granicę wytrzymałości na zimno. Odpowiedzią jest zmniejszenie odkształcenia na stanowisko, zwiększenie liczby stopni lub użycie bardziej miękkiego gatunku materiału.
Kolejnym problemem jest jakość powierzchni. Części formowane na zimno powinny mieć jasne, gładkie wykończenie. Jeśli matryca ma zadrapania lub jest zbyt szorstka, część odziedziczy tę teksturę. Konserwacja narzędzi jest zatem kluczową częścią kontroli jakości. Dobry dostawca zapewni harmonogram konserwacji zapobiegawczej, który obejmuje kontrolę stempli i matryc pod kątem zużycia, sprawdzenie sworzni wypychaczy i weryfikację luzów tulei prowadzących.
Dla producenta, który chce być źródłem kompleksowym, kontrola jakości obejmuje również monitorowanie w trakcie procesu. Niektóre nowoczesne prasy serwo mogą generować krzywą siły i przemieszczenia dla każdego skoku. Nieprawidłowa krzywa wskazuje na odchylenie w procesie, takie jak brak półwyrobu, zepsute narzędzie lub zmiana twardości materiału. Jest to potężne narzędzie pozwalające zapobiegać defektom, zanim dotrą one do klienta.
Wybór odpowiedniej prasy do formowania na zimno to decyzja, która na lata wpływa na wydajność produkcji, trwałość narzędzi i jakość produktu. Skorzystaj z poniższej listy kontrolnej, aby przeprowadzić ocenę:
Renomowany producent nie tylko sprzeda Ci maszynę; będą współpracować z Tobą w celu zdefiniowania procesu. Na przykład, jeśli trzeba uformować obudowę akumulatora, dostawca oferujący dwupunktową prasę akumulatorową typu otwartego wykazuje, że zajął się specyficznymi wyzwaniami związanymi z tym zastosowaniem. Ta sama zasada dotyczy pras przegubowych do kucia na zimno i pras o zamkniętej ramie z napędem serwo.
Formowanie na zimno to zaawansowany proces produkcyjny umożliwiający produkcję części metalowych w dużych ilościach przy niewielkiej ilości odpadów, zwiększonej wytrzymałości i wąskich tolerancjach. Nie jest to pojedyncza metoda, ale rodzina procesów obejmująca wytłaczanie do przodu, wytłaczanie do tyłu, spęczanie, kucie na zimno i kucie na zimno. Wybór sprzętu jest tak samo ważny jak materiał i oprzyrządowanie, ponieważ prasa określa dostępną siłę, kontrolę skoku i sztywność niezbędną do wytworzenia spójnych części.
Zanim zainwestujesz w prasę do formowania na zimno, określ geometrię, materiał i objętość części. Współpracuj z doświadczonym dostawcą sprzętu, który może pokazać, w jaki sposób ich maszyna jest zaprojektowana pod kątem określonych trybów formowania, które będziesz uruchamiać. Porównaj nie tylko tonaż, ale także typ ramy, układ napędowy, prowadzenie ślizgu i wsparcie oprzyrządowania. Poproś o rzeczywiste przykłady podobnych części i zaobserwowane czasy cykli, ilość złomów i trwałość narzędzi.
Jeśli szukasz kompletnego rozwiązania w zakresie formowania na zimno, zespół ds Maszyny precyzyjne Bolun ma doświadczenie i portfolio produktów, które mogą Ci pomóc. Od serwopras typu otwartego do głębokiego tłoczenia po dwupunktowe serwoprasy z zamkniętą ramą i prasy przegubowe do kucia na zimno – dostępna jest odpowiednia maszyna do Twojego zastosowania. Najlepszym następnym krokiem jest wysłanie rysunków części do dostawcy i poproszenie o studium wykonalności procesu. Ta rozmowa uratuje Cię od dwóch największych błędów w formowaniu na zimno: zakupu zbyt małej prasy i zakupu prasy, która jest zbyt sztywna, aby zapewnić elastyczną produkcję.
Formowanie na zimno to nie magia, ale dopasowane do odpowiedniej części, materiału i prasy zapewnia niezmiennie doskonałe rezultaty. Wykorzystaj informacje zawarte w tym przewodniku jako praktyczny punkt wyjścia do zakupu sprzętu, a następnie podejmij ostateczną decyzję w oparciu o przetestowane dane dotyczące własnych części.
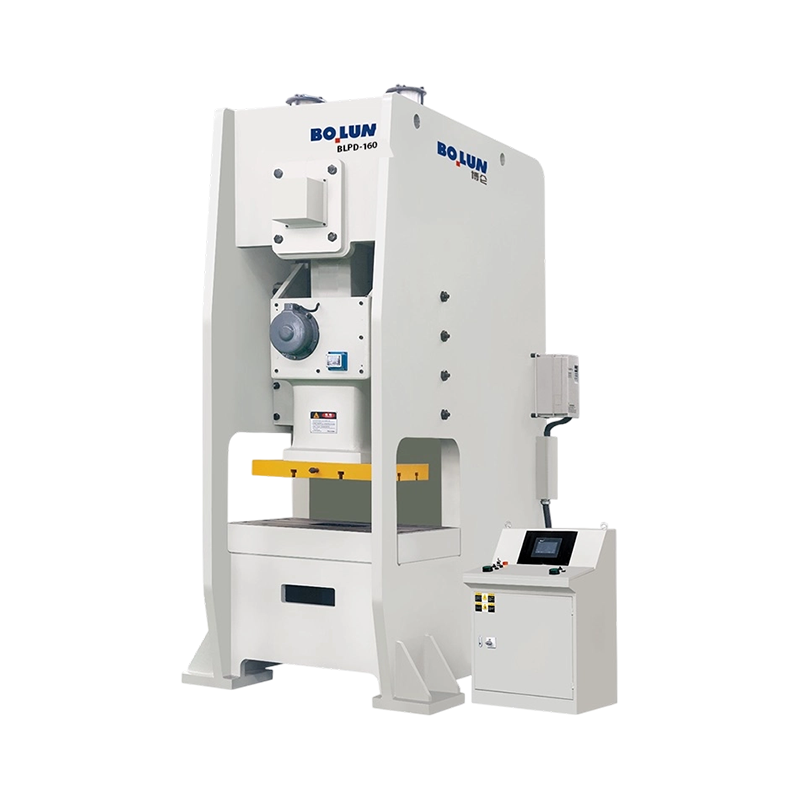


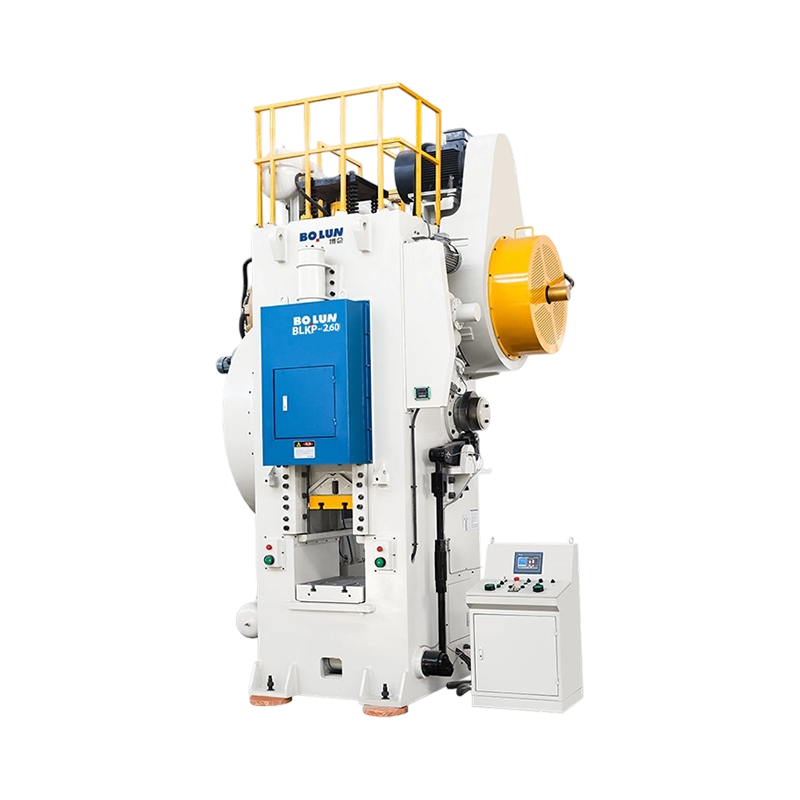
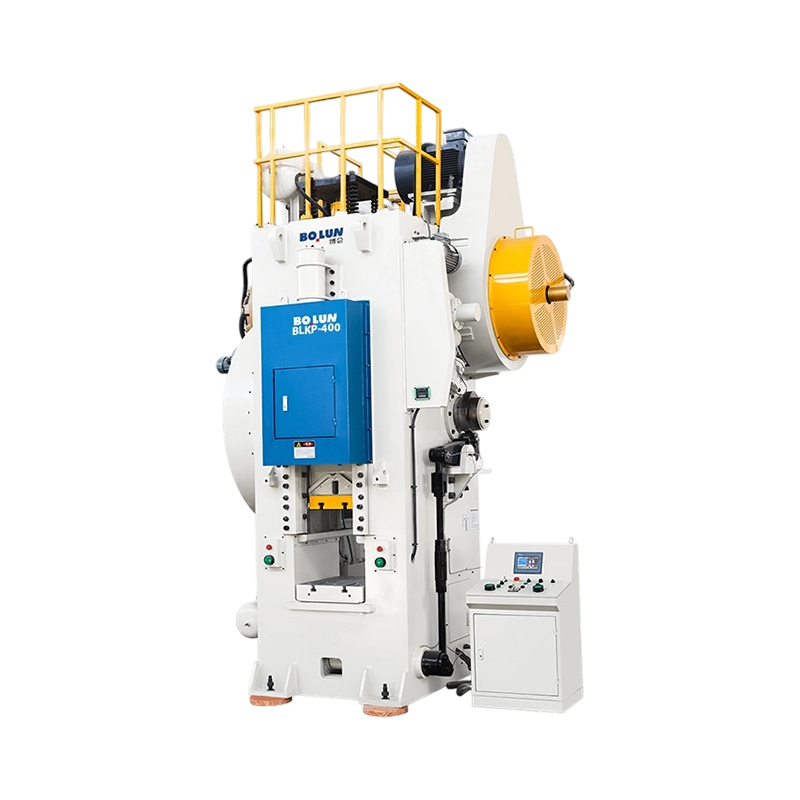
Jeśli planujesz produkcję średnich lub małych części metalowych w dużych i...
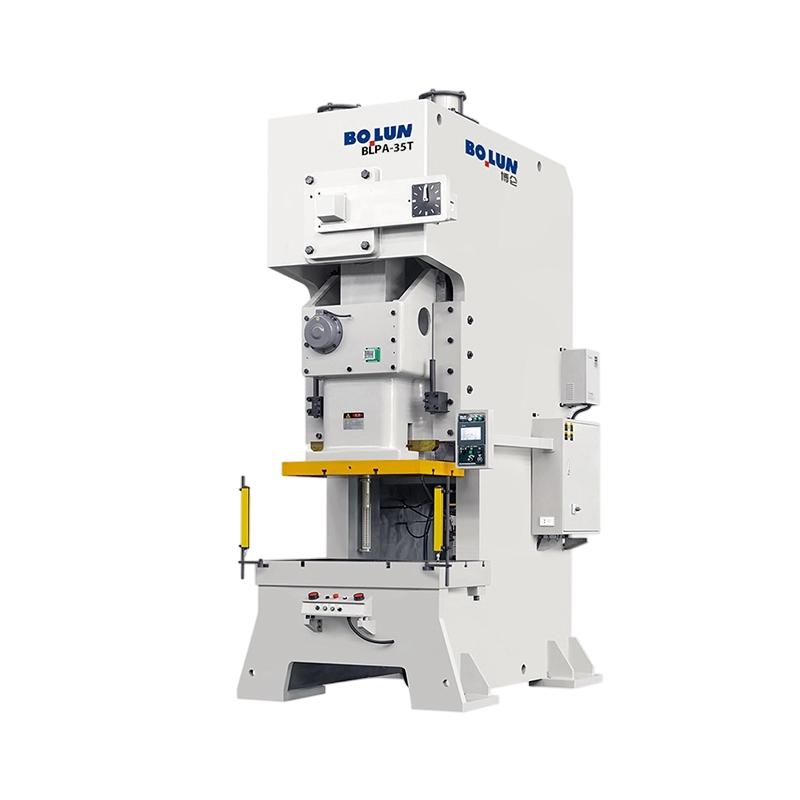
Co to jest prasa ciśnieniowa? A prasa mechaniczna — zwana takż...
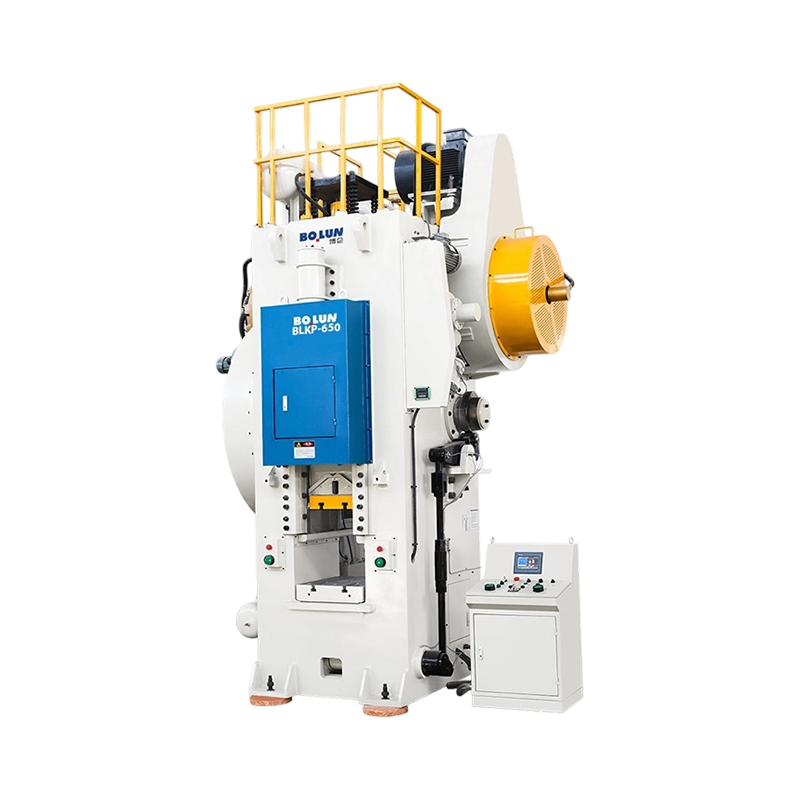
W nowoczesnej produkcji kucie na zimno jest szeroko stosowane w przemyśle mot...
Umieść obok siebie 160-tonową prasę z otwartą ramą i 160-tonową prasę z za...
Matryca do kucia na zimno rzadko z góry ogłasza swoją awarię. Pewnego dnia...
Inżynier narzędzi cytuje nowy program wsporników i określa prasę o nacisku...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

