Prasy mechaniczne klasyfikuje się na dwa główne sposoby: według konstrukcji ramowej, która dzieli je na prasy mechaniczne typu otwartego i prasy mechaniczne typu zamkniętego oraz według mechanizmu napędowego, który dzieli je na prasy mechaniczne, prasy hydrauliczne i prasy pneumatyczne. W szczególności w kategorii pras mechanicznych maszyny są dalej podzielone ze względu na sposób napędzania siłownika, w tym napędzany korbą, mimośrodowy, z przegubem przegubowym, przegubowym i śrubowym, a także ze względu na liczbę punktów połączeń podtrzymujących siłownik, począwszy od pras jednopunktowych używanych do lżejszych prac po prasy czteropunktowe stosowane do dużych, ciężkich paneli.
W przypadku większości kupujących praktyczna decyzja sprowadza się do odpowiedzi na dwa pytania po kolei. Po pierwsze, czy aplikacja wymaga dostępności i niższych kosztów prasy mechanicznej typu otwartego, czy też sztywności i precyzji prasy mechanicznej typu zamkniętego. Po drugie, niezależnie od tego, jaki typ ramy pasuje do zadania, jaki tonaż, długość skoku i konfiguracja punktów odpowiadają konkretnej produkowanej części. Pozostała część tego przewodnika omawia każdą główną klasyfikację pras mechanicznych, porównuje konstrukcje z otwartą i zamkniętą ramą bezpośrednio z rzeczywistymi danymi operacyjnymi, szczegółowo wyjaśnia mechanizmy napędowe i konfiguracje punktów oraz omawia praktyki bezpieczeństwa i konserwacji, które zapewniają niezawodną pracę prasy przez lata.
A prasa mechaniczna to sprzęt przemysłowy, który przykłada kontrolowaną siłę mechaniczną poprzez ruchomy siłownik do kształtowania, cięcia, dziurkowania lub formowania blachy i innych materiałów umieszczonych pomiędzy siłownikiem a nieruchomym łożem. W przeciwieństwie do prasy obsługiwanej ręcznie, prasa mechaniczna wykorzystuje układ napędzany silnikiem, najczęściej układ koła zamachowego i wału korbowego, do magazynowania i dostarczania energii potrzebnej do każdego skoku, umożliwiając znacznie większą siłę wyjściową i znacznie krótsze czasy cykli niż w przypadku obsługi ręcznej.
W typowej prasie mechanicznej silnik elektryczny w sposób ciągły obraca koło zamachowe, magazynując energię obrotową. Gdy operator uruchomi skok, załącza się sprzęgło, łącząc wirujące koło zamachowe z wałem korbowym lub wałem mimośrodowym. Gdy wał się obraca, przekształca on ruch obrotowy w liniowy ruch tłoka w górę i w dół poprzez korbowód, dostarczając impuls zmagazynowanej energii do przedmiotu obrabianego w dolnej części skoku, dokładnie wtedy, gdy oprzyrządowanie styka się z materiałem.
Koło zamachowe odgrywa kluczową rolę w uzyskiwaniu przez prasę mechaniczną dużej siły wyjściowej ze stosunkowo skromnego silnika. Zamiast wymagać silnika o wystarczającej mocy, aby natychmiast zapewnić maksymalną siłę, koło zamachowe gromadzi energię w sposób ciągły pomiędzy uderzeniami i uwalnia ją w krótkim, mocnym impulsie podczas rzeczywistej części roboczej suwu, umożliwiając stosunkowo małemu silnikowi napędzanie prasy o tonażu znacznie przekraczającym to, co sam silnik mógłby wytworzyć w sposób ciągły.
Pojedynczy skok prasy przechodzi przez kilka odrębnych faz, do których operatorzy i inżynierowie procesu odwołują się podczas rozwiązywania problemów lub optymalizacji operacji tłoczenia. W fazie zbliżania tłok opuszcza się z górnego martwego punktu w kierunku przedmiotu obrabianego przy minimalnym oporze. Faza robocza rozpoczyna się w momencie kontaktu narzędzia z materiałem, zużywając większość energii zmagazynowanej w kole zamachowym podczas faktycznego cięcia lub formowania. Następnie faza powrotna przenosi tłok z powrotem do górnego martwego punktu, przygotowując prasę do następnego cyklu. Zrozumienie, gdzie w tej sekwencji dana operacja umieszcza szczytowe zapotrzebowanie, pomaga wyjaśnić, dlaczego niektóre mechanizmy napędowe, takie jak przeguby przegubowe lub konstrukcje przegubowe, lepiej odpowiadają konkretnym operacjom niż standardowy napęd korbowy, ponieważ każdy mechanizm kształtuje ten cykl inaczej, aby dopasować się do konkretnych potrzeb procesu.
Prasy mechaniczne są stosowane w produkcji metali, produkcji komponentów samochodowych, produkcji urządzeń, produkcji obudów elektrycznych i niezliczonych innych gałęziach przemysłu wymagających powtarzalnych, wielkoseryjnych operacji na blasze, takich jak wykrawanie, przebijanie, gięcie, ciągnienie i zwijanie, co czyni tę kategorię sprzętu jedną z najpowszechniej stosowanych klas maszyn przemysłowych w nowoczesnej produkcji.
Przed zawężeniem do typu ramki pomocne jest umieszczenie prasa mechaniczna w szerszym kontekście technologii napędów pras, ponieważ każdy typ napędu pasuje do innego profilu produkcji.
| Czynnik | Prasa mechaniczna | Prasa hydrauliczna | Prasa pneumatyczna |
|---|---|---|---|
| Prędkość cyklu | Szybkie, duże uderzenia na minutę | Wolniejsza, kontrolowana prędkość tłoka | Bardzo szybki do lekkich prac |
| Wymuszaj spójność poprzez udar | Zmienia się w trakcie udaru | Stała, pełna siła podczas całego skoku | Stała, ale ograniczona siła |
| Typowy zakres tonażowy | Umiarkowane do bardzo wysokiego | Szeroki asortyment, w tym bardzo duży tonaż | Niski do umiarkowanego |
| Najlepiej dopasowane operacje | Wygaszanie, przekłuwanie, tłoczenie w dużych ilościach | Głębokie tłoczenie, tworząc gruby materiał | Lekki montaż, formowanie małych części |
Prasa mechaniczna jest na ogół preferowanym wyborem, gdy prędkość cyklu i powtarzalna duża wydajność liczą się bardziej niż regulowana kontrola siły dlatego też prasy mechaniczne dominują na liniach szybkiego tłoczenia w produkcji samochodów i urządzeń, podczas gdy prasy hydrauliczne są nadal preferowane do głębokiego tłoczenia i formowania grubych materiałów, gdzie kontrolowana stała siła przez cały skok zapewnia lepsze wyniki.
Prasy pneumatyczne zajmują mniejszą, ale wyraźną niszę, zazwyczaj zarezerwowaną dla lekkich zastosowań, takich jak montaż małych części, lekkie tłoczenie lub operacje wtłaczania, gdzie zaangażowane siły pozostają skromne, a wyjątkowo wysoka prędkość cyklu ma większe znaczenie niż surowy tonaż. Obiekty rzadko wybierają pomiędzy wszystkimi trzema typami napędu dla pojedynczego zastosowania, ponieważ wymagany tonaż i rodzaj operacji zazwyczaj zawężają praktyczny wybór do jednej jasnej kategorii, zanim w ogóle podjęta zostanie decyzja o konstrukcji ramy.
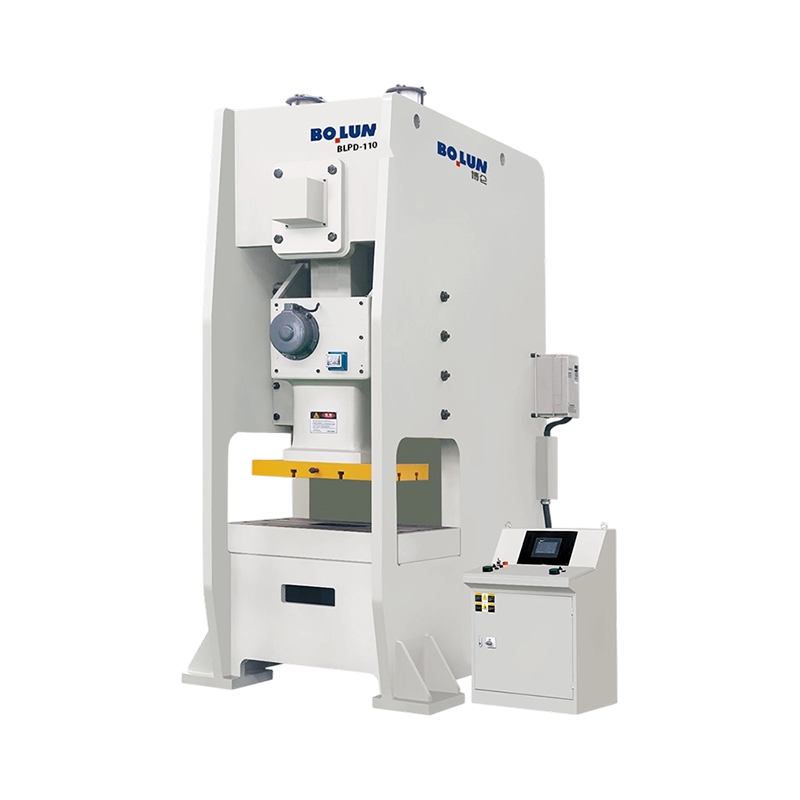
An Maszyna do prasowania mechanicznego typu otwartego , czasami nazywana prasą z ramą C lub ramą szczelinową, wykorzystuje ramę w kształcie litery C, otwartą z trzech stron wokół obszaru roboczego pomiędzy siłownikiem a łożem.
Otwarta rama w kształcie litery C zapewnia dostęp do przodu i obu stron obszaru roboczego, co stanowi praktyczną zaletę tej konstrukcji. Materiał można podawać z przodu lub z dowolnej strony, matryce można wymieniać przy stosunkowo łatwym dostępie, a operatorzy lub zautomatyzowane systemy podawania mają dobrą widoczność i fizyczny dostęp do obszaru roboczego przez cały czas pracy.
Otwarta konstrukcja ramy, choć łatwo dostępna, jest z natury mniej sztywna niż całkowicie zamknięta rama, ponieważ kształt C umożliwia niewielkie ugięcie ramy pod obciążeniem, szczególnie przy wyższych tonach lub gdy obciążenie jest przykładane niecentrycznie w obszarze roboczym. Z tego powodu prasa mechaniczna typu otwartego na ogół najlepiej nadaje się do prac o lekkim i średnim tonażu, zwykle do około 250 ton, gdzie korzyść z dostępności przewyższa skromny kompromis w zakresie precyzji.
Poza surową dostępnością podczas normalnej pracy, otwarta rama w kształcie litery C prasy mechanicznej typu otwartego zazwyczaj umożliwia szybszą wymianę matrycy niż odpowiednik ramy zamkniętej, ponieważ technicy mogą zbliżać się do przestrzeni matrycy z trzech kierunków, zamiast ograniczać się do jednego otworu z przodu. W przypadku warsztatów obsługujących tę samą prasę według rotacyjnego harmonogramu wiele różnych części ta zaleta w zakresie czasu przezbrajania może znacząco zwiększyć ogólne wykorzystanie sprzętu w trakcie zmiany roboczej, często decydując o dotrzymaniu napiętego harmonogramu dostaw lub opóźnieniu.
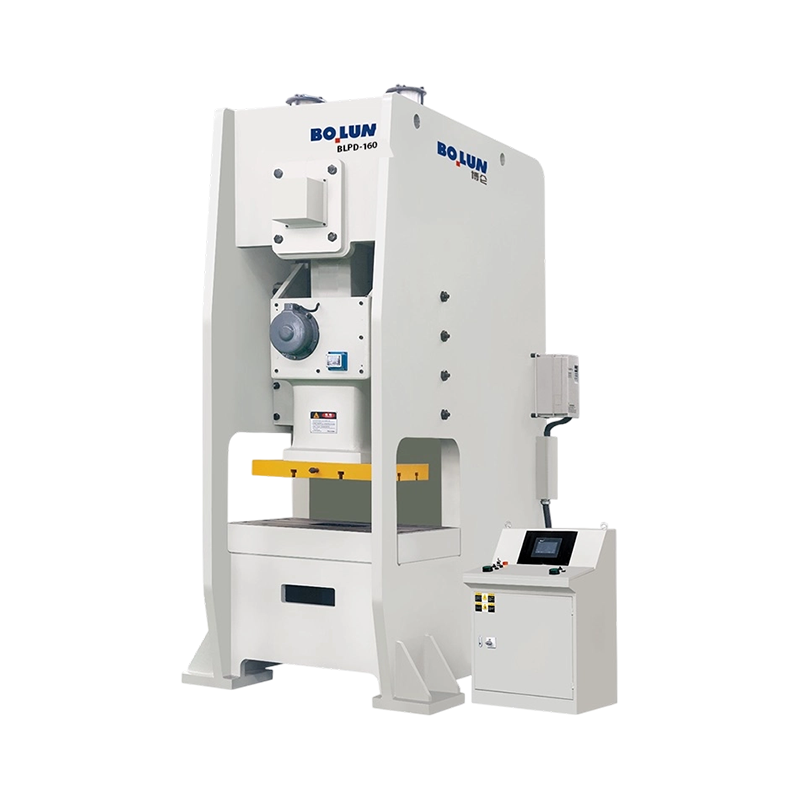
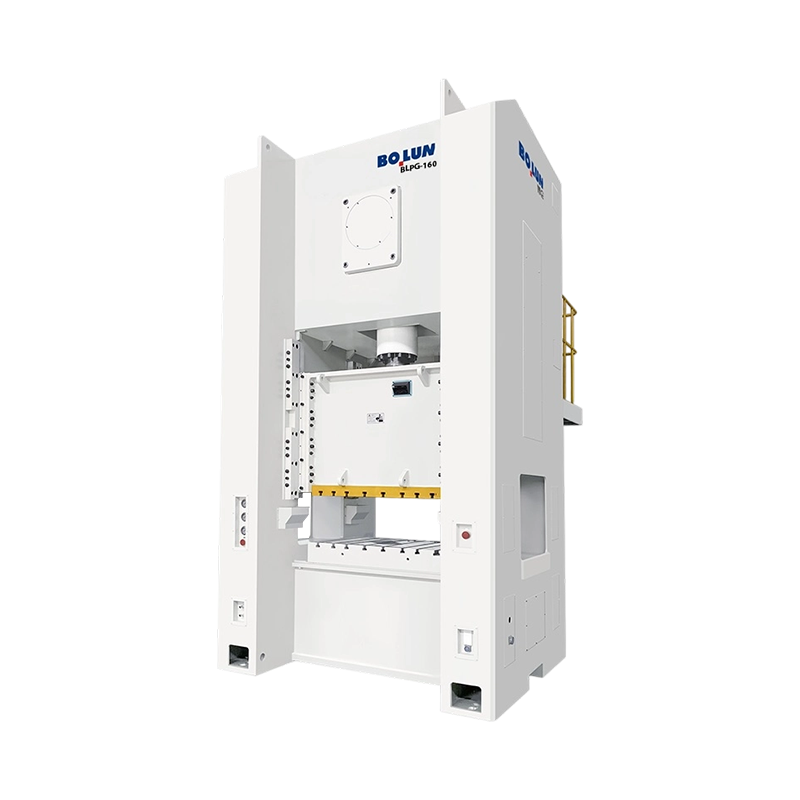
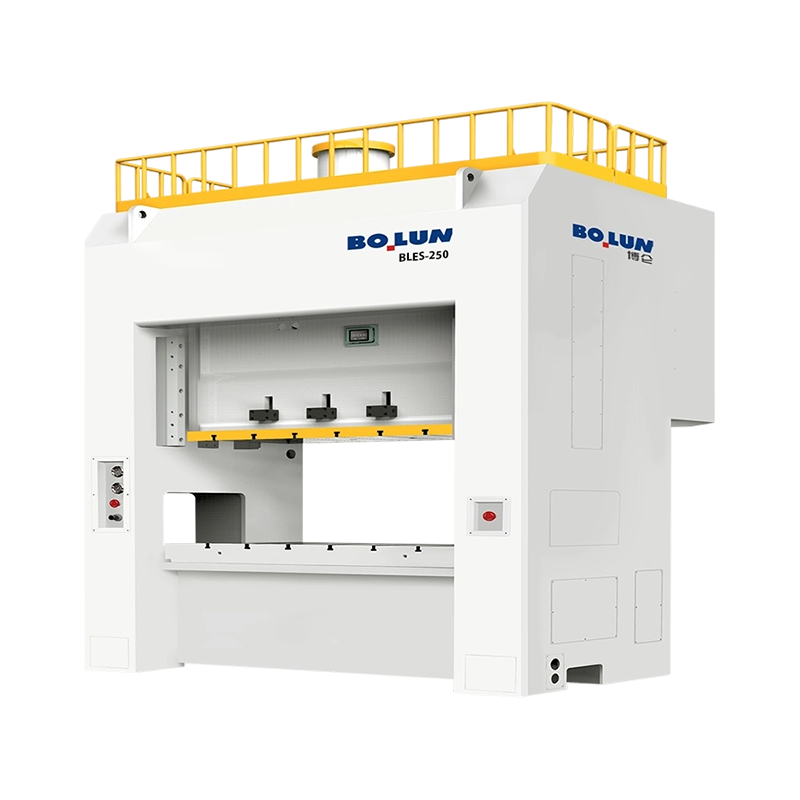
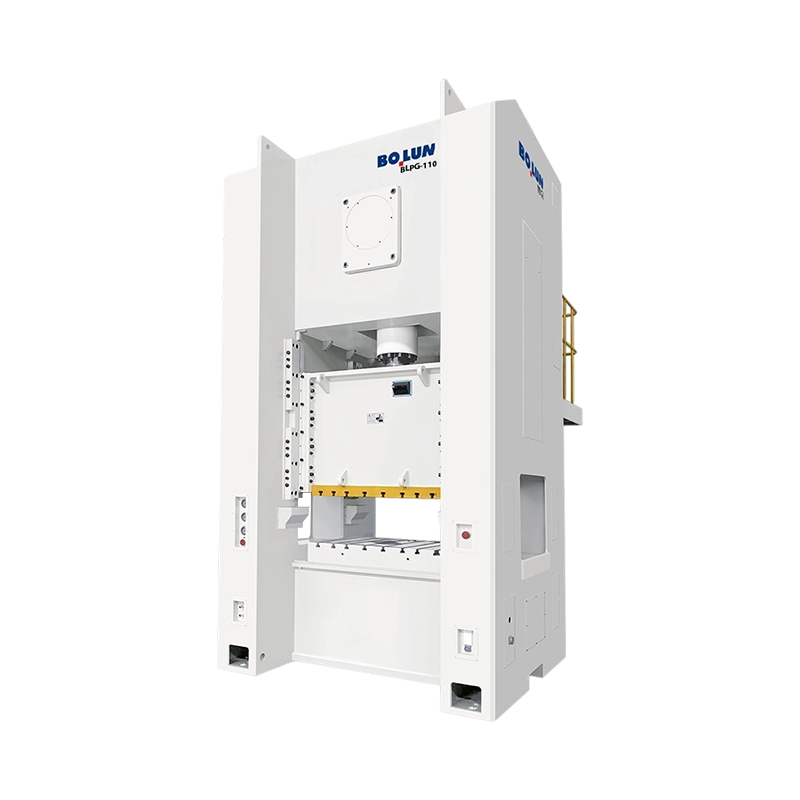
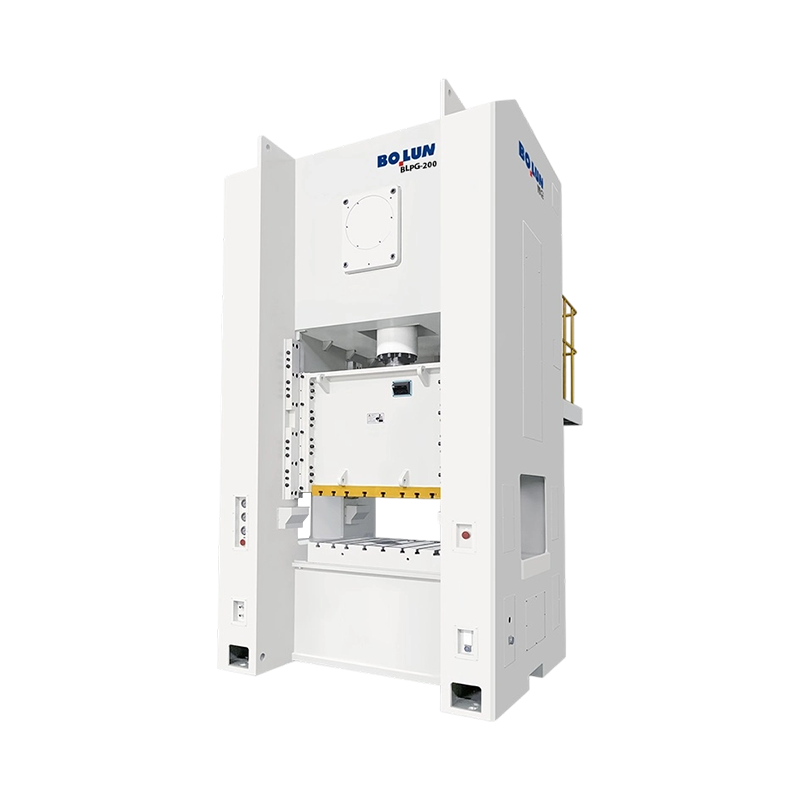
A Prasa ciśnieniowa typu zamkniętego , często nazywana prasą prostą boczną lub prasą ramową H, wykorzystuje ramę z połączonymi elementami konstrukcyjnymi po obu stronach obszaru roboczego, tworząc całkowicie zamkniętą ścieżkę obciążenia wokół siłownika.
Ponieważ rama tworzy pełną ścieżkę obciążenia po obu stronach, a nie otwarty kształt litery C, prasa ciśnieniowa typu zamkniętego znacznie skuteczniej wytrzymuje ugięcie przy dużym obciążeniu lub niecentrycznym obciążeniu. Ta dodatkowa sztywność przekłada się bezpośrednio na lepszą równoległość tłoków i bardziej spójny kontakt narzędzi w całym obszarze roboczym, co ma istotne znaczenie w przypadku precyzyjnego tłoczenia i formowania dużych paneli.
Konstrukcja z zamkniętą ramą obsługuje znacznie wyższy tonaż niż konstrukcje z otwartą ramą, przy czym wiele pras typu zamkniętego ma moc znacznie przekraczającą 500 ton, a duże prasy do paneli karoserii samochodowych osiągają kilka tysięcy ton. Poprawiona sztywność konstrukcji z zamkniętą ramą zazwyczaj przekłada się na węższe tolerancje wymiarowe gotowych części dlatego też wysoka precyzja tłoczenia i obróbka dużych paneli konsekwentnie faworyzują konstrukcje typu zamkniętego w porównaniu z alternatywami typu otwartego.
Prasy typu zamkniętego zazwyczaj wykorzystują bardziej rozbudowane systemy prowadnic ślizgowych niż ich odpowiedniki typu otwartego, często wykorzystując powierzchnie prowadzące na wszystkich czterech rogach tłoka, zamiast prostszego dwupunktowego układu prowadnic. To bardziej wszechstronne prowadzenie dodatkowo zwiększa przewagę precyzji konstrukcji z zamkniętą ramą, ponieważ ogranicza ruch tłoka do spójnej ścieżki pionowej, nawet jeśli siły matrycy nie są idealnie wyśrodkowane w obszarze roboczym, co jest scenariuszem, który regularnie występuje w rzeczywistej produkcji, nawet przy dobrze zaprojektowanym oprzyrządowaniu.
Poniższa tabela przedstawia kluczowe różnice między dwoma typami ramek obok siebie w celu bezpośredniego porównania.
| Czynnik | Maszyna do prasowania mechanicznego typu otwartego | Prasa ciśnieniowa typu zamkniętego |
|---|---|---|
| Kształt ramy | W kształcie litery C, otwarte z trzech stron | Całkowicie zamknięta ścieżka ładunkowa po obu stronach |
| Dostępność | Świetny, otwarty przód i boki | Ograniczone tylko do otwierania z przodu |
| Sztywność ramy | Umiarkowane, pewne ugięcie pod obciążeniem | Wysokie, minimalne ugięcie pod obciążeniem |
| Typowy zakres tonażowy | Do około 250 ton | 250 ton do kilku tysięcy ton |
| Precyzja i powtarzalność | Dobry do ogólnych prac stemplujących | Doskonały do prac o wąskich tolerancjach |
| Względny koszt sprzętu | Niższy | Wyżej |
Żaden typ ramy nie jest uniwersalnie lepszy, ponieważ właściwy wybór zależy całkowicie od rozmiaru części, wymaganej tolerancji, tonażu i częstotliwości wymiany matryc podczas produkcji – ramy decyzyjne omówione bardziej szczegółowo w dalszej części tego przewodnika.
Poza konstrukcją ramową, prasy mechaniczne są dalej klasyfikowane według specyficznego mechanizmu stosowanego do przekształcania energii koła zamachowego w ruch tłoka, a każdy typ napędu wytwarza odrębny profil siły i prędkości w całym skoku.
Najpopularniejsza konstrukcja prasy mechanicznej, wykorzystująca wał korbowy do przekształcania ruchu obrotowego w liniowy ruch suwaka. Prasy korbowe oferują prostą, niezawodną konstrukcję, dobrze dostosowaną do ogólnych prac związanych z wykrawaniem, przebijaniem i formowaniem.
Wykorzystuje wał mimośrodowy zamiast prawdziwego wału korbowego, często umożliwiając bardziej zwartą konstrukcję ramy dla danej długości skoku, powszechnie stosowanej w prasach o małym i średnim tonażu.
Wykorzystuje połączenie przegubowe, które radykalnie zwielokrotnia siłę w pobliżu dolnej części skoku, dzięki czemu ta konstrukcja dobrze nadaje się do operacji wybijania, wymiarowania i precyzyjnego formowania wymagających bardzo dużej siły na krótkiej odległości roboczej.
W zasadzie podobna do prasy przegubowej, wykorzystująca połączenie przegubowe do generowania dużej siły przy kontrolowanym ruchu przypominającym zatrzymanie w pobliżu dolnego martwego punktu, preferowana w przypadku operacji wymagających wydłużonego czasu kontaktu pod obciążeniem.
Wykorzystuje obrotowy mechanizm śrubowy napędzany kołem zamachowym lub silnikiem do napędzania siłownika, oferując działanie z ograniczeniem energii, a nie z ograniczeniem skoku, powszechnie stosowane w zastosowaniach związanych z kuciem i wybijaniem, gdzie kontrolowana energia uderzenia ma większe znaczenie niż stała geometria skoku.
Wykorzystuje mechanizm wielopołączeniowy do modyfikowania profilu prędkości tłoka w trakcie skoku, często powodując mniejszą prędkość zbliżania i dłuższe zatrzymanie w dolnej części skoku, co jest przydatne w operacjach głębokiego tłoczenia wrażliwych na prędkość tłoka.
Wybór odpowiedniego mechanizmu napędowego rozpoczyna się od określenia, czego faktycznie wymaga proces na podstawie profilu ruchu siłownika. Do operacji wymagających szybkiego i prostego cięcia warto zastosować standardowe napędy korbowe lub mimośrodowe, ponieważ konstrukcje te zapewniają prosty, przewidywalny ruch przy dużej częstotliwości cykli. Operacje wymagające ekstremalnej siły skupionej w pobliżu dolnego martwego punktu, takie jak formowanie drobnych szczegółów na powierzchni części, korzystają z konstrukcji połączeń przegubowych lub przegubowych, szczególnie ze względu na sposób, w jaki te mechanizmy mnożą siłę poprzez geometrię połączeń. Dopasowanie mechanizmu napędowego do wymagań procesu zamiast standardowej prasy korbowej do każdego zastosowania często poprawia zarówno jakość części, jak i trwałość narzędzi, a także może znacząco zmniejszyć liczbę braków w procesach, w których synchronizacja siły w skoku ma bezpośredni wpływ na gotową część.
Większe prasy mechaniczne są również klasyfikowane według liczby punktów połączenia, czyli poszczególnych połączeń wału korbowego lub połączeń mimośrodowych, podtrzymujących i napędzających siłownik, co bezpośrednio wpływa na rozkład obciążenia na dużych obszarach roboczych.
Prasa jednopunktowa wykorzystuje jedno centralne połączenie napędu z tłokiem, co jest najprostszą i najczęstszą konfiguracją w przypadku małych i średnich pras obsługujących części, które wygodnie mieszczą się w kompaktowym obszarze roboczym, bez konieczności podparcia na niezwykle dużej rozpiętości.
Prasa dwupunktowa wykorzystuje dwa połączenia napędowe rozmieszczone na całej szerokości siłownika, rozkładając obciążenie bardziej równomiernie na szersze obszary robocze i zmniejszając ryzyko przechylenia siłownika, gdy siła jest przykładana niecentrycznie w większej przestrzeni matrycy.
Prasa czteropunktowa wykorzystuje cztery połączenia napędowe, po jednym w pobliżu każdego rogu siłownika, zapewniając najbardziej równomierny rozkład obciążenia i czyniąc tę konfigurację standardowym wyborem w przypadku zastosowań w tłoczeniu bardzo dużych paneli, takich jak panele karoserii samochodów, gdzie utrzymanie stałej równoległości na dużym obszarze roboczym ma kluczowe znaczenie dla jakości części.
Wraz ze wzrostem obszaru roboczego ryzyko nierównomiernego rozłożenia siły i przechylenia siłownika wzrasta proporcjonalnie, dlatego właśnie w większych prasach zamkniętych powszechnie stosuje się konfiguracje dwu- lub czteropunktowe zamiast pojedynczego napędu centralnego. Dopasowanie liczby punktów do rozmiaru części i tonażu jest jedną z najważniejszych decyzji dotyczących specyfikacji przy wyborze wielkoformatowej prasy do tłoczenia.
Chociaż dodatkowe punkty napędowe poprawiają rozkład obciążenia, zwiększają również złożoność mechaniczną, ponieważ każdy dodatkowy punkt połączenia wymaga własnego, precyzyjnie zsynchronizowanego układu napędowego powiązanego ze wspólnym układem koła zamachowego i sprzęgła. Ta dodatkowa złożoność zazwyczaj zwiększa zarówno początkowy koszt sprzętu, jak i bieżące wymagania konserwacyjne w porównaniu z prostszą konstrukcją jednopunktową, dlatego też liczba punktów powinna być dostosowana do rzeczywistych wymagań dotyczących rozmiaru części, a nie wybierana jako domyślna aktualizacja niezależnie od zastosowania, ponieważ opłacenie złożoności synchronizacji, której nie wymaga rzeczywista potrzeba produkcyjna, rzadko poprawia ogólny zwrot z inwestycji w sprzęt.
Przechowuje w sposób ciągły energię obrotową silnika napędowego, uwalniając ją w skoncentrowanym impulsie podczas każdego skoku roboczego, aby dostarczyć siłę znacznie przekraczającą tę, jaką jest w stanie wytrzymać sam silnik.
Łączy koło zamachowe z wałem korbowym w celu zainicjowania skoku i natychmiastowo zatrzymuje ruch tłoka po jego zakończeniu, co stanowi krytyczny element bezpieczeństwa i sterowania w każdej prasie mechanicznej.
Przekształca ruch obrotowy koła zamachowego w liniowy ruch posuwisto-zwrotny siłownika, przy czym geometria wału bezpośrednio określa długość skoku i profil prędkości siłownika.
Ruchomy element, który podtrzymuje górną matrycę i zapewnia siłę do obrabianego przedmiotu, jest precyzyjnie prowadzony w ramie w celu utrzymania spójnego wyrównania ze stałym łożem podczas każdego skoku.
Stała dolna konstrukcja podtrzymująca dolną matrycę, zaprojektowana tak, aby wytrzymać powtarzające się obciążenia udarowe, zachowując jednocześnie precyzyjne ustawienie względem siłownika przez cały okres użytkowania maszyny.
Nowoczesne prasy mechaniczne obejmują programowalne elementy sterujące regulujące prędkość skoku, blokady bezpieczeństwa i monitorowanie operacyjne, w coraz większym stopniu zintegrowane z zautomatyzowanymi systemami podawania i obsługi części na liniach o dużej wydajności.
Każdy z tych elementów zależy od prawidłowego działania pozostałych, aby prasa działała bezpiecznie i wytwarzała spójne części. Doskonale utrzymane koło zamachowe i wał korbowy nie są w stanie zrekompensować zużytego zespołu sprzęgła i hamulca, który nie zatrzymuje niezawodnie siłownika, a precyzyjnie ustawiony system prowadnic siłownika oferuje niewielkie korzyści, jeśli łożysko i płyta podporowa przesunęły się z wyrównania w ciągu lat intensywnego użytkowania. Ocena zakupu prasy lub planowanie programu konserwacji istniejącej maszyny oznacza rozważenie całego systemu, a nie pojedynczego komponentu.
Zakłady wybierające prasę mechaniczną powinny wziąć pod uwagę nie tylko bieżące wymagania dotyczące części, ale rozsądnie przewidywane przyszłe potrzeby produkcyjne, ponieważ późniejsza zmiana tonażu lub typu ramy zazwyczaj oznacza zakup zupełnie nowej maszyny, a nie modyfikację istniejącej. Określenie umiarkowanej dodatkowej wydajności wykraczającej poza bezpośrednie wymagania, jeśli pozwala na to budżet, często okazuje się bardziej opłacalne w całym okresie użytkowania sprzętu niż wielokrotne przerastanie kolejnych niewymiarowych pras, szczególnie w przypadku rozwijających się przedsiębiorstw, które oczekują wzrostu złożoności części lub zwiększenia objętości w ciągu kilku lat od pierwszego zakupu.
Sama prasa to tylko połowa funkcjonalnej operacji tłoczenia, ponieważ matryca określa rzeczywisty kształt, działanie cięcia lub wynik formowania zastosowany do materiału, a konstrukcja matrycy musi ściśle odpowiadać wybranemu rodzajowi prasy.
Matryce progresywne wykonują wiele operacji po kolei, gdy taśma przechodzi przez kilka stacji w ramach jednego zestawu matryc, a to podejście szczególnie dobrze sprawdza się w przypadku wysokoobrotowych pras otwartych z ciągłym podawaniem zwojów, ponieważ połączenie to maksymalizuje wydajność w przypadku części wymagających kilku etapów formowania lub cięcia.
Matryce transferowe przemieszczają pojedyncze półfabrykaty lub części pomiędzy stacjami przy użyciu mechanicznego systemu przenoszenia, a nie ciągłego paska, co jest podejściem powszechnie stosowanym w większych prasach zamkniętych produkujących większe części, takie jak panele samochodowe, gdzie do procesu zasilane są pojedyncze półfabrykaty, a nie ciągła cewka.
Matryce złożone wykonują wiele operacji cięcia jednocześnie na jednej stacji, a nie na stacjach sekwencyjnych, często używane do części wymagających dużej dokładności wymiarowej pomiędzy wieloma elementami cięcia podczas jednego skoku.
Masę matrycy, wysokość zamknięcia i wymagany prześwit roboczy należy sprawdzić w odniesieniu do konkretnego rozpatrywanego typu ramy prasy, ponieważ matryca zaprojektowana z myślą o otwartym dostępie i krótszej wysokości zamknięcia typowej dla prasy typu otwartego może nie zostać przeniesiona bezpośrednio do prasy typu zamkniętego bez modyfikacji i odwrotnie.
Źle konserwowana matryca z stępionymi krawędziami tnącymi lub zużytymi powierzchniami formującymi zmusza prasę do cięższej pracy niż jest to konieczne do ukończenia każdej operacji, przyspieszając z czasem zużycie elementów sprzęgła, hamulca i napędu. Zakłady, które traktują konserwację matryc i konserwację pras jako jeden zintegrowany program, a nie dwa oddzielne zadania obsługiwane przez różne działy, generalnie zauważają dłuższą żywotność zarówno narzędzi, jak i samej prasy, wraz z bardziej stałą jakością części przez cały okres eksploatacji serii produkcyjnej.
Obszar, w którym tłok i matryca stykają się z przedmiotem obrabianym, zwany punktem pracy, stanowi strefę najwyższego ryzyka w każdej prasie mechanicznej, a odpowiednie zabezpieczenia, czy to stałe bariery, kurtyny świetlne, czy dwuręczne systemy sterowania, są niezbędne, aby zapobiec kontaktowi operatora z ruchomymi komponentami podczas skoku, niezależnie od konkretnego typu ramy lub zastosowanego obciążenia.
Ponieważ zespół sprzęgła i hamulca dokładnie kontroluje, kiedy siłownik się porusza i zatrzymuje, regularne przeglądy i konserwacja tego układu są krytycznym wymogiem bezpieczeństwa, a wszelkie oznaki opóźnionego zatrzymania lub niespójnego załączenia powinny natychmiast wyłączyć maszynę z użytku do czasu naprawy.
Konsekwentne szkolenie operatorów w zakresie właściwej techniki podawania, procedur wymiany matryc i protokołów zatrzymywania awaryjnego znacznie zmniejsza ryzyko wypadków, a zakłady powinny utrzymywać udokumentowane standardowe procedury operacyjne specyficzne dla każdej regularnie używanej kombinacji prasy i matrycy.
Wszelkie prace konserwacyjne, wymiany matryc lub regulacji wykonywane na prasie mechanicznej powinny podlegać ścisłym procedurom blokowania i oznaczania, zapewniając, że maszyna nie może nieoczekiwanie włączyć się, gdy personel pracuje w miejscu pracy lub w jego pobliżu.
Ciągła praca prasy mechanicznej generuje znaczny hałas i wibracje, szczególnie w przypadku większych pras zamkniętych pracujących przy dużym tonażu. Obiekty powinny ocenić narażenie na hałas w odniesieniu do odpowiednich wytycznych w miejscu pracy i rozważyć montaż izolacji wibracyjnej w prasach zainstalowanych na wyższych piętrach lub w pobliżu wrażliwego sprzętu, ponieważ przenoszone wibracje mogą z czasem wpływać na pobliskie maszyny precyzyjne.
Każda prasa mechaniczna powinna mieć wyraźnie oznaczone, łatwo dostępne elementy sterujące wyłącznikiem awaryjnym umieszczone w taki sposób, aby każdy operator lub pobliski personel mógł natychmiast zatrzymać maszynę, bez konieczności sięgania w tym celu w poprzek lub w pobliżu punktu pracy, a elementy sterujące te powinny być regularnie testowane w ramach rutynowej weryfikacji bezpieczeństwa, a nie zakładane, że działają przez czas nieokreślony po pierwszej instalacji, ponieważ sterowanie awaryjne, które zawodzi po cichu, nie zapewnia rzeczywistej ochrony, gdy jest faktycznie potrzebne.
Różne branże skłaniają się ku określonym konfiguracjom pras mechanicznych w oparciu o rozmiary części, tolerancje i wielkość produkcji typową dla ich produktów.
Produkcja paneli karoserii samochodów w dużej mierze opiera się na dużych prasach zamkniętych, często w konfiguracjach czteropunktowych, zdolnych do tłoczenia dużych, złożonych paneli z zachowaniem ścisłej spójności wymiarowej w tysiącach części w jednej serii produkcyjnej. Mniejsze elementy samochodowe, takie jak wsporniki i elementy złączne, są często produkowane na prasach otwartych o większej prędkości, wyposażonych w matryce progresywne.
Obudowy urządzeń i elementy wewnętrzne obejmują szeroki zakres tonażu, przy czym mniejsze prasy typu otwartego zwykle obsługują wewnętrzne wsporniki i elementy montażowe, podczas gdy większe prasy typu zamkniętego tworzą panele zewnętrzne wymagające gładkiego, spójnego wykończenia powierzchni.
Produkcja obudów elektrycznych zazwyczaj faworyzuje prasy typu otwartego z matrycami progresywnymi o dużej prędkości, ponieważ części te są na ogół lżejszym materiałem produkowanym w bardzo dużych ilościach, gdzie prędkość cyklu i dostępność matrycy w przypadku częstych zmian narzędzi mają większe znaczenie niż prasy typu zamkniętego o ekstremalnej sztywności.
Do produkcji elementów złącznych na dużą skalę i małych okuć powszechnie wykorzystuje się kompaktowe, jednopunktowe prasy otwarte pracujące z bardzo dużymi skokami na minutę, przedkładające szybkość cyklu surowego nad zalety precyzji, które mają większe znaczenie w przypadku większych części o mniejszych tolerancjach.
Ciężkie zastosowania przemysłowe, w tym formowanie wsporników konstrukcyjnych, wycinanie grubych blach i formowanie dużych kołnierzy, zazwyczaj wymagają dostępnych pras zamkniętych o największym tonażu, ponieważ grubość materiału w tych zastosowaniach wymaga znacznie większej siły na jednostkę długości ścinania lub formowania niż typowa obróbka cienkiej blachy spotykana w produkcji samochodów lub urządzeń, często zwiększając wymagania dotyczące tonażu znacznie poza to, czego kiedykolwiek potrzebowałaby porównywalna operacja cienkowarstwowa.
Oprócz typu ramy i mechanizmu napędowego, kilka szczegółowych specyfikacji numerycznych określa, czy dana prasa mechaniczna rzeczywiście spełnia wymagania produkcyjne.
Tonaż reprezentuje maksymalną siłę, jaką prasa może bezpiecznie dostarczyć, i liczba ta powinna zawsze przekraczać obliczoną siłę wymaganą dla danej operacji z rozsądnym marginesem bezpieczeństwa, ponieważ konsekwentna praca prasy w pobliżu jej maksymalnego tonażu znamionowego przyspiesza zużycie i zwiększa ryzyko awarii.
Długość skoku określa całkowitą odległość przesuwu stempla w pionie, która musi być wystarczająca, aby części mogły opuścić matrycę podczas usuwania lub automatycznego wyrzucania, co jest szczególnie ważne w przypadku głęboko tłoczonych części wymagających większego prześwitu niż proste operacje wykrawania.
Liczba ta bezpośrednio określa maksymalną teoretyczną wydajność produkcji, chociaż rzeczywista osiągalna wydajność zależy również od prędkości podawania materiału, złożoności części i wszelkich operacji wtórnych zintegrowanych z cyklem prasy.
Wysokość zamknięcia, czyli odległość pomiędzy siłownikiem a łożem w dolnej części suwu, musi uwzględniać konkretną wysokość używanej matrycy, natomiast rozmiar łoża musi fizycznie pasować zarówno do matrycy, jak i materiału podawanego przez prasę.
Poza specyfikacjami, z którymi kupujący bezpośrednio wchodzi w interakcję, moc silnika i pojemność energetyczna koła zamachowego określają, jak szybko prasa może odzyskać siły pomiędzy uderzeniami przy utrzymującej się wysokiej wydajności. Prasa pracująca w pobliżu maksymalnych znamionowych skoków na minutę przez dłuższy czas potrzebuje odpowiedniej mocy silnika, aby utrzymać w pełni naładowane koło zamachowe pomiędzy cyklami, a zbyt mała pojemność silnika może powodować stopniową utratę prędkości i niespójne dostarczanie siły podczas długich, ciągłych serii produkcyjnych. Jest to kwestia, której same arkusze specyfikacji nie zawsze wyraźnie wyjaśniają bez sprawdzenia konkretnych parametrów cyklu pracy, dlatego też przed podjęciem decyzji o zakupie warto zasięgnąć danych dotyczących cyklu pracy bezpośrednio od producenta.
Prasy mechaniczne są klasyfikowane głównie według konstrukcji ramy na konstrukcje typu otwartego i typu zamkniętego oraz według mechanizmu napędowego na prasy mechaniczne, hydrauliczne i pneumatyczne, przy czym prasy mechaniczne są dalej podzielone na typy korbowe, mimośrodowe, przegubowe, przegubowe i śrubowe.
Prasa ciśnieniowa typu otwartego wykorzystuje ramę w kształcie litery C otwartą z trzech stron dla łatwego dostępu, zazwyczaj dostosowaną do prac o mniejszym tonażu, podczas gdy prasa mechaniczna typu zamkniętego wykorzystuje całkowicie zamkniętą ramę zapewniającą większą sztywność i precyzję w przypadku zastosowań o większym tonażu i większych częściach.
Prasy mechaniczne typu otwartego zwykle pokrywają tonaż do około 250 ton, dzięki czemu dobrze nadają się do małych i średnich operacji tłoczenia, wykrawania i przebijania, a nie do pracy z bardzo dużymi panelami.
Prasy mechaniczne typu zamkniętego oferują znacznie większą sztywność ramy, co zmniejsza ugięcie pod dużym obciążeniem lub obciążeniem niecentrycznym i utrzymuje węższą równoległość tłoka, co jest niezbędne do produkcji dużych, spójnych wymiarowo paneli.
Prasa mechaniczna wykorzystuje koło zamachowe i wał korbowy do przekształcania zmagazynowanej energii obrotowej w szybkie, powtarzalne skoki siłownika, podczas gdy prasa hydrauliczna wykorzystuje ciśnienie płynu, aby zapewnić stałą siłę przez cały skok przy ogólnie niższych prędkościach cyklu.
Prasa przegubowa wykorzystuje mechanizm łączący, który radykalnie zwielokrotnia siłę w dolnej części skoku, dzięki czemu doskonale nadaje się do wybijania, kalibrowania i innych precyzyjnych operacji wymagających bardzo dużej siły na krótkiej odległości roboczej.
Liczba punktów odnosi się do liczby pojedynczych połączeń wału korbowego lub napędu mimośrodowego podtrzymujących siłownik, od pras jednopunktowych do kompaktowych części po prasy dwu- lub czteropunktowe, które równomiernie rozkładają obciążenie na szersze obszary robocze.
Wymagany tonaż zależy od grubości materiału, wytrzymałości materiału, długości obwodu części podczas ścinania lub formowania oraz konkretnej wykonywanej operacji i jest zwykle obliczany przy użyciu ustalonych wzorów specyficznych dla prac wykrawania, przebijania lub formowania.
Do podstawowych funkcji bezpieczeństwa należą zabezpieczenia miejsca pracy, takie jak kurtyny świetlne lub bariery stałe, niezawodne sprzęgło i układ hamulcowy ze sprawdzoną skutecznością hamowania, dwuręczne systemy sterowania, tam gdzie ma to zastosowanie, oraz udokumentowane procedury blokowania i oznaczania podczas prac konserwacyjnych.
Układy sprzęgła i hamulca należy poddawać przeglądom zgodnie z harmonogramem określonym przez producenta i obowiązującymi przepisami bezpieczeństwa, przy każdym przeglądzie sprawdzając, czy droga hamowania i czas reakcji mieszczą się w określonych tolerancjach bezpieczeństwa.


Zrozumienie pras mechanicznych i ich podstawowych funkcji A ...
Prasa nie jest jedną kategorią maszyn. Jest to rodzina maszyn do formowani...
W miarę jak przemysł produkcyjny stale zmierza w kierunku automatyzacji i int...
Krótka odpowiedź: jaki typ ramy pasuje do Twojej pracy An ...
Produkcja i obróbka metali Bezpośrednie, praktyczne spojrzeni...
Kupujący porównujący 45-tonową prasę z otwartą szczeliną do linii wspornik...
Skontaktuj się z nami

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr 1 Linjiang Road East, Xiaren, Jinting Town, Shengzhou City, prowincja Zhejiang, Chiny
Gotowy zacząć?
Get in Touch

Teraz!
ZHEJIANG BOLUN

